
Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño
Tu K40 es la cortadora láser más barata y más documentada que hay, y también la que más fácil te hace daño si te la tomas como una impresora 3D. Aquí va lo que hay que saber antes del primer disparo: qué es cada pieza de la máquina, qué te puede herir (la alta tensión, el haz invisible, el fuego y el humo) y la rutina que seguimos antes de cada trabajo. Todo sale de nuestra K40, una HQ3020 comprada de segunda mano, bastante usada y con apaños de alambre; incluidos los sustos y los errores.
Antes de enchufar: lo que te puede hacer daño (alta tensión, el haz, el fuego, el humo)
Una K40 no es un láser de diodo grande. Hay cuatro cosas que te pueden hacer daño de verdad, y conviene tenerlas claras antes de saber para qué sirve cada botón.
1 · La alta tensión: esto mata, no da calambre
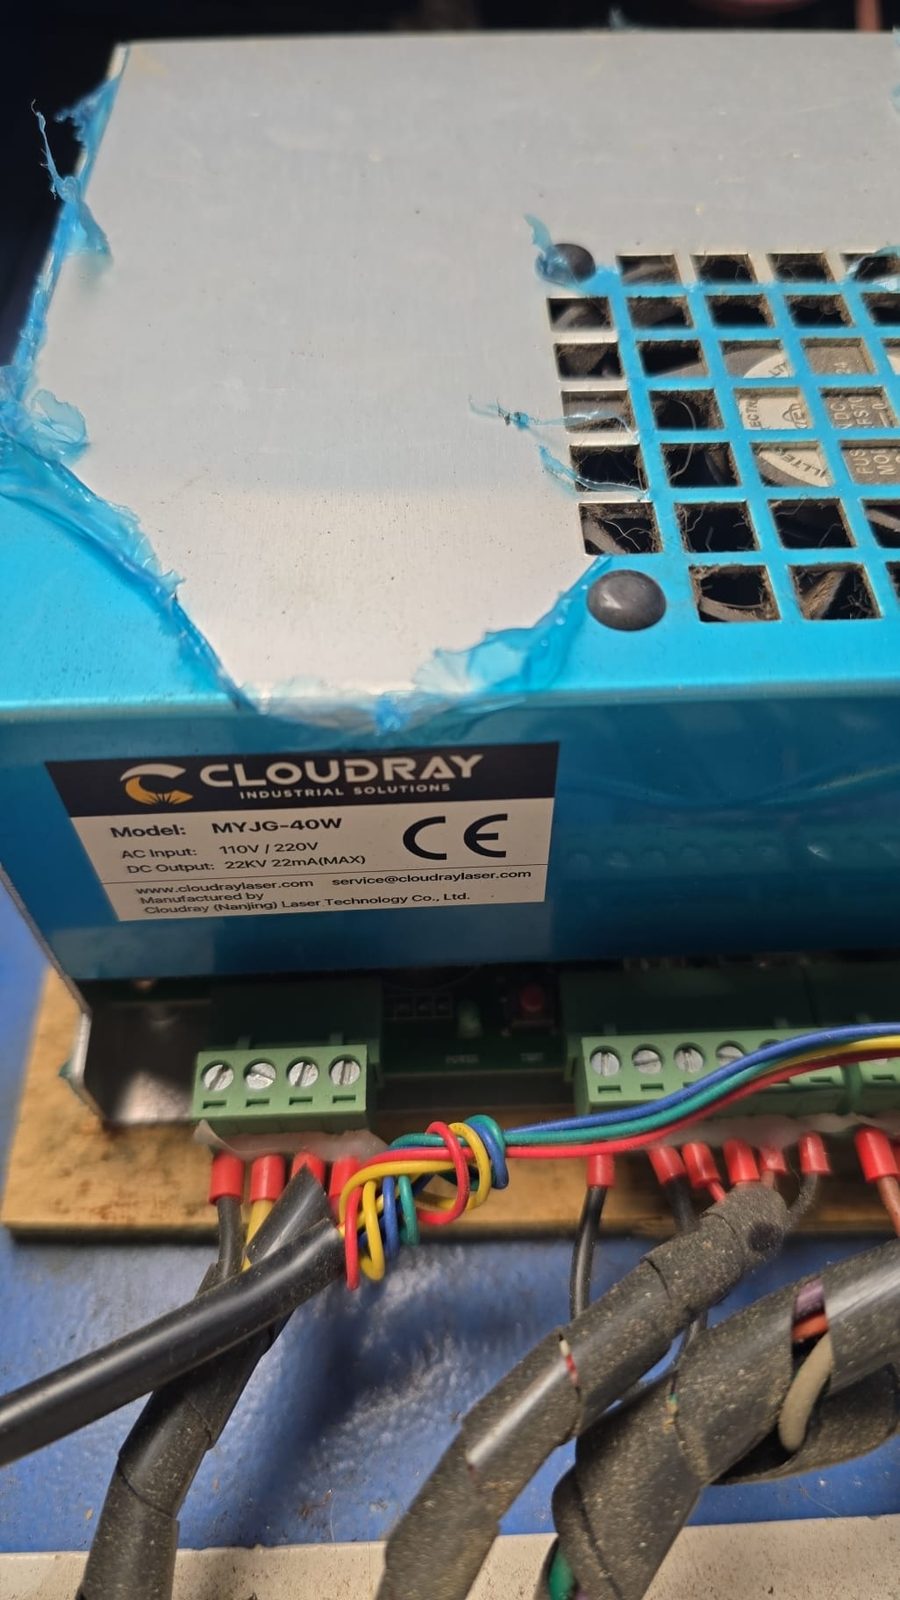
La fuente de alta tensión alimenta el tubo con entre 15.000 y 25.000 V; la de nuestra máquina pone en la etiqueta DC Output 22KV 22mA (MAX). No es un calambre como el de un enchufe: mata.
- Nunca metas la mano dentro con la máquina enchufada. Y desenchufar no basta: la fuente guarda carga en los condensadores. Desenchufa y espera 5 minutos antes de tocar nada por dentro.
- El cable grueso de silicona que va de la fuente al extremo del tubo (el ánodo) es el peligroso. Con corriente, ni tocarlo ni moverlo.
- La fuente tiene su propio botón
TEST. Ese botón dispara el láser aunque la placa esté muda: no lo toques «a ver qué hace».
La toma de tierra es el fallo nº1 de estas máquinas. Las K40 chinas vienen con la tierra mal hecha o sin ella, y en una de segunda mano con apaños hay que darla por mala hasta comprobarla. Sin tierra, el chasis puede quedar con tensión y el tubo se descarga por donde no debe. Se comprueba en dos minutos, con la máquina desenchufada:
- Multímetro en continuidad (el pitido) o en la escala de ohmios más baja.
- Una punta al pin de tierra de la clavija de la máquina.
- La otra a metal desnudo del chasis (rasca la pintura si hace falta), y repite en la carcasa de la fuente, el soporte del espejo 1 y la estructura del puente.
- Tiene que pitar o marcar prácticamente 0 Ω. Si algún punto no da continuidad, se cablea tierra a ese punto antes de volver a usarla.
2 · El haz: es invisible y rebota
Un láser de CO2 emite a 10,6 µm (10.600 nm): infrarrojo lejano, no se ve. Ni el haz ni sus reflejos. Rebota en metales pulidos sin que lo veas venir, y un espejo mal colocado lo manda a cualquier parte.
- Gafas específicas para CO2 de 10,6 µm, siempre puestas, también con la tapa cerrada. Las nuestras son unas DIN CERTCO
DI LB3. - ⛔ Las gafas naranjas de un láser de diodo NO valen aquí. Son para otra longitud de onda y no protegen nada frente al CO2. En el taller tenemos también un láser de diodo, y cada máquina tiene su par: no se intercambian. Es un error habitual y caro.
- Nunca la mano ni la cara en la trayectoria del haz.
- Para alinear espejos: potencia mínima (en nuestra máquina, alrededor del 20 % del panel, justo por encima de donde empieza a marcar) y pulsos únicos y cortos con el botón de test. Nunca alinear a potencia alta: quemas los espejos y te llevas un rebote. Lo contamos entero en el tutorial de alineación de esta serie.
3 · El fuego
El láser corta quemando, y algunas cosas arden de verdad:
- El metacrilato se enciende. El vapor que suelta al cortarlo prende, y a veces verás una llamita siguiendo al cabezal. Con exceso de potencia es peor (y además el canto sale peor).
- Los alquitranes de la madera son inflamables y se pegan al extractor y a los conductos. Un tubo de extracción con costra es un riesgo de incendio real, no teórico.
- No dejes la máquina trabajando sola. Nunca. Si algo prende, tiene que haber alguien delante.
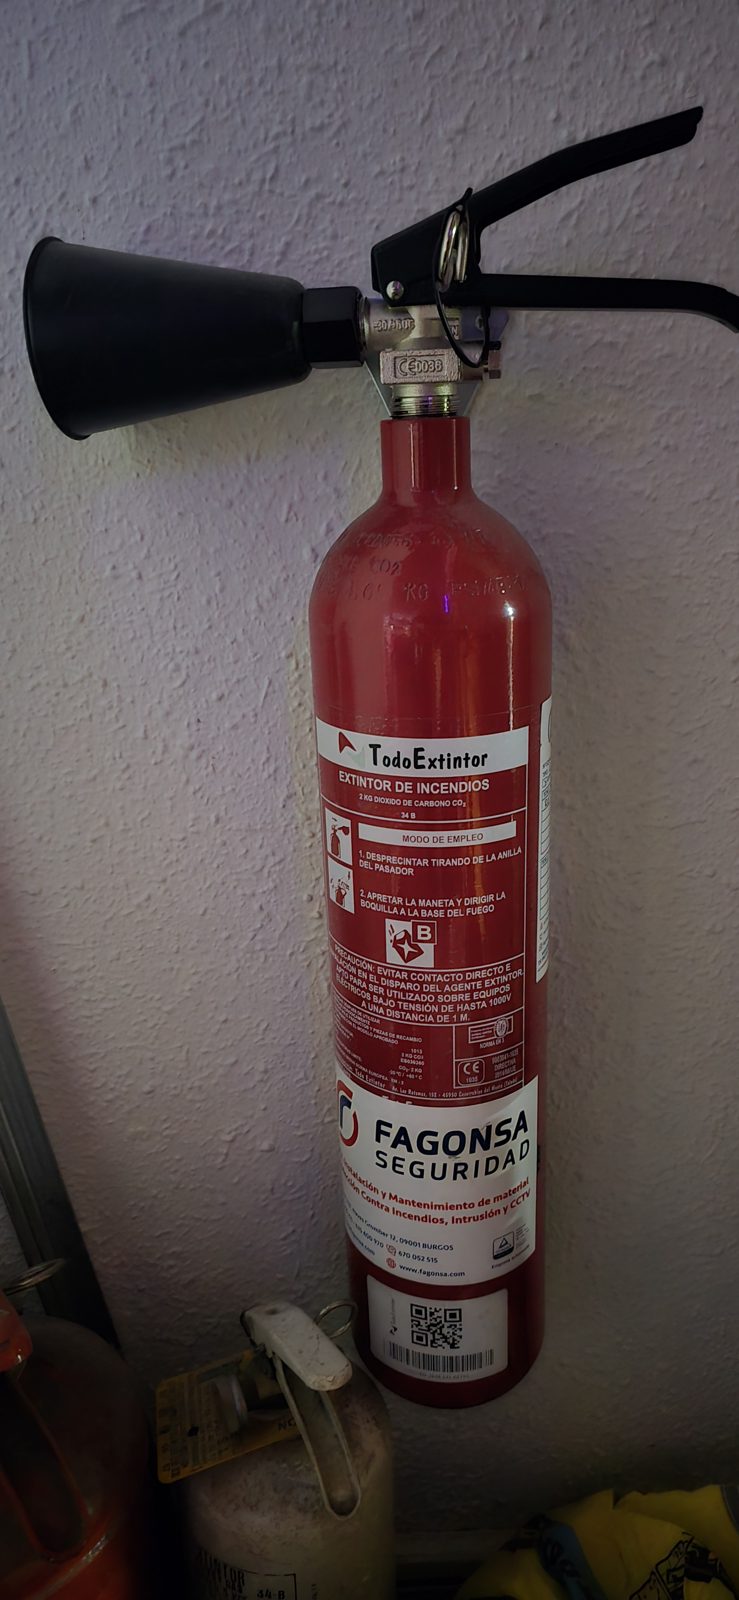
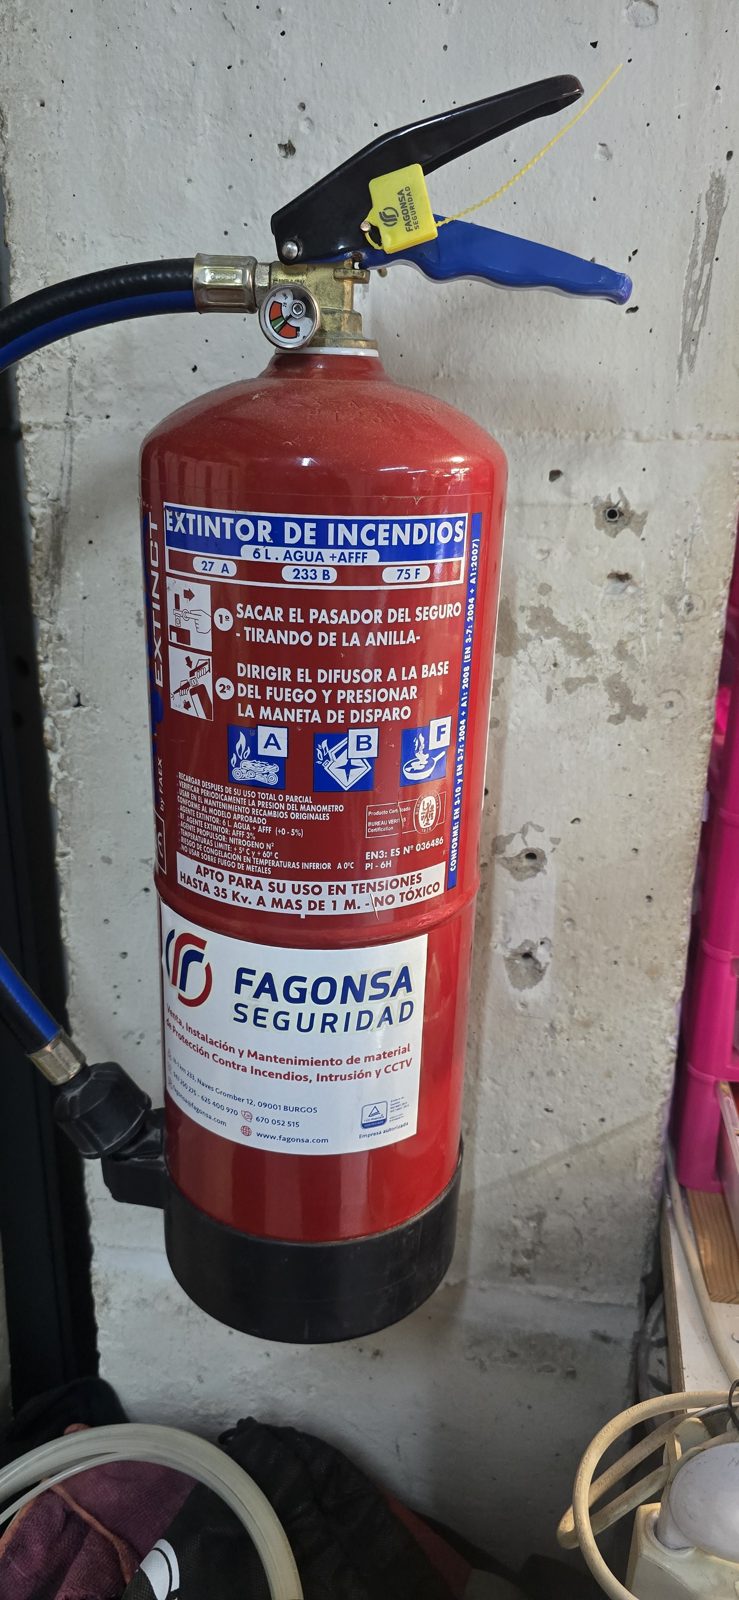
- Ten un extintor de CO2 a mano, al alcance sin tener que cruzar el taller (el de polvo deja la máquina perdida).
4 · El humo y los materiales tóxicos
- Cortar metacrilato genera humos irritantes; la madera, alquitranes que acaban en la óptica. La extracción tiene que sacar el humo fuera, no recircularlo por el taller.
- Hay materiales que no entran nunca (PVC y compañía): sueltan gases que te hacen daño a ti y se comen la máquina. Tienen su sección más abajo.
- La lente es de seleniuro de zinc (ZnSe), que es tóxico: se toca solo por el canto, con guantes de nitrilo, ni se lija ni se calienta, y te lavas las manos al terminar.
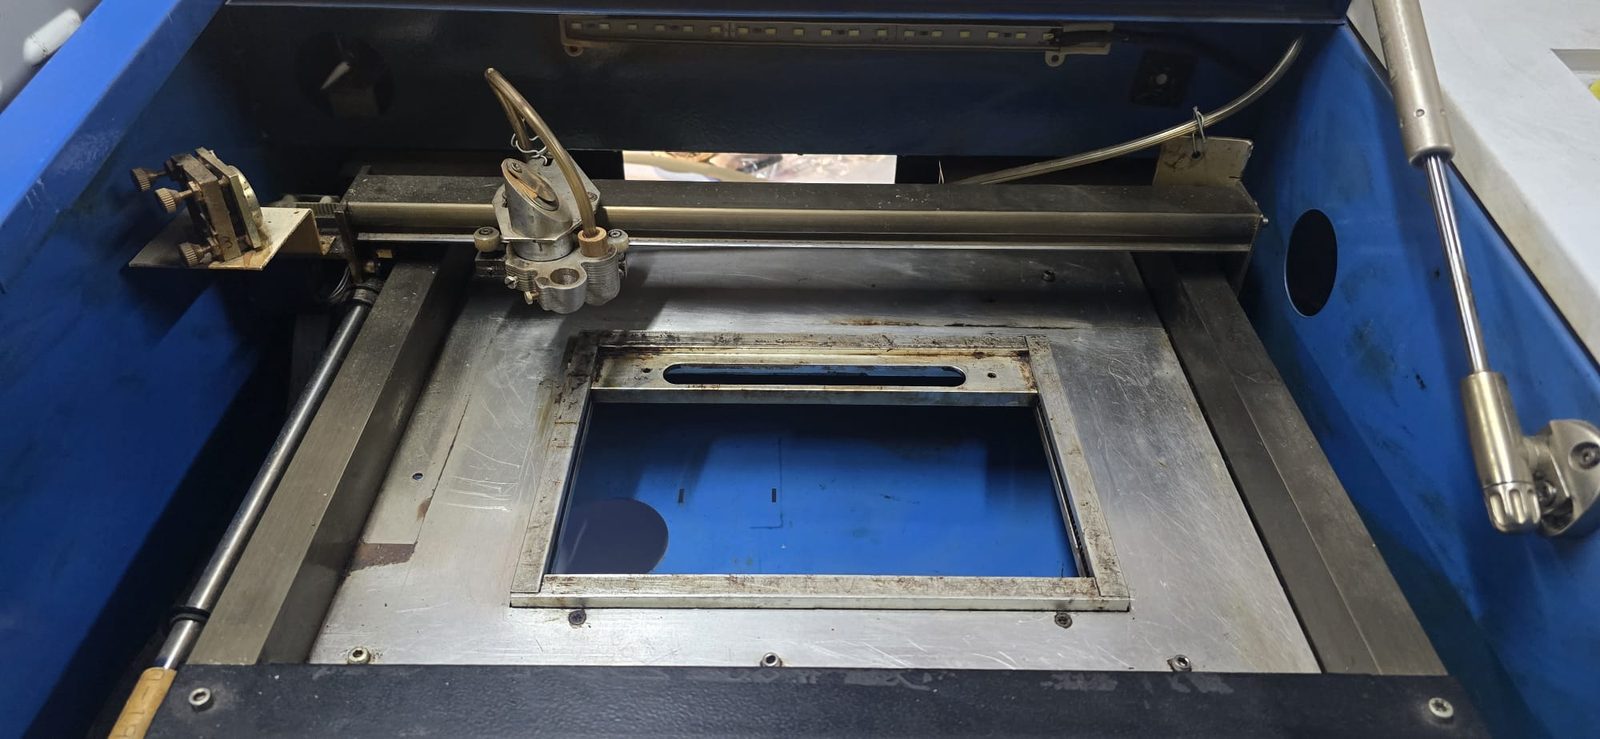
Las piezas de la máquina, una a una: tubo, fuente, placa m2Nano, panel, espejos, cabezal
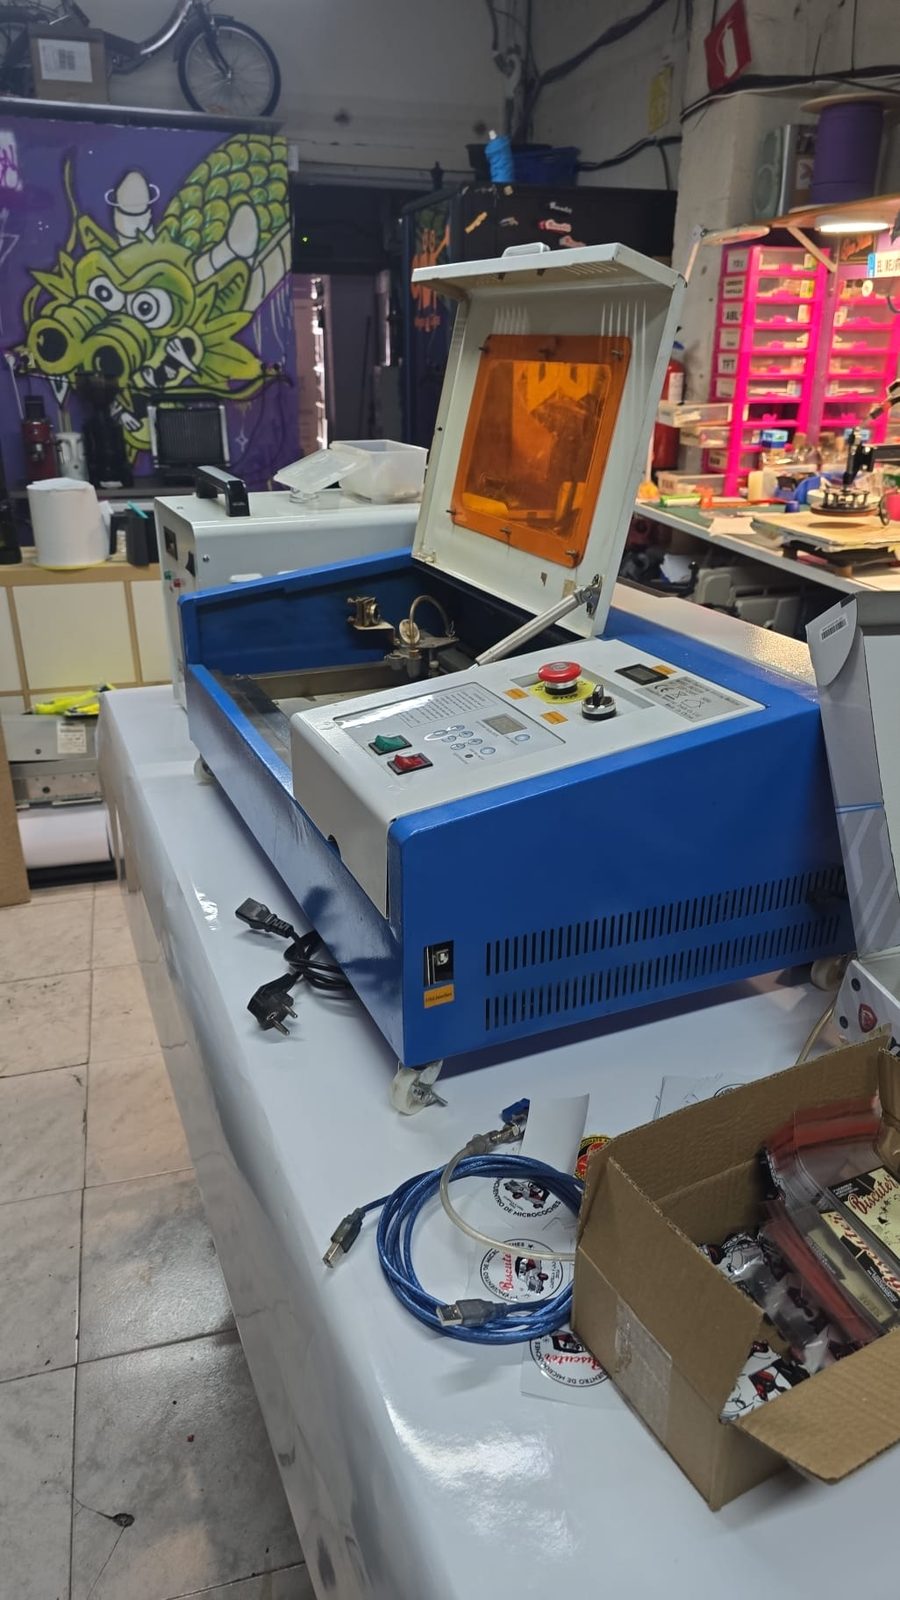
La nuestra es una HQ3020 de GuangZhou Amonstar (la misma familia que se vende con la marca Vevor, entre otras), a 220-240 V. Por fuera son todas casi iguales; por dentro, cada una ha tenido su historia, así que lo primero es mirar qué lleva la tuya.
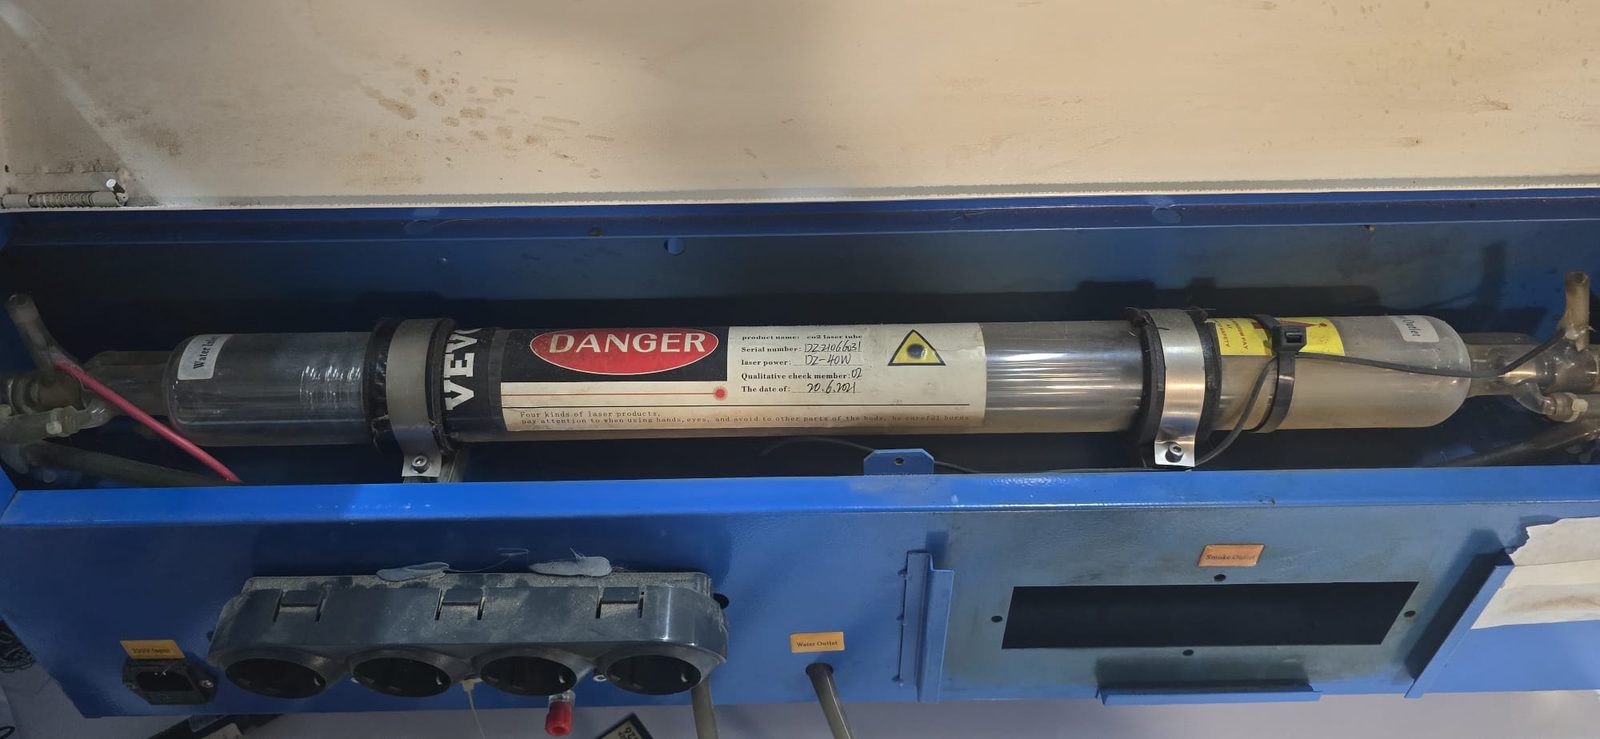
El tubo de CO2
Es el corazón de la máquina: un tubo de vidrio relleno de gas, refrigerado por agua, que va en la bahía de atrás. El de la nuestra es de 40 W según su etiqueta. Es de vidrio: no te apoyes en él ni tires de las mangueras.
Un tubo dura del orden de 1.000 a 2.000 horas. En una máquina usada, asume que puede ir por la mitad de su vida. La forma gratis de ver cómo está es mirar el plasma mientras dispara:
- Rosa o violeta uniforme en todo el tubo → sano.
- Blanquecino, rosa muy pálido o con zonas apagadas → gastado.
La fuente de alta tensión
En la nuestra hubo sorpresa: no es la fuente original. Es una Cloudray MYJG-40W, un recambio de un fabricante de repuestos conocido. Alguien la cambió antes que nosotros, y por una mejor, no por una peor.
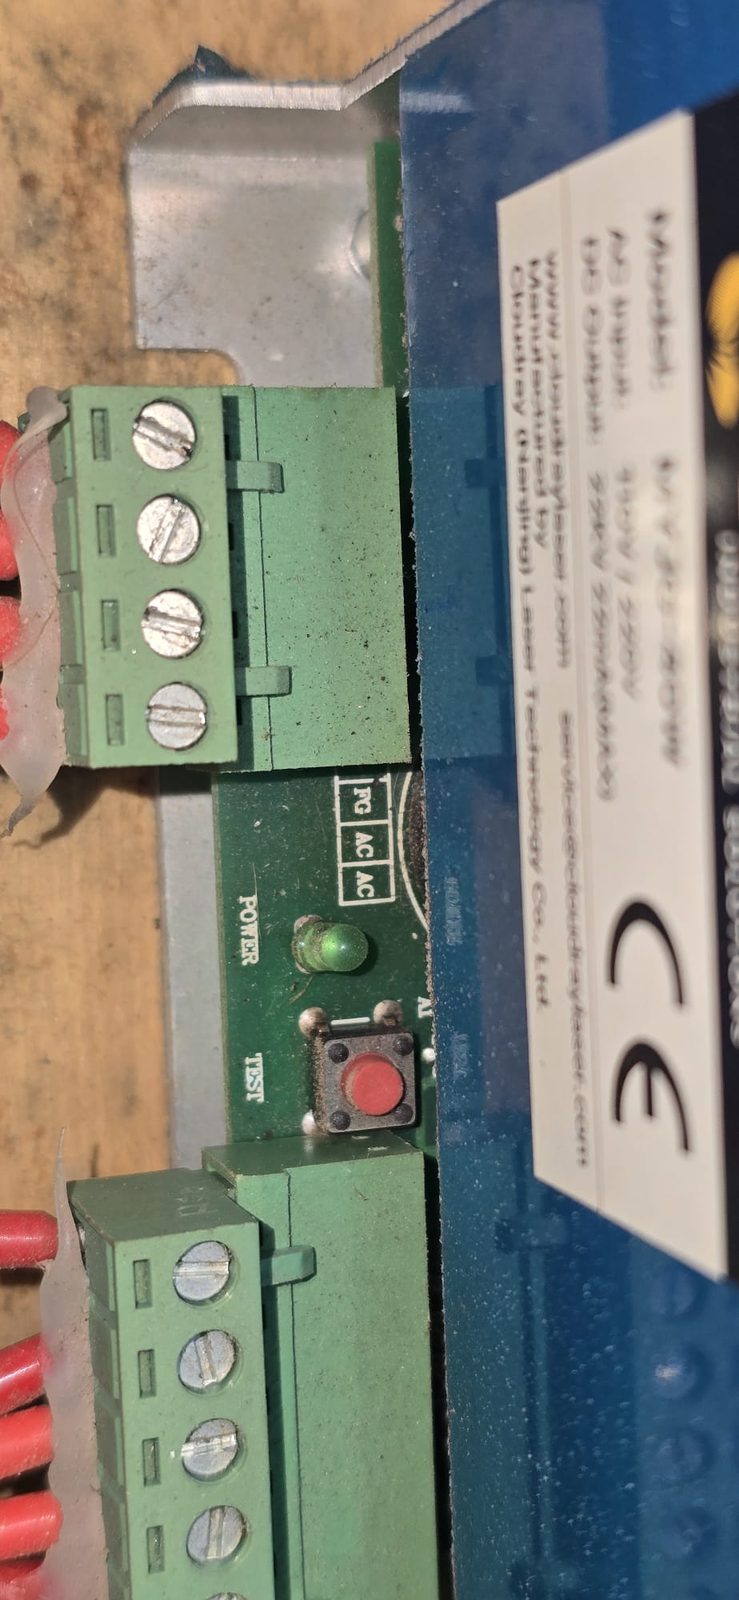
POWER y el botón rojo TEST de la propia fuente. Ese botón dispara el láser aunque la placa no mande nada.Los bornes que importan para entender la seguridad (la lista completa y el reparto entre bloques varían según la versión, así que manda la serigrafía de tu fuente):
| Borne | Para qué es |
|---|---|
| L− | Retorno del cátodo del tubo. Aquí va el amperímetro, en serie, y solo aquí. |
| FG | Tierra de red y del chasis |
| AC1 / AC2 | Neutro y fase de la red |
| P / G1 | La línea de protección: la fuente solo dispara si P está unido a G1. Por aquí van el sensor de agua y el de la tapa (lo vemos en la sección del interlock). |
| L1 / G2 | Disparo de prueba (el pulsador de test de la máquina). L1 es activo a nivel bajo: dispara al llevarlo a masa. |
| IN | Ajuste de potencia (0-5 V o PWM): por aquí manda el mando de potencia del panel |
| 24V / G3 | Alimentación de la placa controladora. Solo de la placa, nada más: si le cuelgas motores u otras cosas, te cargas la fuente del láser. |
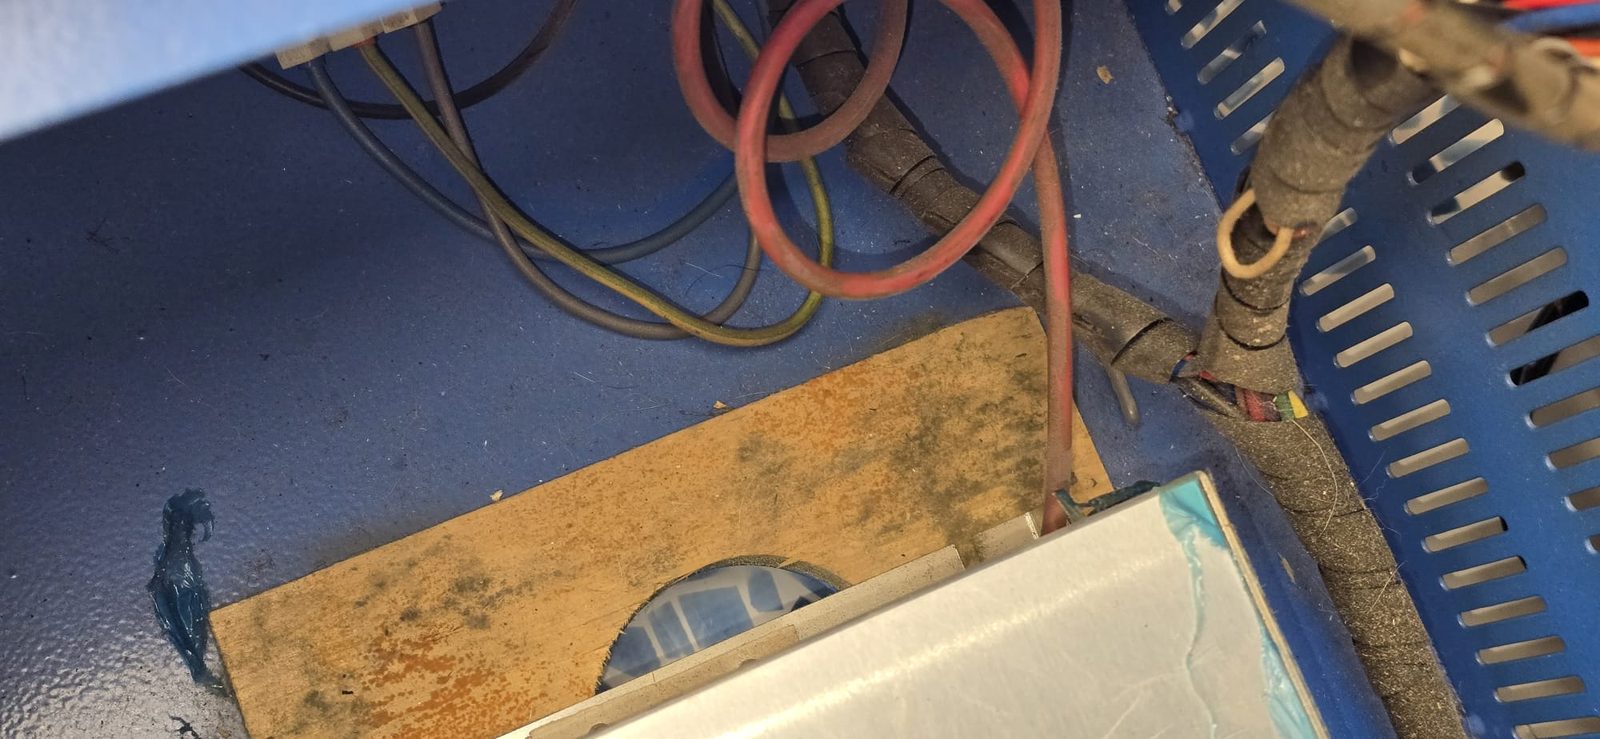
Lo que más falla en esta familia de fuentes es el transformador (el flyback) y el rectificador. Una buena tierra reduce mucho ese riesgo, y no le sobra ventilación extra encima.
La placa controladora: m2Nano
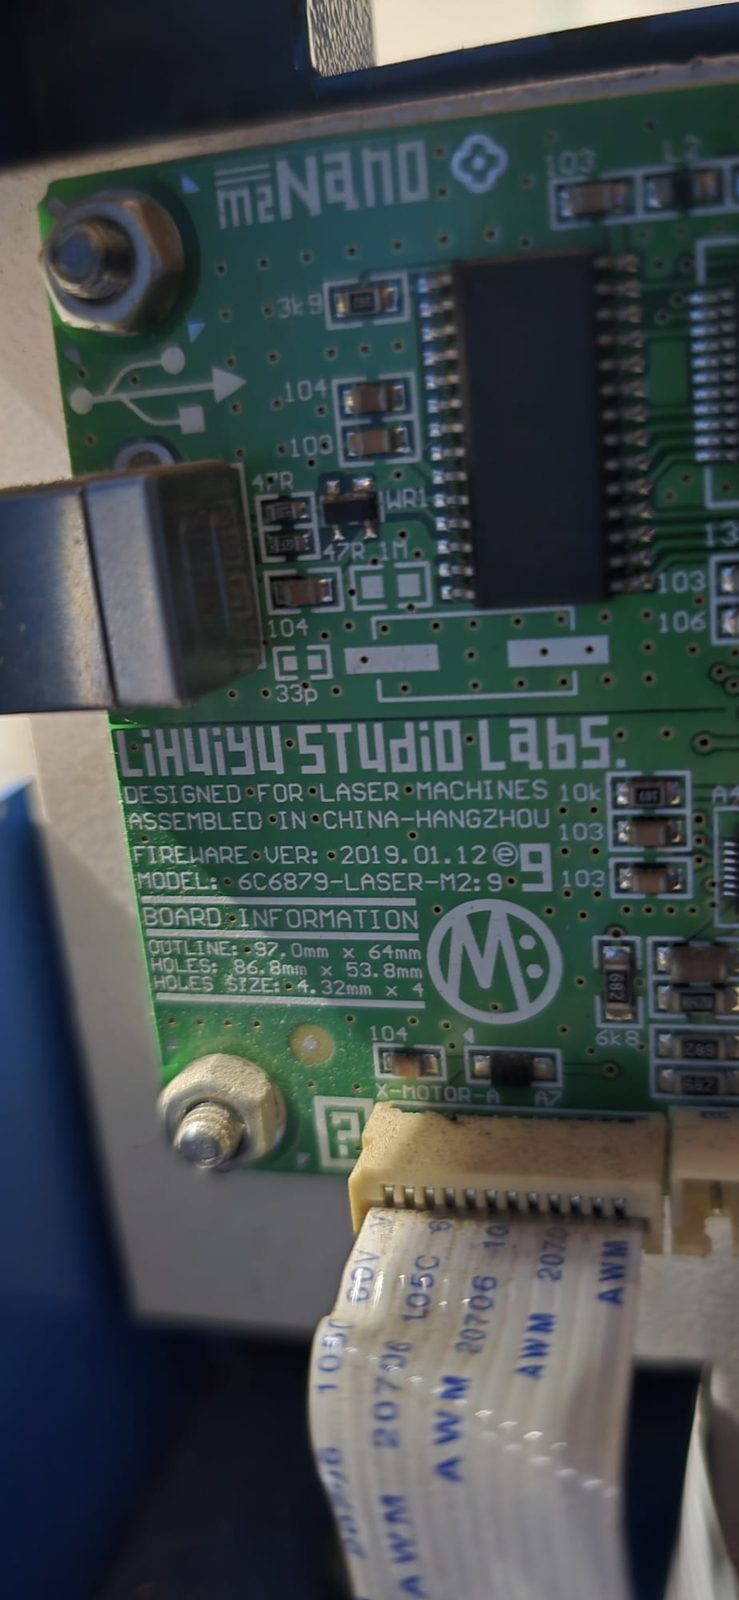
La nuestra lleva la placa de serie de muchas K40: una m2Nano de Lihuiyu (6C6879-LASER-M2, firmware de 2019). Es la que recibe el trabajo por USB y mueve los motores.
El panel de mando y el amperímetro
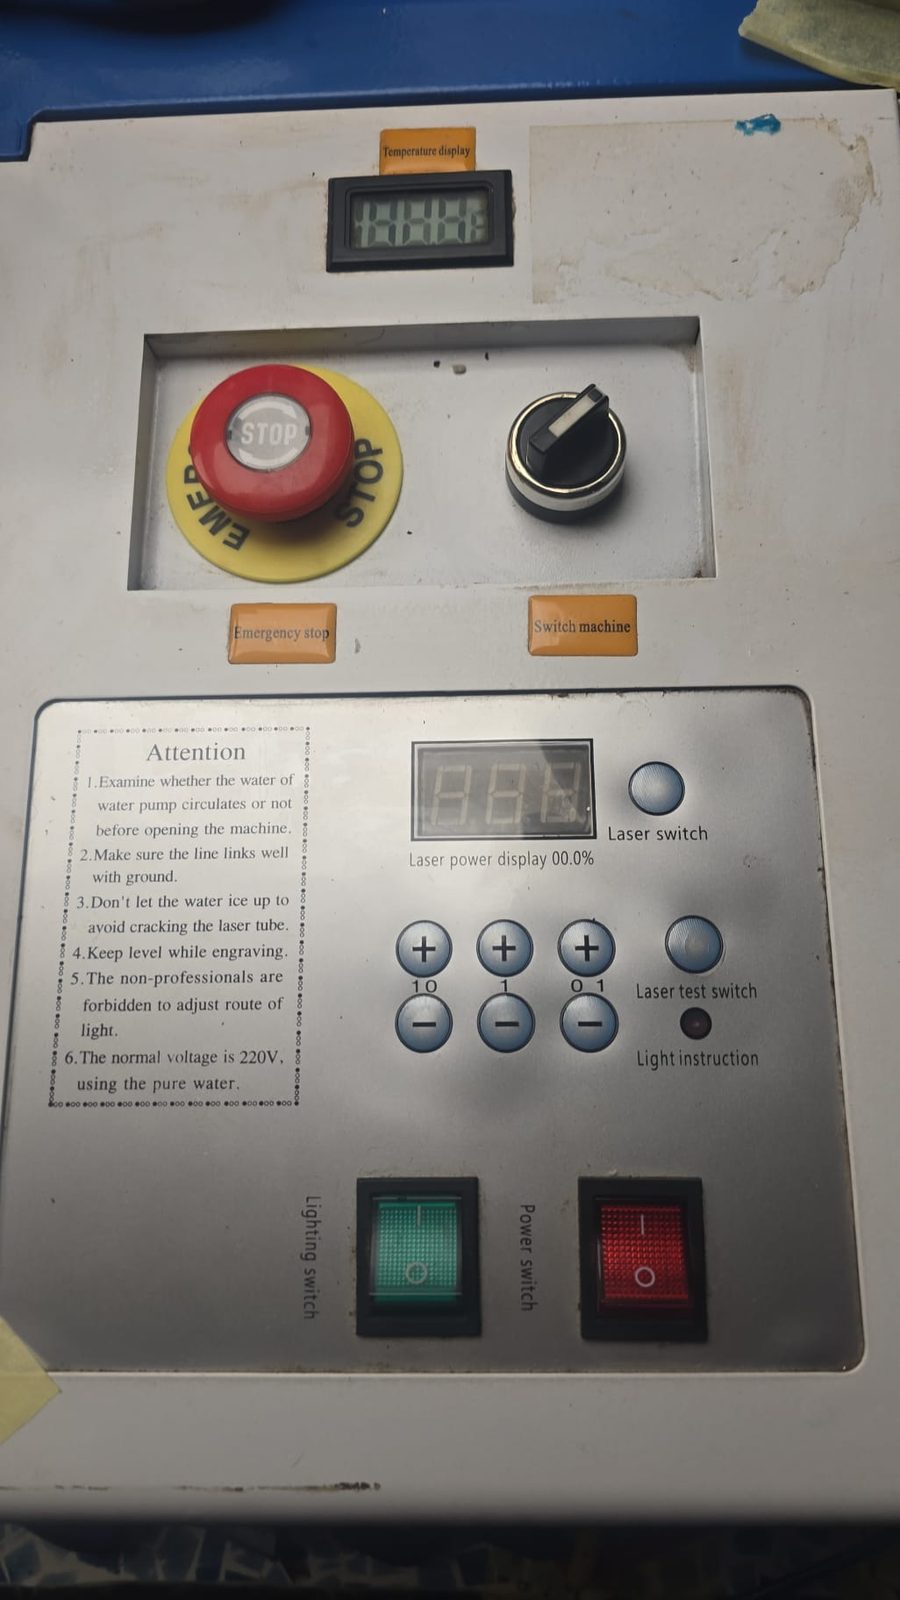
Laser switch, Laser test switch y los interruptores de luz y de máquina.| Mando | Qué es |
|---|---|
Display de potencia + botones ±10 ±1 ±0.1 |
El % de potencia del panel. Es uno para todo el trabajo: no puedes poner una corriente para el corte y otra para el grabado. |
| Laser switch | Interruptor del láser |
| Laser test switch | Disparo de prueba. Para alinear: pulsos únicos y cortos. |
| Temperature display | Termómetro |
| Emergency stop, Switch machine, Lighting switch, Power switch | Seta de emergencia, selector, luz e interruptor general |
- Seta de emergencia: en la nuestra corta todo. Cuando montemos el panel nuevo la repasamos a fondo en el tutorial de upgrade.
- Interruptor «Switch machine»: es el armado del láser, enciende y apaga. Con él apagado, la máquina se mueve pero el tubo no dispara: es lo primero que se apaga cuando vas a meter la mano.
El propio panel trae una pegatina de Attention que dice lo mismo que este tutorial, en corto: comprobar que la bomba de agua circula antes de arrancar, que la máquina esté bien conectada a tierra, que el agua no se congele (raja el tubo), que esté nivelada, que la óptica no la toque quien no sepa, y agua pura.
El display dice un %, pero lo que desgasta el tubo son los miliamperios. Por eso el amperímetro es la mejora con mejor relación de todas: sin él vas a ciegas. Estos son los puntos que hemos medido en la nuestra con amperímetro de panel:
| Panel | mA medidos |
|---|---|
| 12 % | ~3 |
| 50 % | 11 |
| 60 % | 14 |
| 65 % | 15 |
| 70 % | 15 |
| 80 % | 16 |
Los espejos y el cabezal
El haz sale del tubo y llega a la pieza rebotando en tres espejos y atravesando una lente:
| Pieza | Dónde está |
|---|---|
| Espejo 1 | Fijo, al fondo, justo delante del extremo del tubo. Es el que más ceniza acumula. |
| Espejo 2 | En el extremo del puente, en el lado izquierdo. Se mueve con el eje Y. |
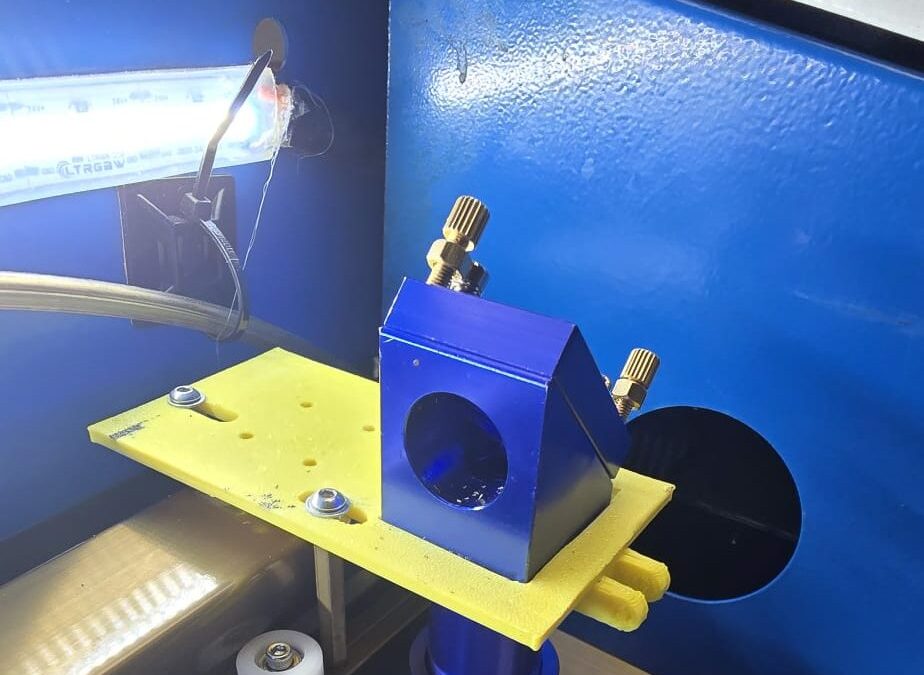
| Espejo 3 | En el cabezal, arriba, a 45° sobre la lente. Le cae todo el humo. |
| Lente | Dentro del cabezal, debajo del espejo 3. Plano-convexa: la cara abombada hacia arriba, hacia el haz que entra. Montada al revés, no enfoca bien y se puede quemar. |
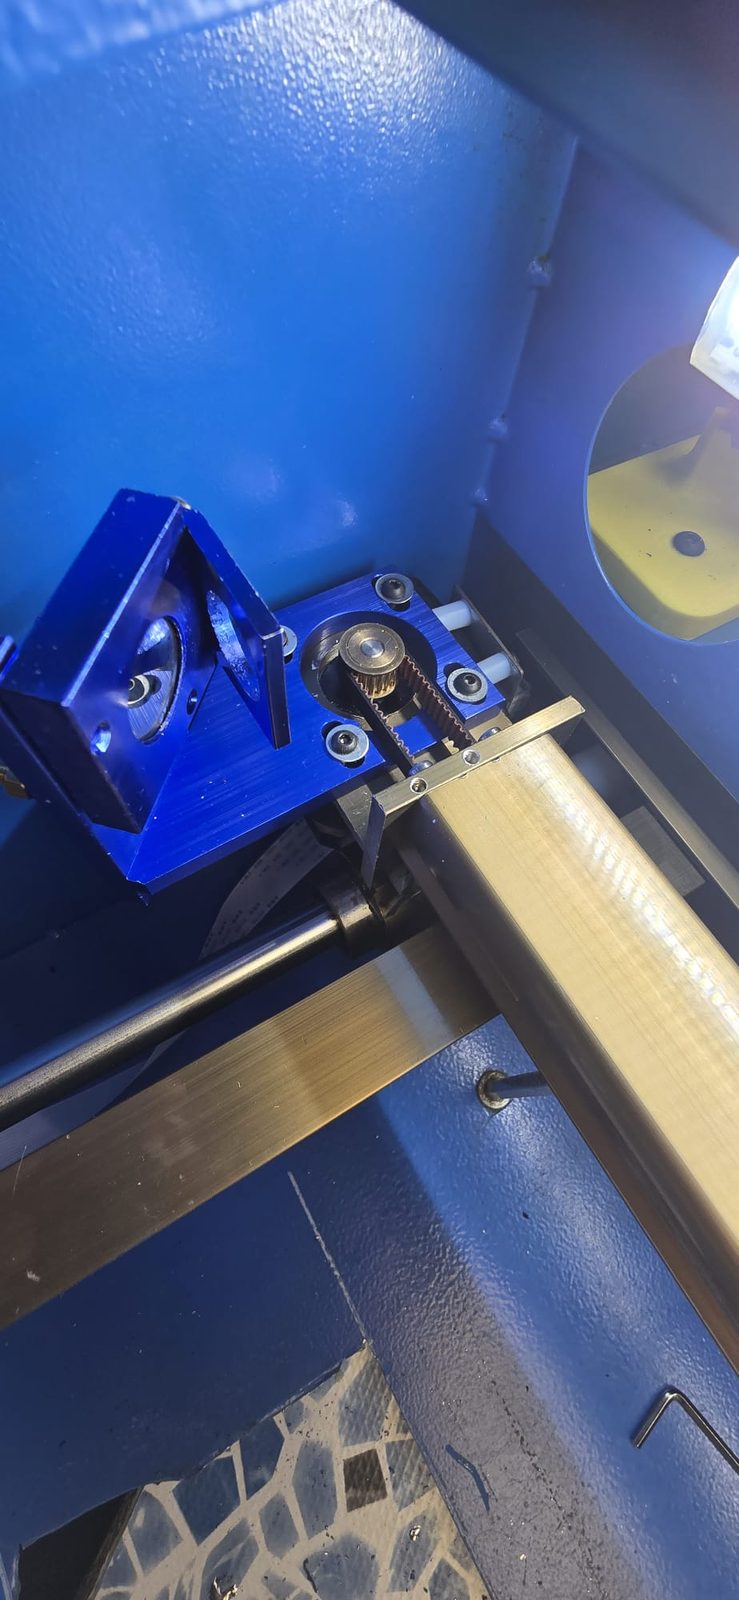
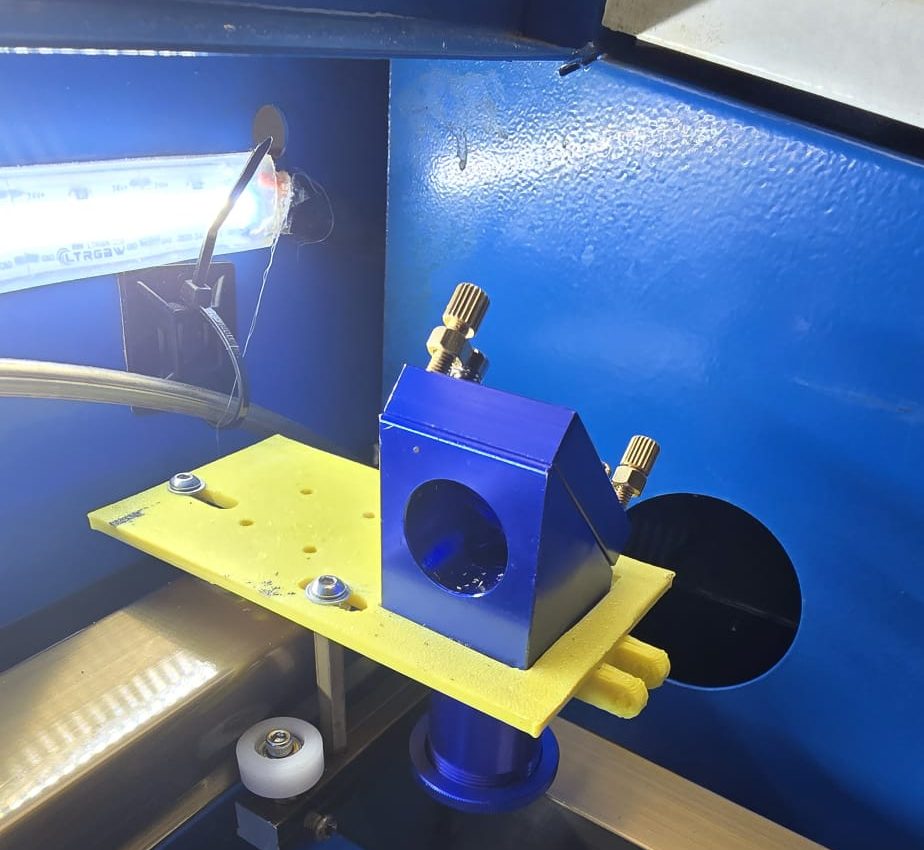
En la nuestra cambiamos toda la óptica por un kit nuevo (cabezal, tres soportes, espejos de molibdeno de 20 mm y lente de ZnSe). Cambiar la óptica tira la alineación a la basura: no es «meto las lentes y sigo», es realinear desde cero. Los espejos y la lente viejos no se tiraron: van etiquetados en una bolsa como repuesto.
Cómo se alinean, y la historia de los espejos que se movían solos con la vibración, va en el tutorial de óptica y alineación de esta serie.
El agua: chiller y por qué el láser nunca dispara en seco
El tubo de CO2 se calienta muchísimo y se refrigera con agua que circula por dentro. Si dispara sin agua circulando, el tubo se raja en segundos. Ni «un segundito para probar».
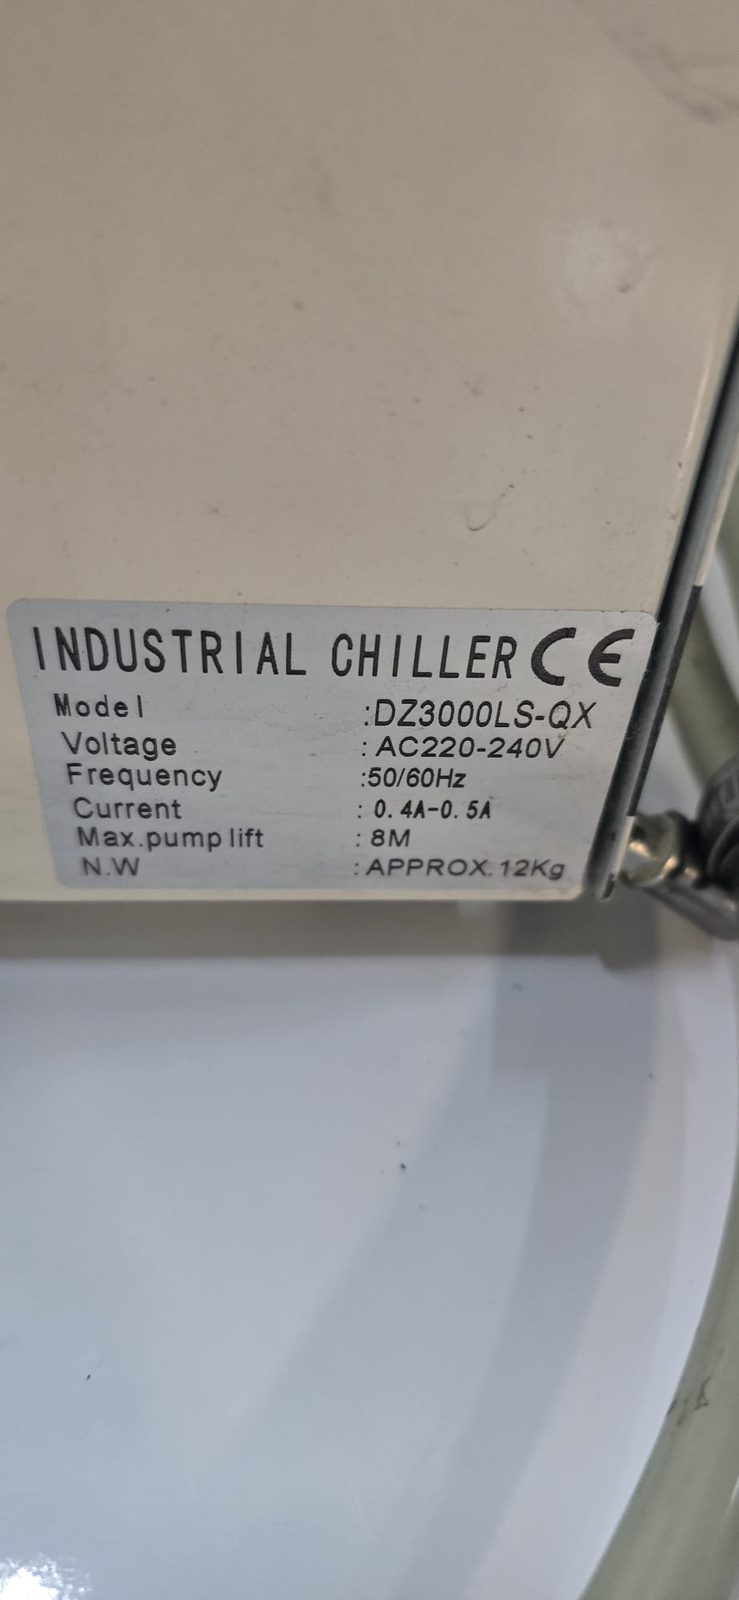
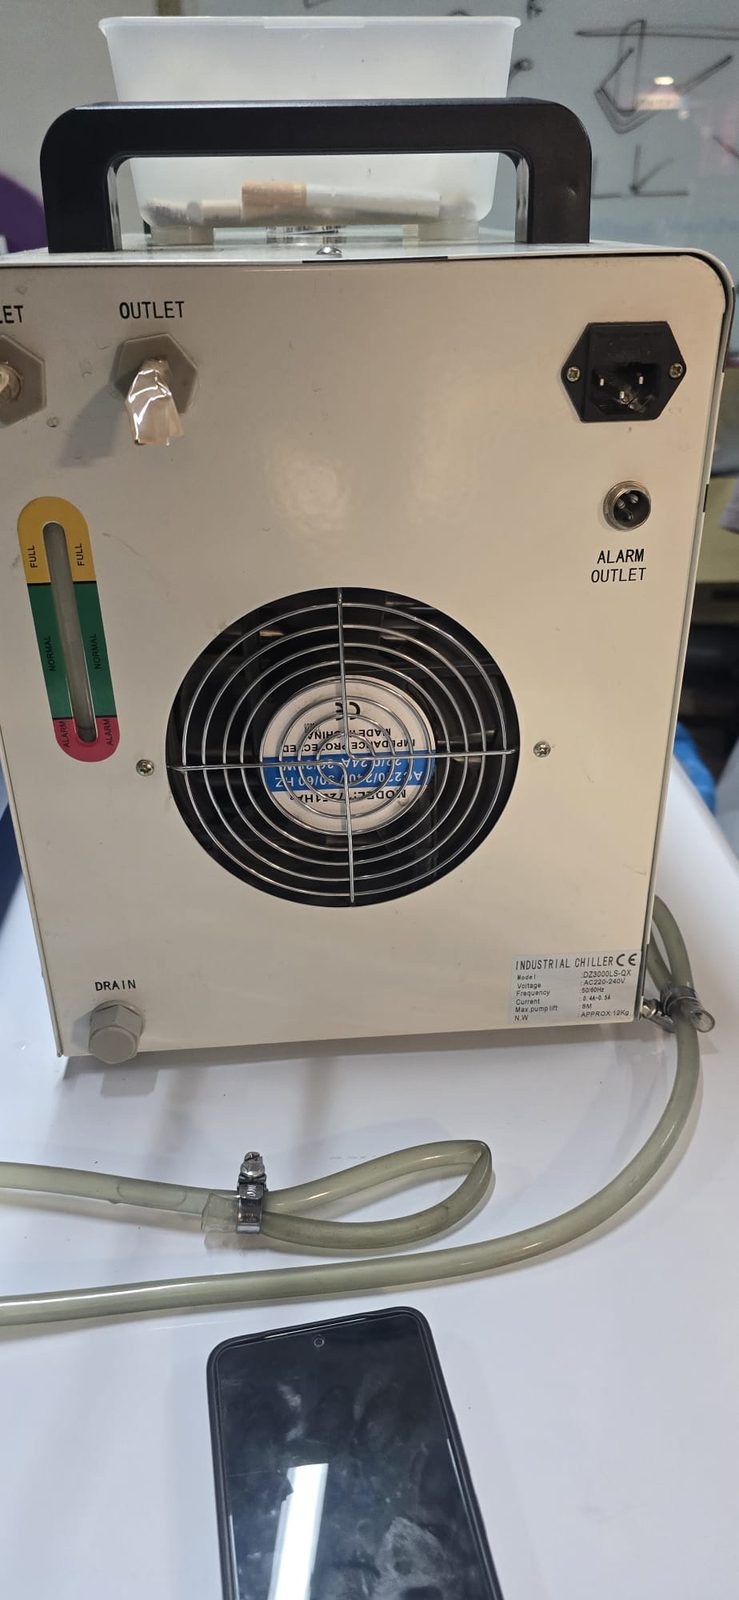
FULL / NORMAL / ALARM), la salida de agua y un conector ALARM OUTLET.Las reglas del agua
- Agua destilada, nunca del grifo. La cal y la conductividad del agua del grifo matan el tubo y crean fugas eléctricas. Destilada sin perfume ni aditivos (mira la etiqueta: hay «para plancha» con añadidos).
- Temperatura de trabajo: 18-25 °C. Por encima de 30 °C el tubo pierde potencia y se degrada; por debajo de 15 °C puede condensar. Y que no se congele nunca: el hielo raja el tubo.
- Sin burbujas dentro del tubo. Una burbuja atrapada es un punto caliente, y ahí es donde se raja. Al llenar, con la bomba en marcha, inclina y golpetea suavemente la máquina y las mangueras hasta que no salga ni una burbuja por el retorno, y mira el tubo a contraluz: tiene que estar lleno, sin cámaras de aire.
- La salida del agua del tubo, en el punto más alto, para que el aire escape solo. Lo habitual es que entre por el extremo delantero (el de la salida del haz) y salga por el trasero, pero verifica cómo está la tuya.
- Si al vaciar el agua vieja sale verde, turbia o con posos, el circuito criaba algas: enjuaga varias veces antes de llenar.
- Al vaciar o rellenar, protege la electrónica con trapos: agua encima de la fuente de alta tensión es mucho peor que la suciedad.
Dos datos de nuestra instalación por si te sirven: la manguera es de 10 mm de diámetro interior y los acoples del chiller son de 12 mm. Esto importa a la hora de comprar el sensor de flujo del interlock: tiene que ser del calibre de tus acoples.
Extracción de humos y air assist
El extractor
La K40 suele venir con una turbina centrífuga y un tubo flexible de aluminio. La nuestra vino así, y vino forrada de ceniza:
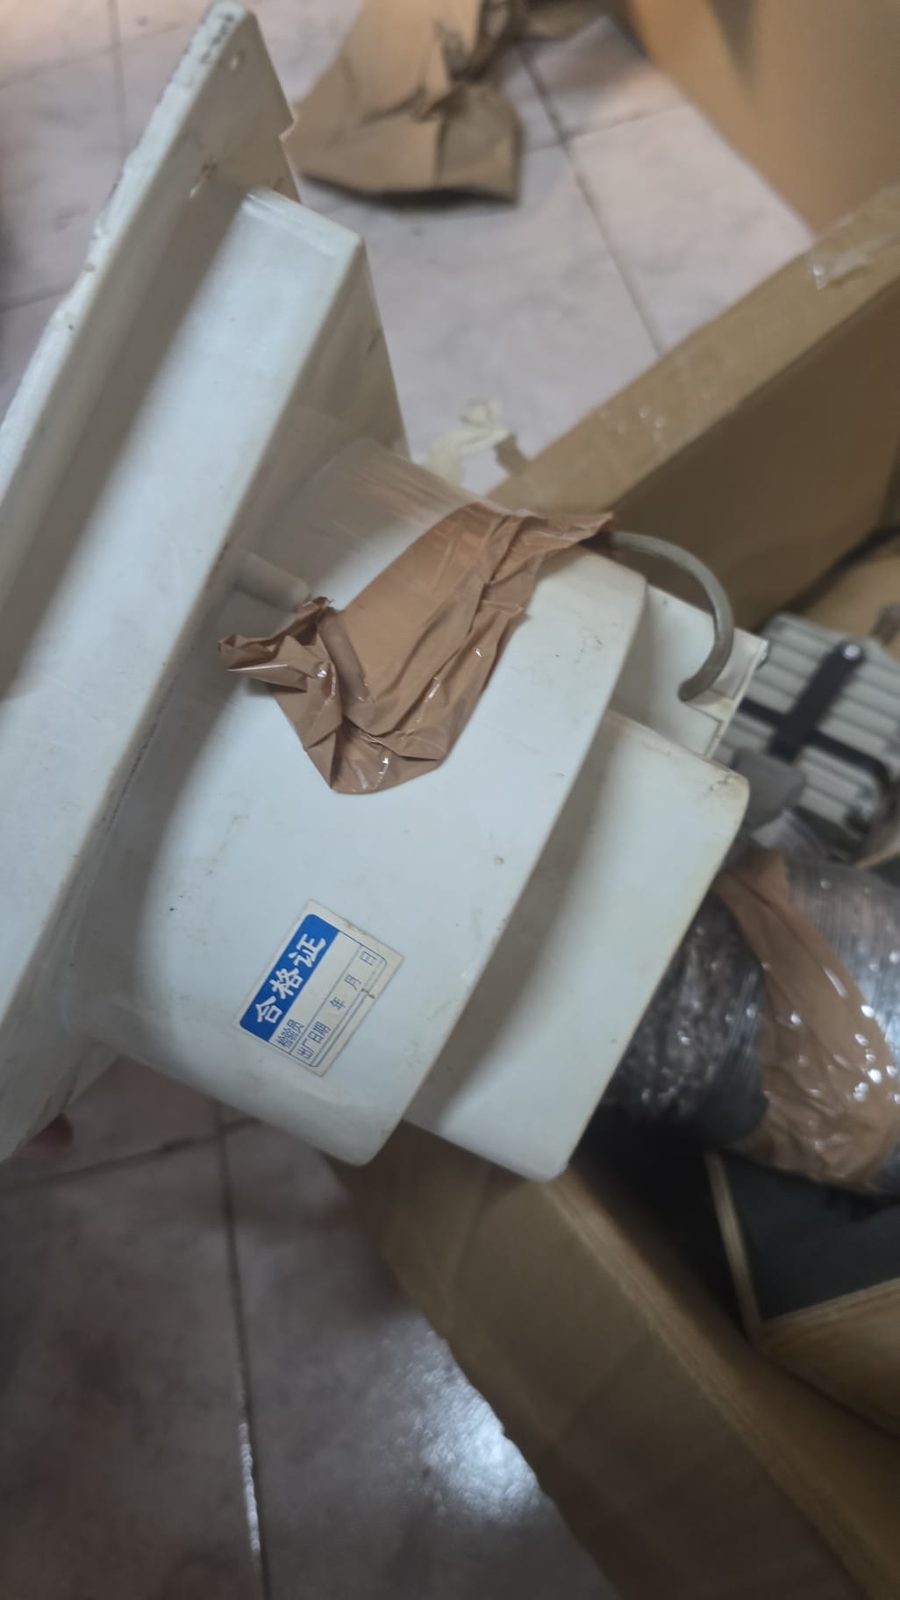
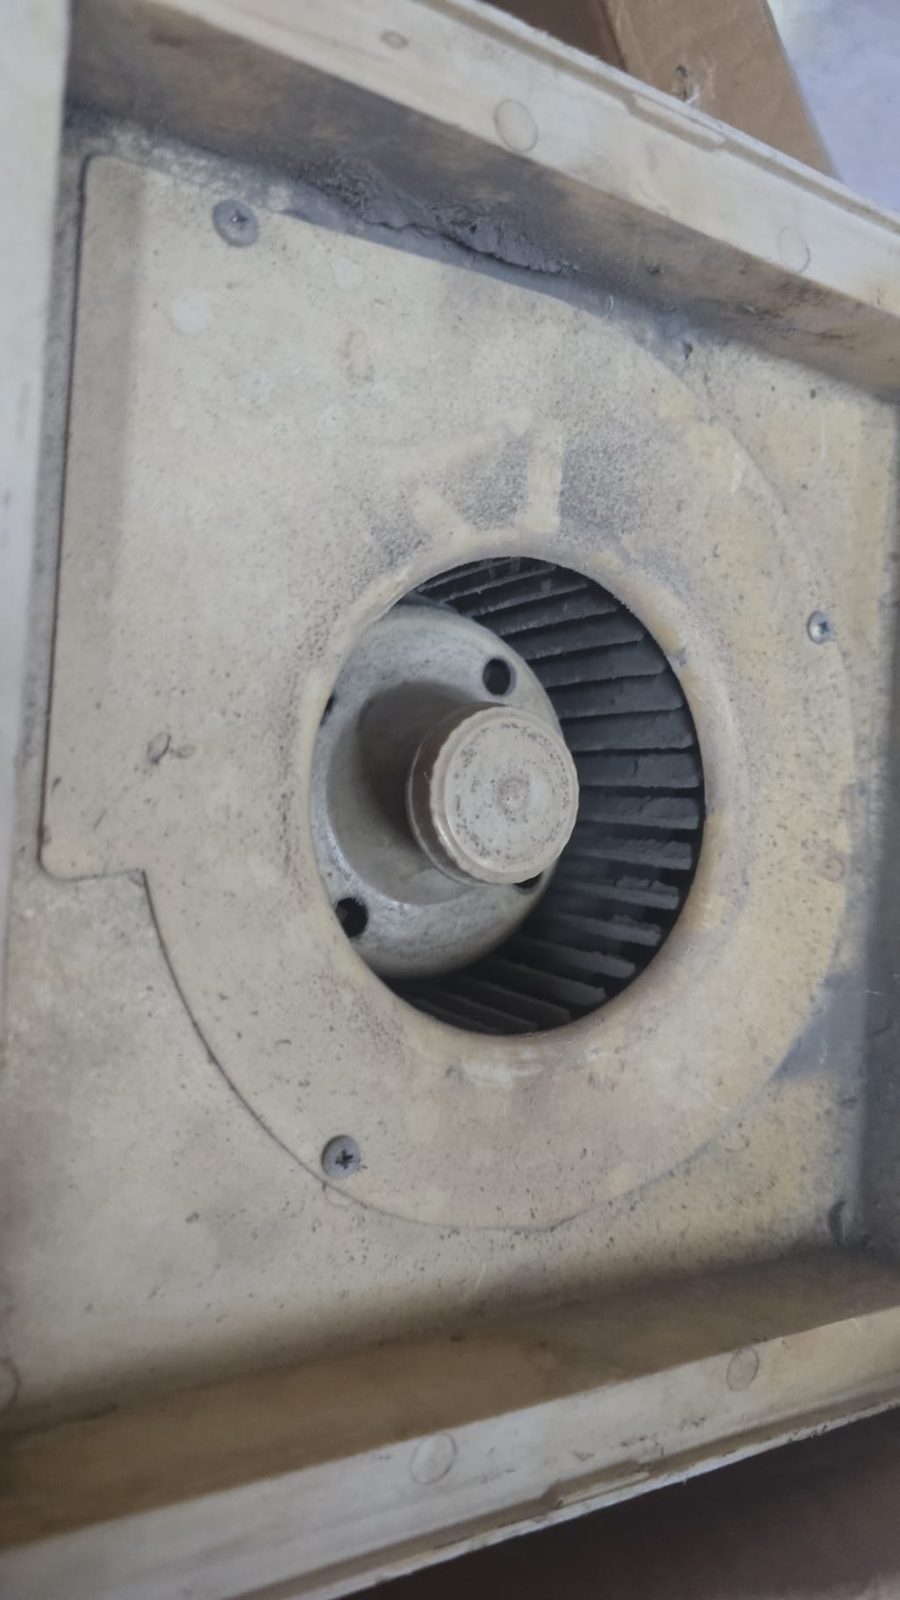
Un extractor así hace tres cosas malas: pierde caudal (los álabes rellenos ya no mueven aire), se desequilibra (vibración y rodamientos al garete) y, sobre todo, acumula alquitranes inflamables. Cómo lo limpiamos:
El air assist
El air assist es un chorro de aire que sale por la boquilla del cabezal, justo sobre el punto de corte: ayuda a cortar limpio sin quemar los bordes y evita que el humo suba hasta la lente. Para esto lo que hace falta es caudal, no presión. Nosotros usamos una bomba de membrana que ya teníamos:
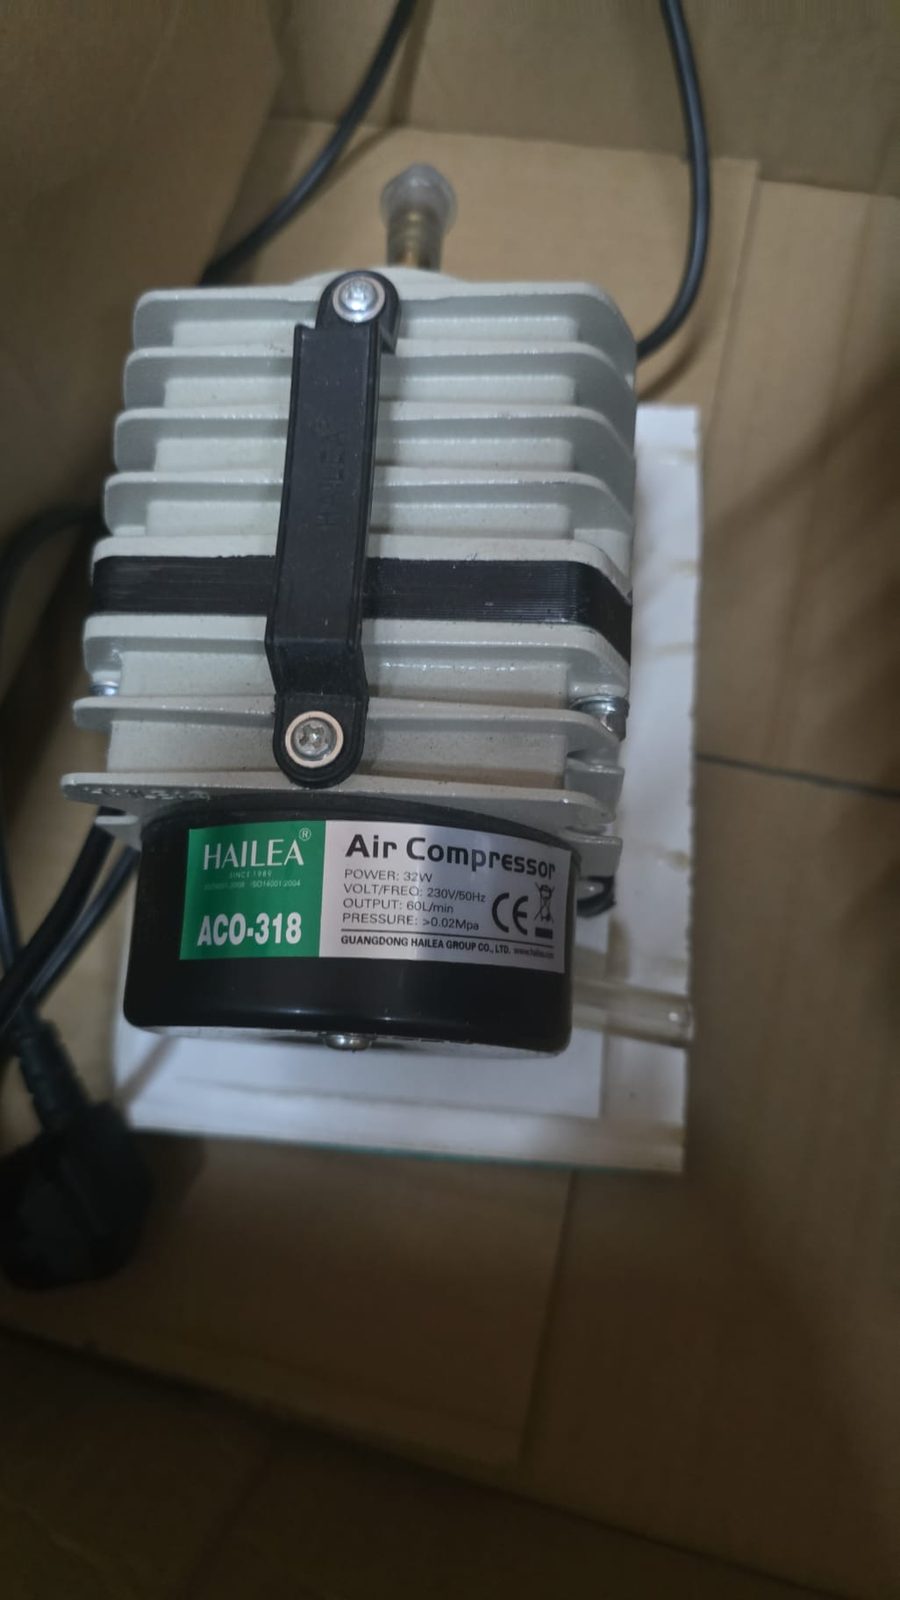
Cómo montarla bien:
- Válvula de aguja en la línea, para poder regular el aire. Demasiado sopla el corte y lo enfría; poco no saca el humo de la lente. Sin válvula vas a tope o nada. En el corte de metacrilato que usamos en producción, el aire va flojito.
- Depósito amortiguador entre la bomba y la boquilla: los compresores de membrana pulsan, y se nota en el borde de corte.
- Filtro en la entrada de aire de la bomba: si aspira el polvo del taller, ese polvo acaba en la lente.
- Sobre goma o fieltro, y no encima de la máquina: hace ruido y baila.
Con el kit de óptica nuevo vino una boquilla metálica con acople directo para el tubo de aire, así que ya no hace falta imprimirla.
El interlock (G1-P): qué es y por qué no se puentea
La fuente de alta tensión tiene una línea de protección: solo dispara si el borne P está unido al G1. Entre esos dos bornes van, en serie, los enclavamientos de la máquina: el sensor de flujo de agua y el microrruptor de la tapa. Si el agua deja de correr o abres la tapa, se abre el circuito y el láser no dispara, pase lo que pase en el software.
Lo que encontramos en la nuestra
Al revisar la fuente encontramos los bornes G1 y P unidos con un puente (en la nuestra, los dos primeros del bloque de 6, los del lado del botón TEST; en la tuya, manda la serigrafía). Muchas K40 vienen con el interlock puenteado de fábrica o por un dueño anterior. Con ese puente, la máquina:
- ⛔ dispara sin flujo de agua → el tubo se raja;
- ⛔ dispara con la tapa abierta → riesgo directo para los ojos, con un haz que no ves.
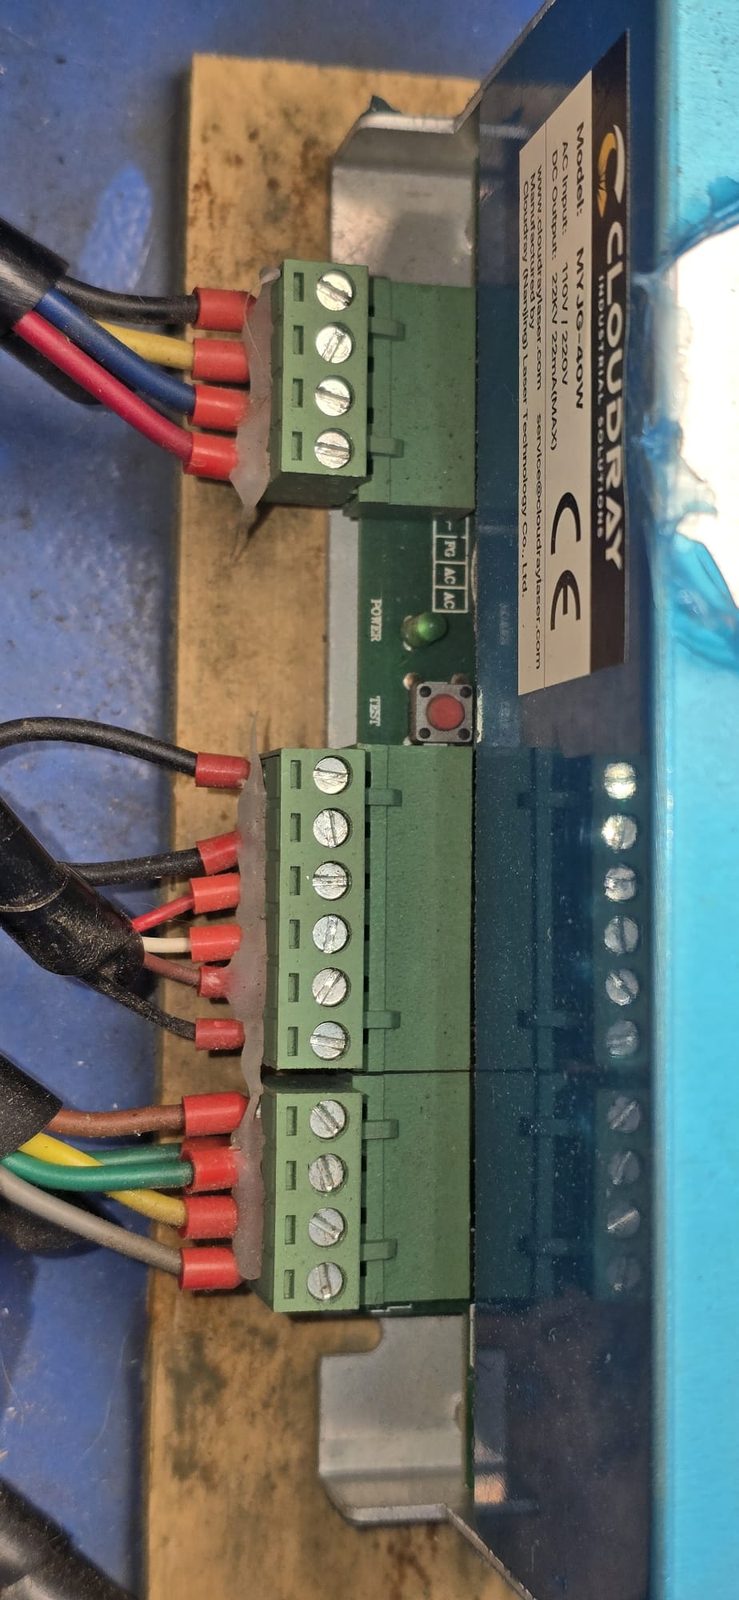
IN (el de la potencia) no estaba puenteado, así que el mando de potencia del panel funciona de verdad. Teníamos la sospecha de que la máquina fuese siempre al 100 %, y quedó descartada.Por qué no se puentea
Porque el puente no arregla nada: quita las dos únicas cosas que te protegen sin que tengas que acordarte. El día que la bomba se pare, que una manguera se doble o que abras la tapa para mirar, nada corta el disparo. Una K40 con el interlock puenteado solo es tan segura como lo atento que estés tú ese día.
Cómo se deja bien
Los dos enclavamientos en serie entre P y G1:
P ── [sensor de flujo] ── [microrruptor de tapa] ── G1
| Pieza | Lo que vamos a montar | Cómo |
|---|---|---|
| Sensor de flujo | XUNKUANER HT-30, calibre 12 mm, contacto libre de potencial normalmente abierto (NA) | En el retorno (a la salida del tubo), no en la entrada: así detecta que el agua ha pasado de verdad por el tubo, no solo que la bomba empuja. Respetando la flecha de sentido y la orientación de montaje que pida el sensor. |
| Microrruptor de tapa | Un final de carrera mecánico de impresora 3D: coste 0 € | Pines C + NO, que la tapa cerrada lo pulse y cierre el circuito. |
En el panel de mando nuevo que estamos preparando, la idea es que la seta de paro y una llave de armado vayan también en esa misma serie, con cada eslabón en su borne WAGO para poder medirlo por separado. Lo contaremos en el tutorial de upgrade y cableado.
Mientras tanto (que es como está la nuestra hoy)
Mientras el puente siga puesto, todo es manual y no hay excusas:
- Comprobar a mano que el retorno del agua cae en el depósito, antes de cada arranque.
- Gafas de CO2 puestas siempre, también con la tapa cerrada.
- No dejar la máquina disparando sin vigilancia.
Y cuando hay que trastear la mecánica sin riesgo de disparo (cambiar correas, un motor, comprobar finales de carrera), en la nuestra desconectamos el cable de L1 del bloque de la fuente. Es lado de baja tensión, diez segundos y reversible, y deja a la placa sin poder pedir disparo. Mando de potencia al mínimo, sin tocar el botón TEST de la fuente (ese dispara igual), y un papel pegado a la máquina avisando de que L1 está fuera, para no olvidarse de volver a ponerlo.
Materiales prohibidos (PVC, Forex, policarbonato, polipiel…)
No todo lo que se corta con un cúter se puede pasar por el láser. Algunos materiales, al quemarse, sueltan gases que te hacen daño a ti y se comen la máquina por dentro. Estos no entran en nuestra K40, nunca:
| Material | Por qué no |
|---|---|
| PVC | Al quemarse suelta cloro: te destroza a ti y a la máquina. |
| Forex / PVC espumado | Es PVC, por mucho que parezca otra cosa (ver la historia de abajo). |
| Policarbonato | En la lista negra: no se corta limpio con CO2, se quema y echa humo. |
| Polipiel / símil | Suele ser PVC o PU por debajo: cloro o cianuros. Solo cuero de verdad. |
| Placas de circuito (FR4 / FR2) | El FR4 es fibra de vidrio con epoxi, a menudo con retardante bromado: humos tóxicos y corrosivos, y corta mal. El FR2 es papel fenólico: suelta fenol y formaldehído y carboniza. Se cortan con cúter, Dremel o CNC. Lo que sí se puede es quitar pintura sobre la cara de cobre (para hacer la máscara antes del ácido), sin tocar el sustrato. |
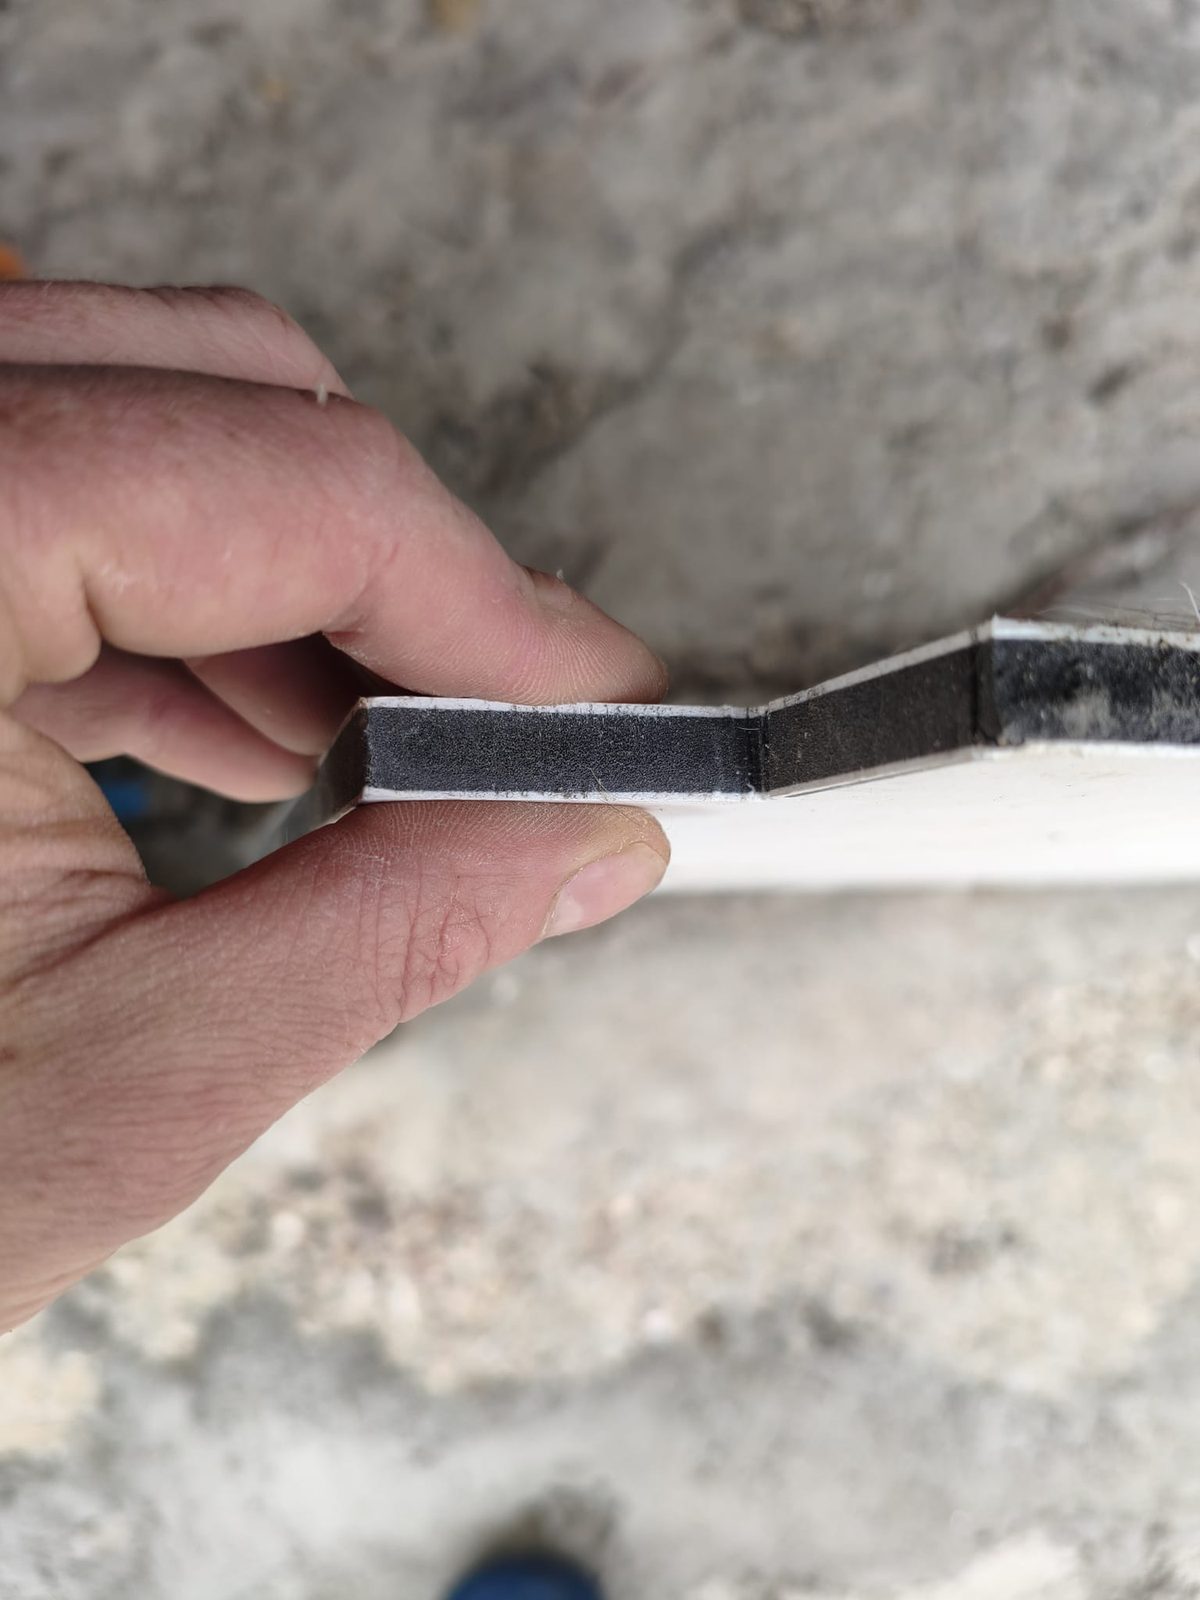
Para que te hagas una idea de lo que sí hemos pasado por la nuestra: metacrilato, madera de pino, melamina sobre HDF, goma de sellos, cuero de verdad, cartón y fieltro. Los parámetros de cada uno van en los tutoriales de esta serie.
Checklist antes de cada trabajo
Esto es lo que repasamos en la nuestra antes de disparar. Imprímelo y pégalo en la máquina si te ayuda:
L1 vuelto a conectar en la fuente y el papel del aviso quitado.Créditos
Guía escrita por Totalmente Personalizado para El Rincón del Manco, a partir de lo que hemos ido aprendiendo, midiendo y estropeando con nuestra propia K40. Las fotos son de nuestra máquina.
El pinout de la fuente está contrastado con el manual de la MYJG-40W y la documentación de Cloudray; como decimos arriba, el reparto de bornes cambia entre versiones, así que manda siempre la serigrafía de la tuya.
Esto no sustituye al manual de tu máquina ni a un profesional: trabajas con alta tensión y con un láser que no perdona. Si algo de aquí no te cuadra en tu unidad, escríbenos y lo revisamos.