Upgrade del K40: puente nuevo, carro, motores, panel de mando y controladora SKR

Upgrade del K40: puente nuevo, carro, motores, panel de mando y controladora SKR

Guía en proceso (octubre 2026). La vamos completando según avanzamos con nuestra K40.

Nuestra K40 ya corta, pero tiene un techo: el pórtico vibra, en ráster no pasamos de ~120 mm/s sin que se aflojen los espejos, y la placa m2Nano manda la potencia con un solo mando para todo. Este tutorial cuenta cómo la estamos cambiando por dentro: puente nuevo sobre guías lineales, carro del cabezal impreso, motores NEMA17, un panel de mando que diga lo que hace, la cadena de seguridad que hoy no tiene y una controladora SKR 1.4 Turbo. Va por entregas: lo publicamos con lo que está hecho y lo ampliamos según avanzamos.

⚠️ En la máquina de estas fotos el interlock de seguridad (G1-P) está PUENTEADO mientras montamos el sensor de flujo y el microrruptor de la tapa. Eso quiere decir que el láser dispara sin agua y con la tapa abierta. No es lo normal ni lo recomendable: si tu K40 lo tiene puenteado, no la uses así. En el tutorial de seguridad contamos cómo dejarlo bien. (en revisión)
⚡ Antes de meter mano en el cableado: la fuente da alta tensión. La etiqueta de nuestra fuente (Cloudray MYJG-40W) dice 22 kV de salida. Eso no da calambre: mata. Todo lo de este tutorial se toca con la máquina desenchufada, y después de desenchufar se espera unos minutos, porque los condensadores de la fuente guardan carga. El cable gordo de silicona que va al extremo del tubo no se toca ni se mueve con corriente puesta. Y el amperímetro va solo en la línea L−, jamás en el lado de alta.
Este tutorial va por entregas. Lo publicamos con lo que ya está hecho y lo vamos ampliando según avance el upgrade de nuestra K40. Lo que está hecho lleva datos y fotos; lo que no, lo marcamos como en proceso o pendiente y te contamos qué vamos a hacer y por qué, sin adelantar resultados que aún no tenemos. Lo básico de seguridad (gafas, agua, extracción, el interlock) está en Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño.

Cómo va este upgrade (entrega 1, 02/10/2026)

Etapa Estado Dónde estamos
Por qué cambiar ✅ Hecho Los motivos, medidos en nuestra máquina: vibración, límite de velocidad, la placa m2Nano y su software
Piezas 3D: escuadras del puente Y 🔧 En proceso 📷 Falta material Versión 4 (con el motor y la omega integrados) diseñada el 28/09 e imprimiéndose
Piezas 3D: carro X sobre guía lineal 🔧 En proceso 📷 Falta material Versión 6 diseñada el 28/09 e imprimiéndose
Motores 🔧 En proceso Elegidos y en casa (NEMA17 17HS8401S-22). Falta la correa de Y nueva y montarlos
Panel de mando nuevo 🔧 En proceso Esquema de cableado y maqueta de cartón dibujados (28/09). Falta presentar el cartón con las piezas reales y cablearlo
Serie de seguridad e interlock (sensor de flujo + microrruptor, y fuera el puente G1-P) ⏳ Pendiente El sensor de flujo está en casa desde el 21/09, sin montar. El puente G1-P sigue puesto
Controladora SKR 1.4 Turbo (banco de pruebas) ⏳ Pendiente La placa está en casa. El banco de pruebas, por montar
Firmware y software ⏳ Pendiente grblHAL en la SKR y LightBurn en el ordenador; mientras tanto, seguimos con MeerK40t
El cableado completo, por capas: hemos montado un esquema interactivo del cableado de nuestra K40 en el que puedes tocar cada pieza y ver con qué se conecta. Abrir el esquema interactivo del cableado

Por qué cambiar (pórtico, carro, controladora m2Nano)

✅ Hecho

Nuestra K40 se compró usada en septiembre de 2026, con sus ñapas, y corta: metacrilato de 3 mm de una pasada y de 10 mm en seis. Así que el upgrade no es para que funcione. Es porque, después de un mes de pruebas, sabemos dónde está el techo de la máquina de serie, y lo hemos medido:

  • La vibración se come la óptica. El 23/09 descubrimos que los espejos se movían con la vibración: al apretar sus tuercas de fijación pasamos de cortar 3 mm a 15 mA a cortarlos a ~3 mA. Lo contamos en Alinear los espejos del K40 sin volverte loco.
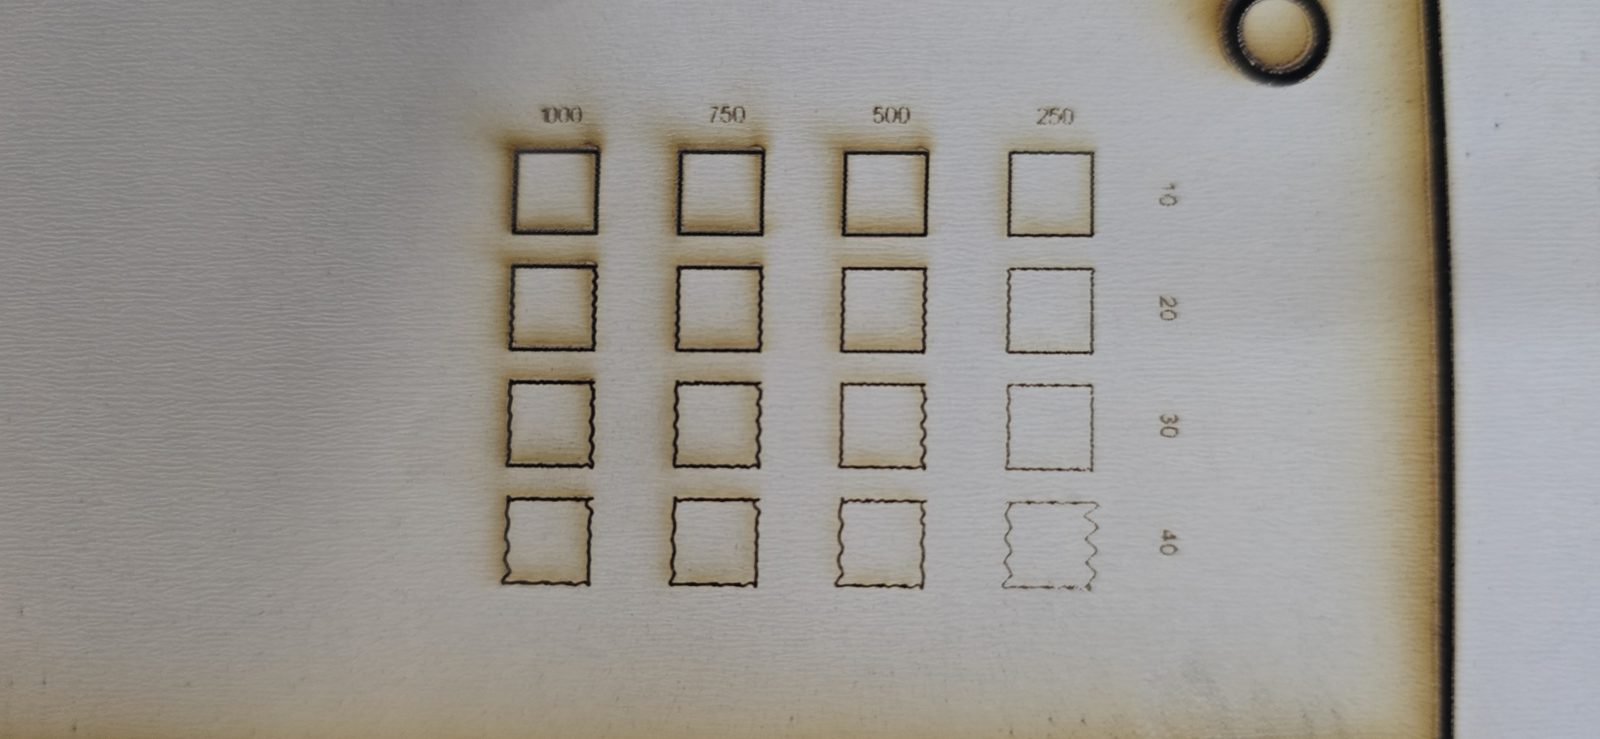
  • Hay un límite de velocidad. En ráster, con el pórtico de serie, no pasamos de ~120 mm/s: el 30/09, entre 150 y 400 mm/s la máquina vibraba una barbaridad y aflojaba los tornillos de los espejos; las celdas pequeñas lo empeoran por los frenazos. Y en vector, en melamina, a partir de 20 mm/s las líneas salían onduladas (a 40 mm/s, muy marcado): vibración del puente (correas y carro), no del láser. De eso va parte de Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
  • El puente ya nos ha dado sustos. El 28/09 se rompió una correa de Y y hubo que rehacer la alineación entera.
  • La placa m2Nano tiene sus límites. Es la placa de Lihuiyu que trae la máquina. Lleva la corriente de los drivers fija: el 09/09 tensamos de más la correa de X y el motor se quedaba vibrando en el sitio sin llegar al home, sin margen para ajustar nada. No puede direccionar más área que la de serie, así que ampliar la máquina sin cambiarla es imposible. Y con ella el «%» del software no es potencia sino PPI (haz troceado): la corriente la pone un único mando físico para todo el trabajo, de modo que manda el corte y el grabado se apaña con velocidad y PPI.
  • El software. LightBurn no habla con la m2Nano (lo instalamos por error; servirá después del cambio de placa). Con la m2Nano se trabaja con MeerK40t o K40 Whisperer.
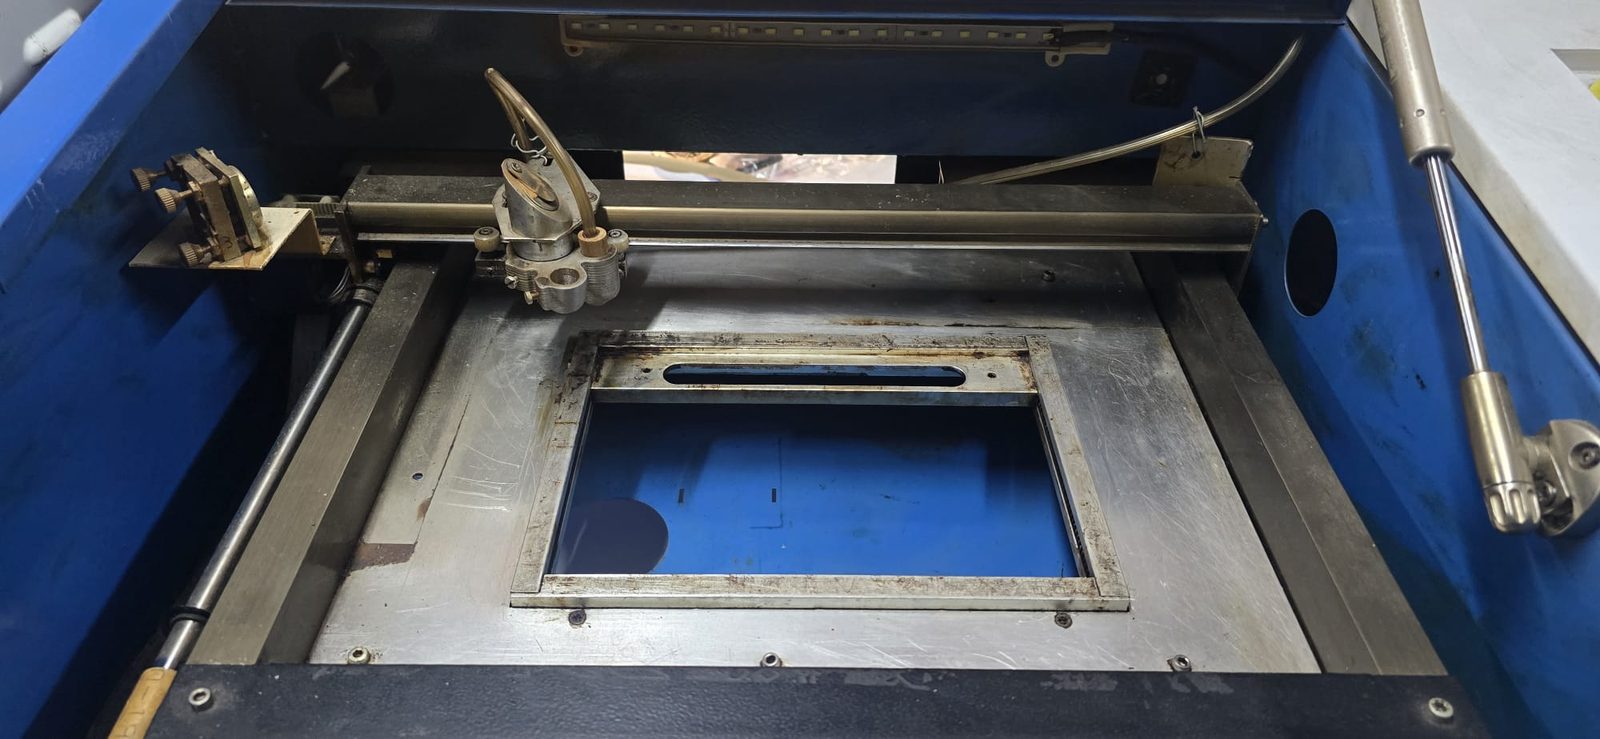
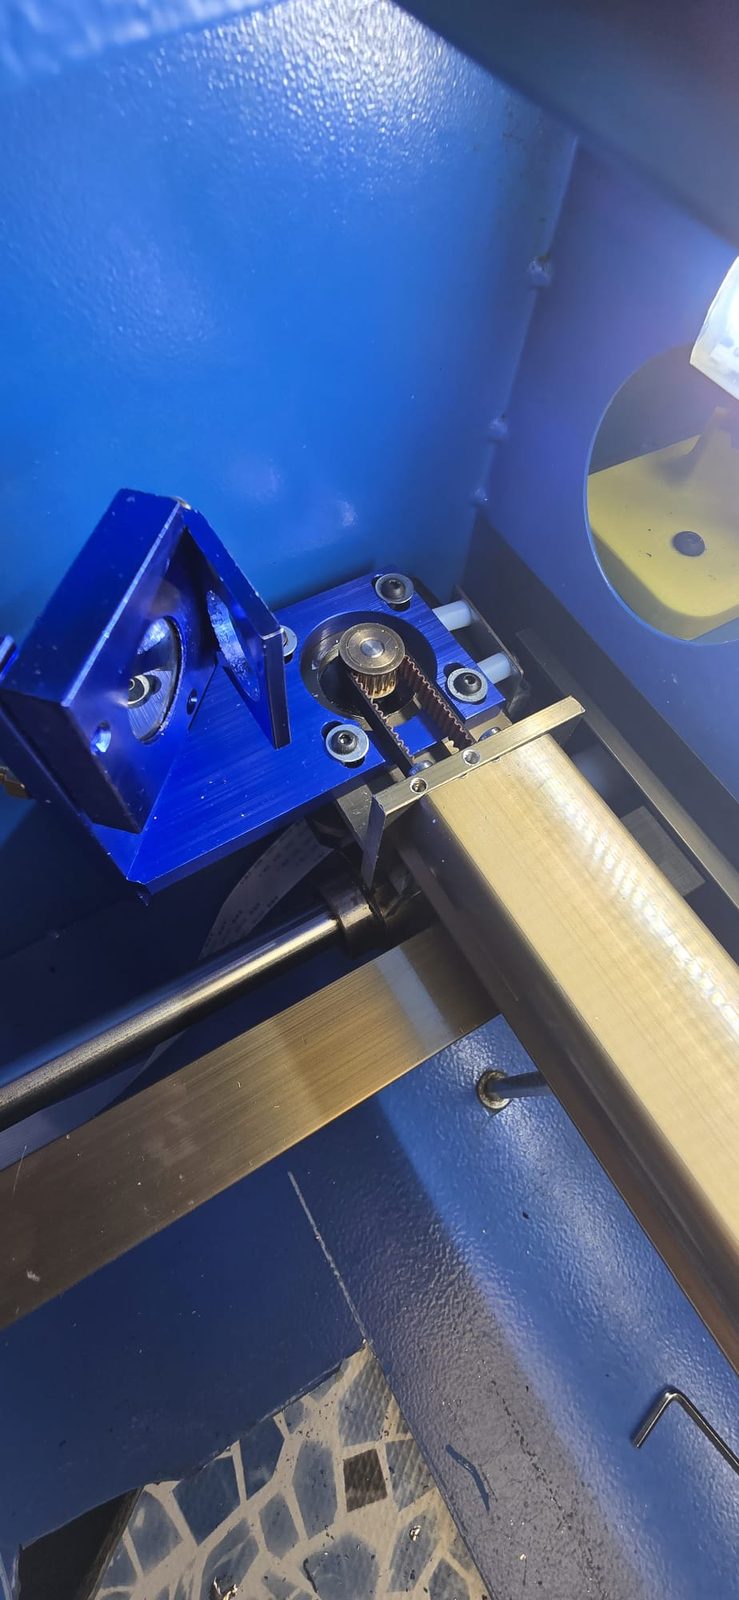
Interior de la K40 con la tapa abierta: el pórtico de serie de lado a lado, el carro con el cabezal y la bancada con el marco de la cama
El pórtico, el carro y la bancada de serie de nuestra K40. Es lo que vamos a sustituir.

Qué ganamos con el cambio, según nuestro plan: con la controladora SKR 1.4 Turbo, LightBurn de forma nativa, potencia real por capa (en vez del PPI troceado), aceleraciones decentes, y la puerta abierta a un eje Z motorizado, al rotativo y a ampliar el área. Con el puente sobre guías lineales, que deje de vibrar y poder ir más rápido. Ninguna de esas mejoras está medida todavía: cuando lo estén, las pondremos aquí con sus números.

La SKR ya estaba en casa. No la hemos comprado para esto, y los motores salen del cajón. El upgrade está pensado para hacerlo cuadrar, en lo posible, con material que ya tenemos. Ojo con eso si lo copias: nuestras piezas están hechas a la medida de nuestras guías, motores y chapas.

El orden que nos hemos marcado para no hacer el trabajo dos veces: primero la controladora (sin ella lo demás no sirve), luego sacar la fuente fuera a un habitáculo externo, luego el eje Y nuevo con su guía lineal, luego ampliar la cama, y al final cama Z, nido de abeja y rotativo. La guía lineal no se monta en el puente de serie, porque ese puente es justo lo que se tira al ampliar. Mientras tanto, las piezas del puente nuevo ya se están imprimiendo.

En revisión: lo completamos en cuanto lo tengamos probado.

Las piezas 3D del upgrade

Todo impreso en ASA: dentro de la máquina hay calor de motores y humos, así que nada de PLA. Las vamos versionando según salen los fallos: en cada etapa contamos por qué hubo versión nueva.

Escuadras del puente Y, con el motor y la omega integrados

🔧 En proceso 📷 Falta material

Son las escuadras que unen el patín de la guía lineal del eje Y (un patín HGH20CA) con una chapa de Ortur. Van dos, una en cada extremo del puente, y la segunda es la misma pieza en espejo. Cada una lleva su motor NEMA17 de Y, así que el puente lo mueven dos motores.

  • El motor va en horizontal, con la brida apoyada en la cara interior del ala de la escuadra y el eje atravesándola. La polea GT2 queda por fuera, así que la correa corre paralela a la guía y por fuera de la chapa.
  • Correa en omega: la polea del motor arriba y dos poleas locas abajo, a 22 mm a cada lado, que tocan el lomo liso de la correa.
  • Los tornillos del motor son M3. Las locas van con M5 roscado directamente en el plástico (o con inserto).
  • La del lado del motor X son unas 2 h 13 min de impresión en ASA.
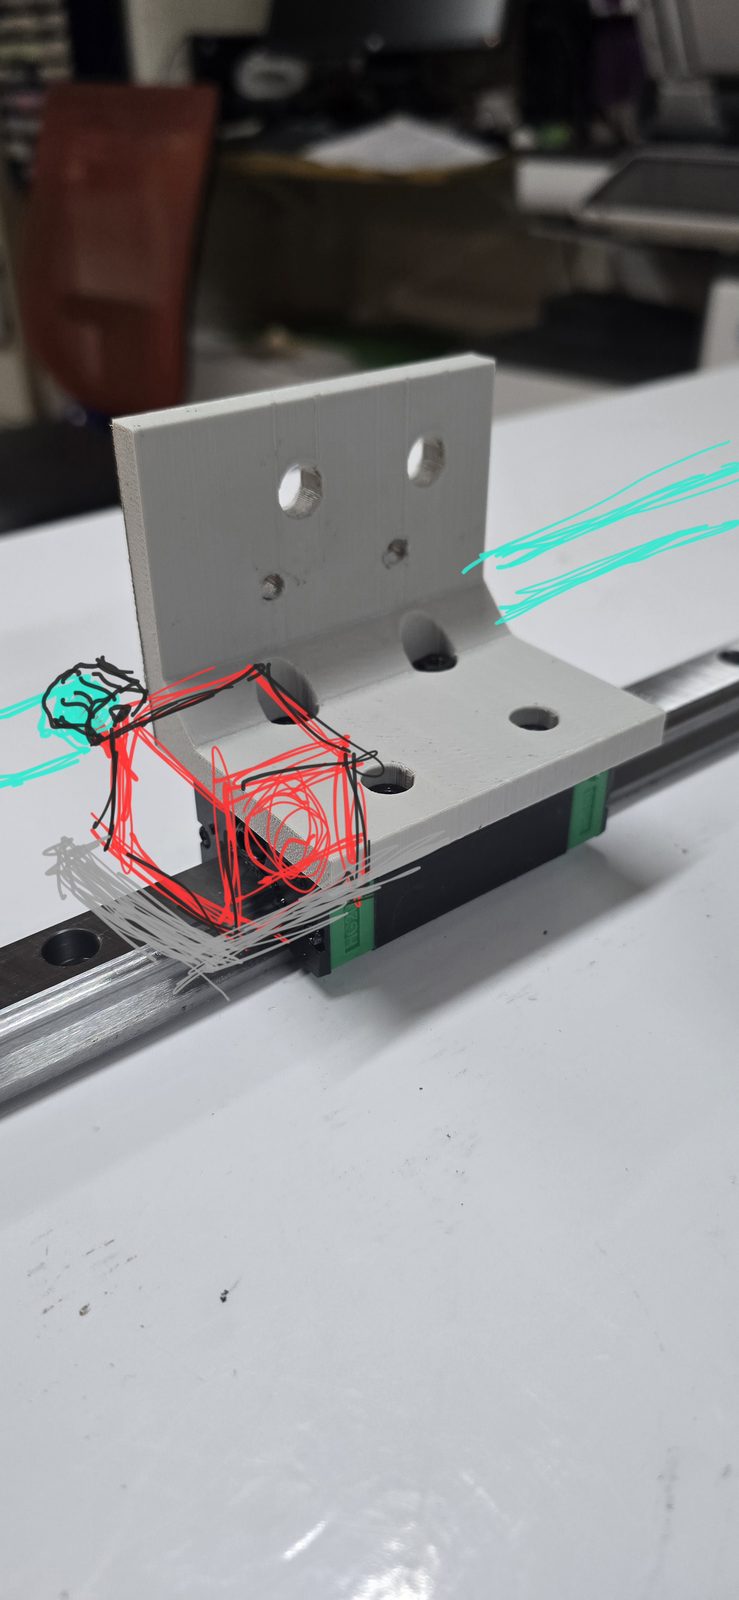
Escuadra impresa blanca montada sobre el patín de una guía lineal, con un boceto dibujado encima: el motor en rojo dentro del ala, la polea y la correa en verde
El boceto de la idea (28/09): una escuadra impresa sobre el patín de la guía, con el motor de Y dibujado en rojo y la correa en verde. De aquí salió la versión 4.

Lo que salió mal por el camino: antes de esta hubo varias escuadras (la v2, y una v3 a la que quitamos un chaflán porque estorbaba al motor). También diseñamos un soporte aparte para el espejo M2 en la escuadra y lo acabamos descartando el 28/09: sin correa que atar, la solapa sobraba. Lo guardamos como referencia.

En revisión: lo completamos en cuanto lo tengamos probado.

Carro X del cabezal sobre guía lineal MGN12

🔧 En proceso 📷 Falta material

Es el carro que lleva el cabezal (el Cloudray del kit óptico) sobre una guía MGN12 con patín de 20 × 15 mm, en vez del carro de serie. No partimos de cero: la base es el modelo «K40 Laser mit Linearschiene und Cloudray K-Serie Laser head» de Webranger en Printables (modelo 73560), que nació justo para quitarse de encima las ruedas del eje X. Son dos piezas: la de abajo (la «U», unten) y la de arriba (oben).
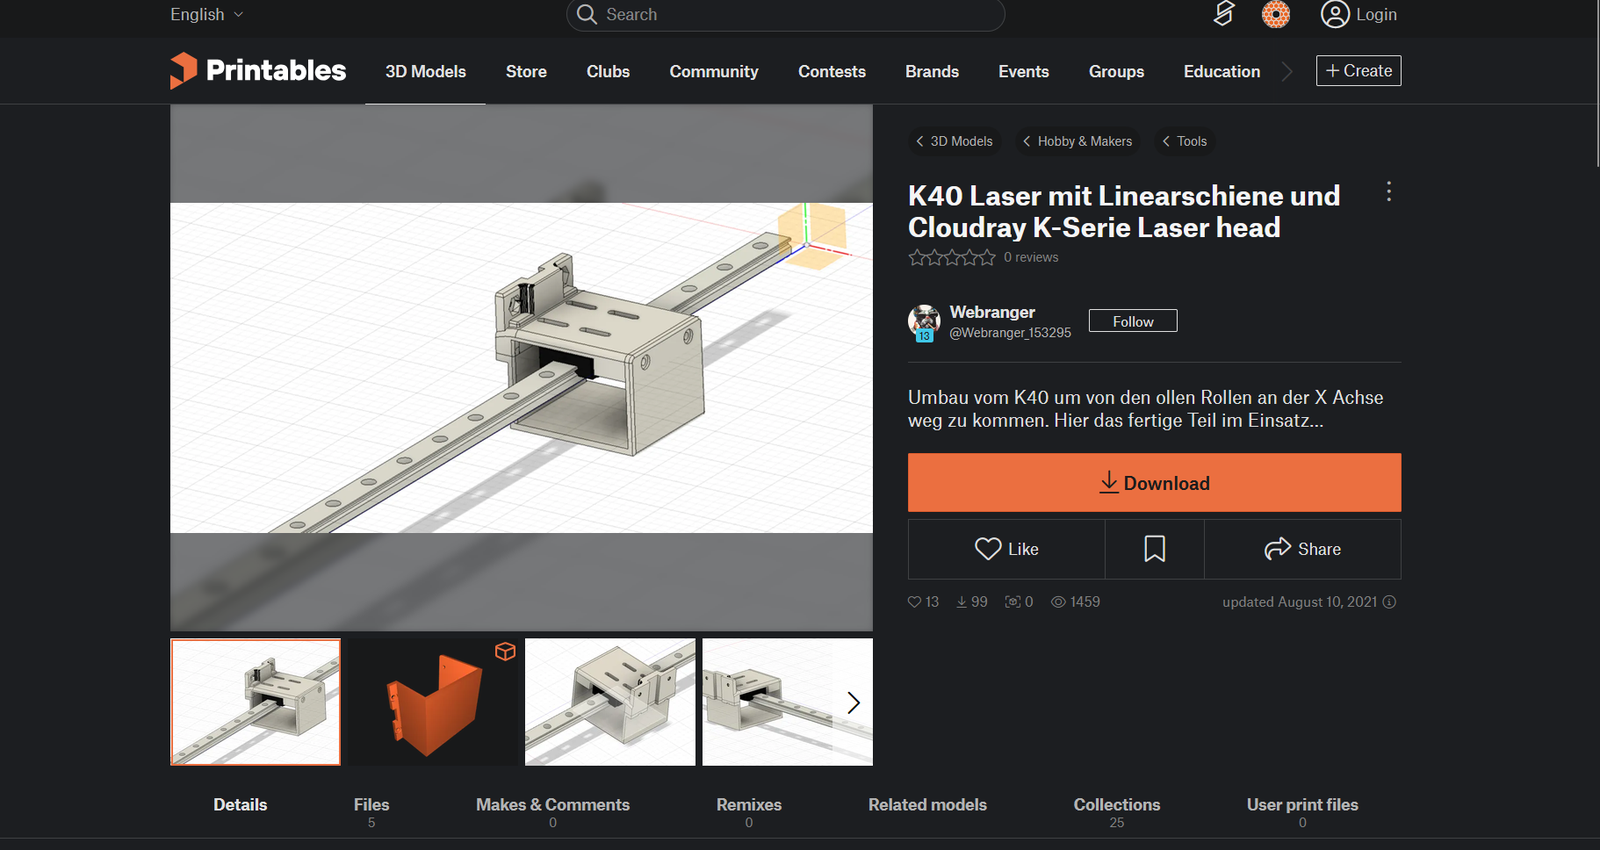
Página de Printables del modelo 73560: un carro impreso sobre una guía lineal, de Webranger
El modelo de partida, en Printables (73560). Todo el mérito del diseño original es de su autor.
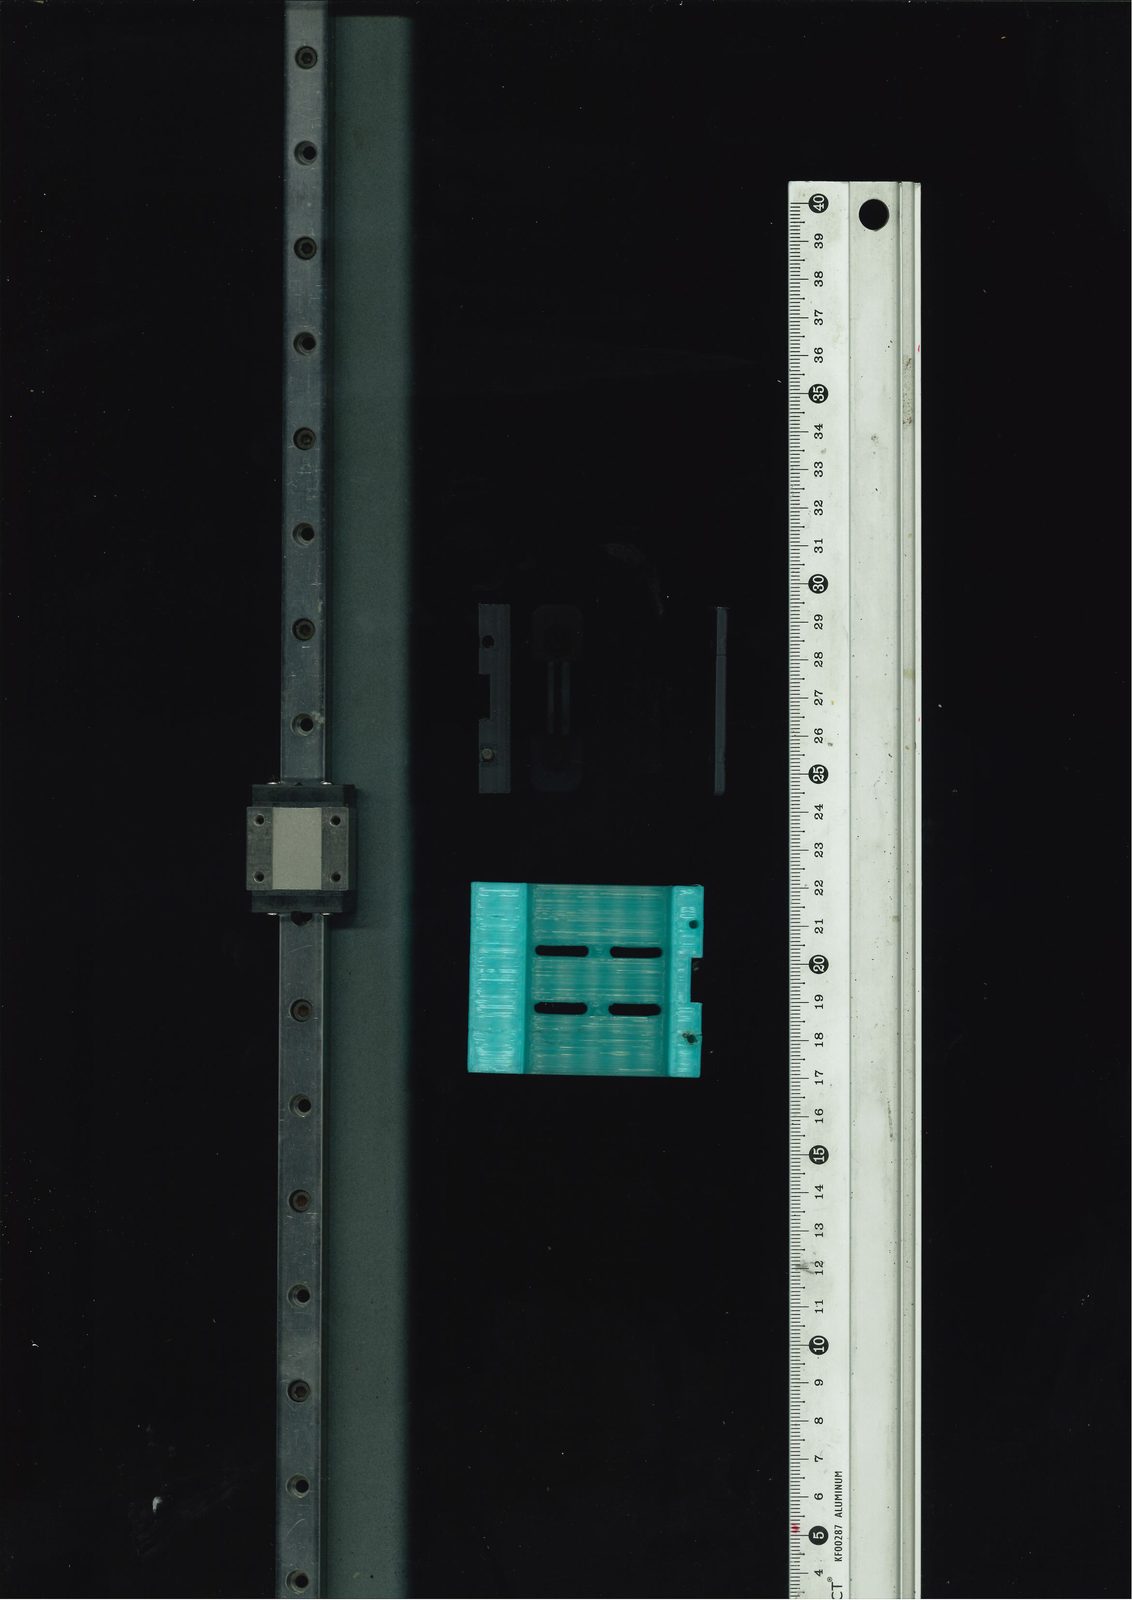
Escaneo sobre fondo negro de una guía lineal con su patín, una pieza impresa negra, otra azul y una regla de 40 cm
Escaneo con regla (28/09) de la guía con su patín y las piezas del carro, para sacar las medidas.

Las versiones, y por qué:

  • v4: la U reforzada, con una pinza de correa de 30 mm, y la de arriba adaptada a nuestro patín de 20 × 15.
  • v5: la U, 10 mm más larga.
  • v6 (la vigente): la U y la de arriba ensanchadas 16 mm en la dirección cruzada a la guía. Así el patín queda centrado y el carro vale girado 180° (con el cabezal a un lado o al otro de la guía) sin pegar en el perfil.
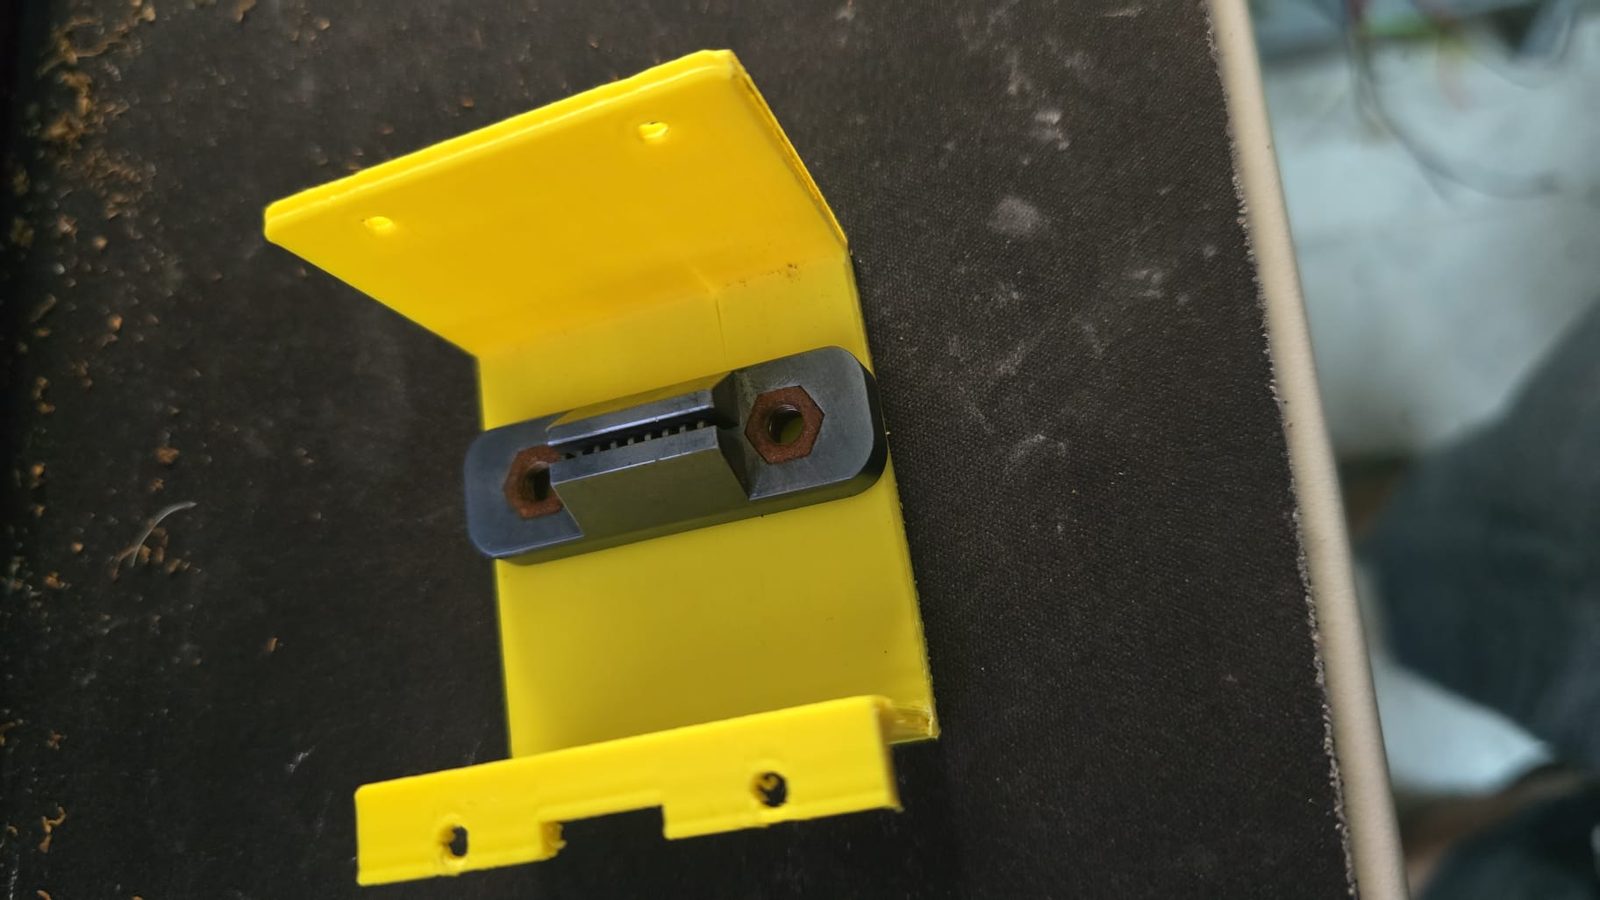
Pieza impresa amarilla en forma de U con una pinza metálica de correa atornillada en el centro
La U de una versión anterior (24/09), impresa en amarillo, con la pinza de correa atornillada.
En revisión: lo completamos en cuanto lo tengamos probado.

Otras piezas impresas de la máquina

  • Pinchos imantados para la cama ⏳ Pendiente (diseñados el 02/10, sin probar): levantan la pieza de la rejilla para que el haz que atraviesa no rebote y marque la cara de atrás. Base impresa de Ø16 × 12 mm, un imán de 10 × 3 mm abajo y un tornillo M3 con la cabeza dentro y la rosca hacia arriba, para que la punta sea de metal. Con un M3 × 10 la pieza queda a unos 16 mm de la rejilla. Dos pegas: el imán solo agarra si la rejilla es de acero, y subir la pieza es perder el foco, porque nuestra cama es fija en altura: hay que reenfocar. El porqué, en Trabajos reales con un K40: qué se puede hacer de verdad.
  • Caja para el amperímetro: una caja impresa para usar un multímetro Sunwa como amperímetro. Aún no hemos decidido si el amperímetro del panel nuevo será ese o uno de panel.
  • Boquilla de air assist impresa: la hicimos al principio y ya está sustituida por la metálica que traía el kit óptico.
En revisión: lo completamos en cuanto lo tengamos probado.

Los motores

🔧 En proceso

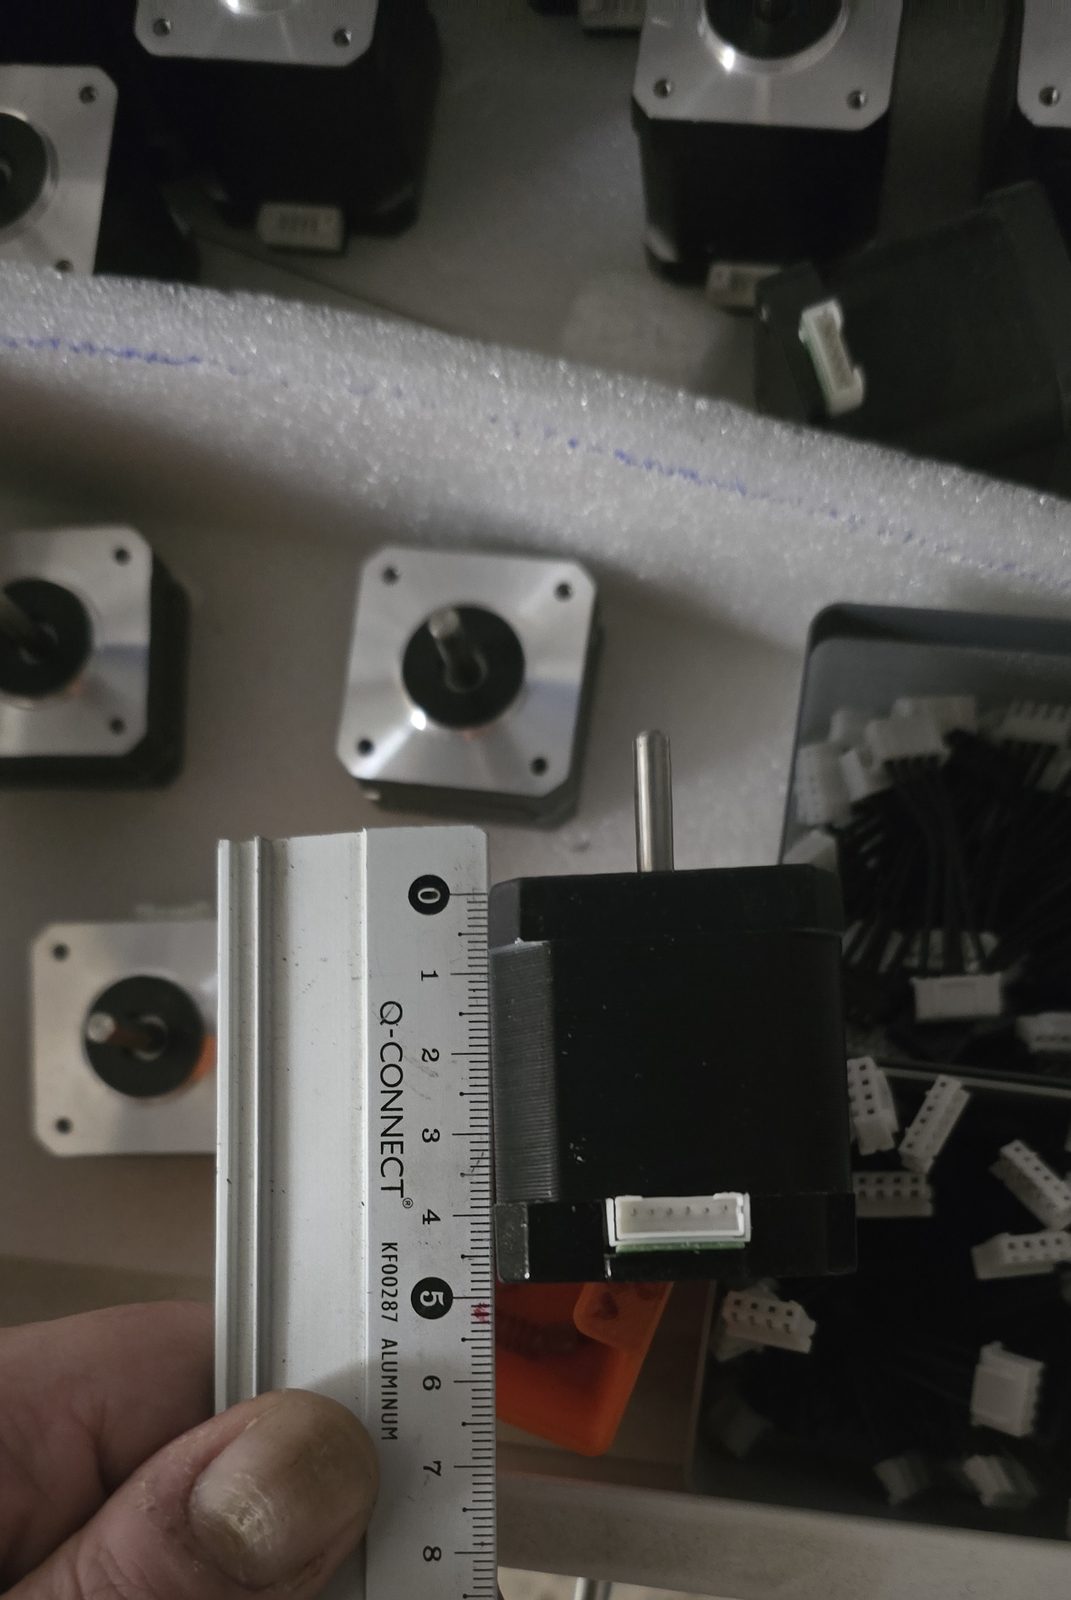
No hemos comprado motores: en el cajón hay unos 20 NEMA17 de Artillery, modelo 17HS8401S-22, con un cuerpo de unos 48 mm de largo. Para el puente nuevo hacen falta tres: uno para X y dos iguales para Y, uno en cada escuadra. Las poleas locas GT2 y los rodamientos para la omega y los tensores también salen del cesto de piezas.
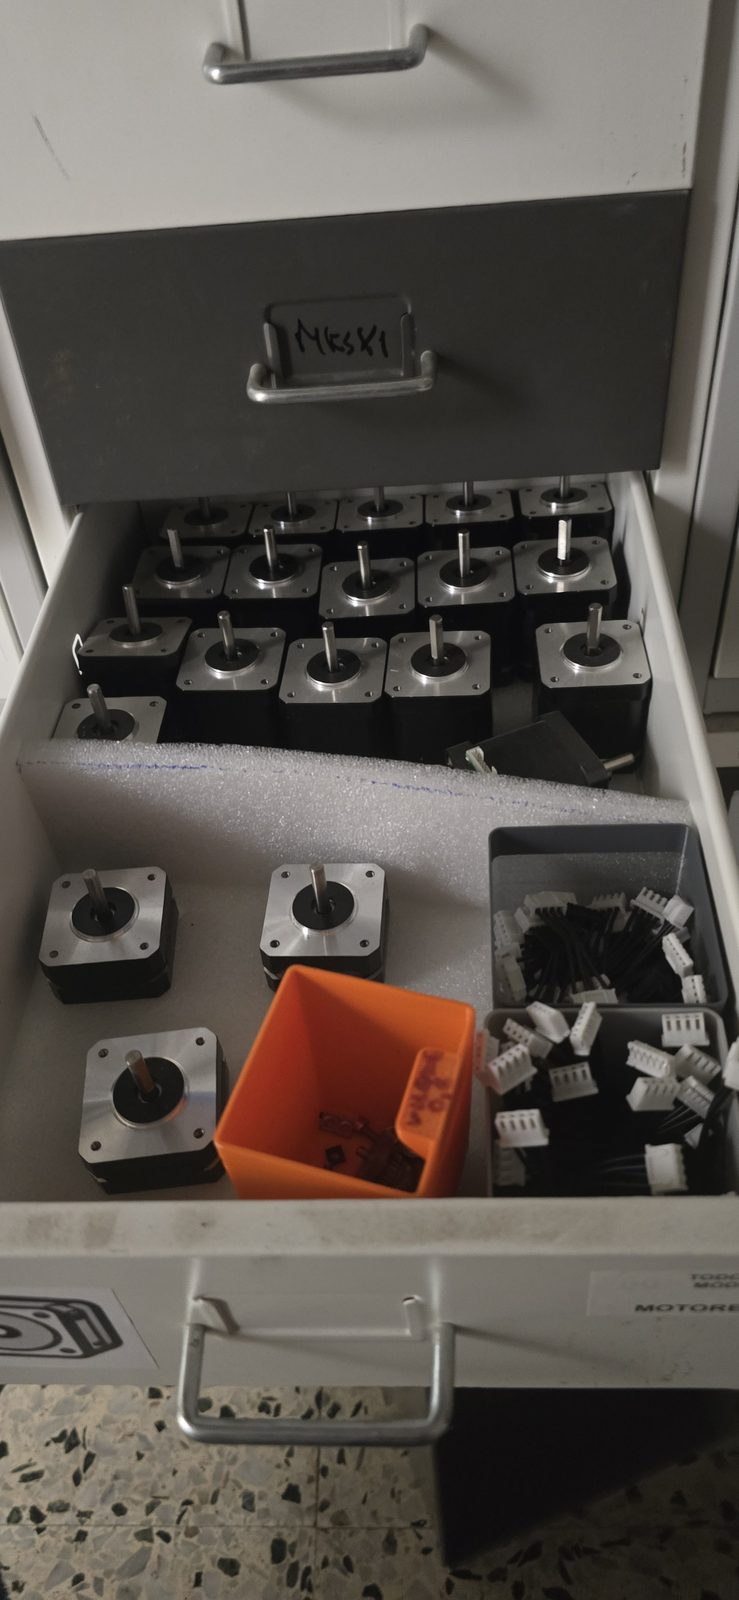
Cajón abierto lleno de motores paso a paso NEMA17 y cables con conectores
El cajón de NEMA17 del que salen los motores.
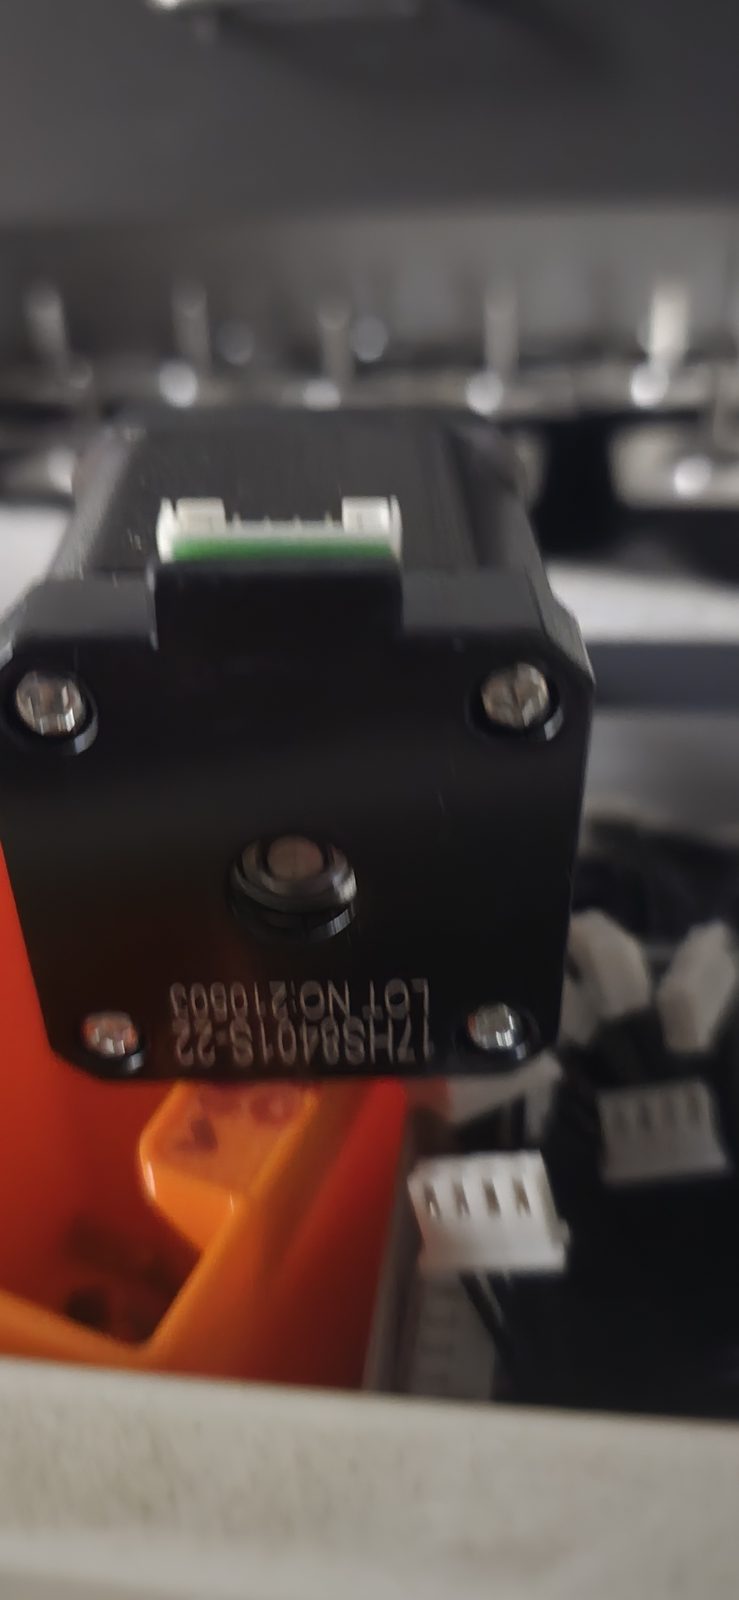
Cara frontal de un motor NEMA17 con la referencia 17HS8401S-22 grabada
La referencia, en la cara del motor: 17HS8401S-22.
Motor NEMA17 de lado junto a una regla: el cuerpo mide algo menos de 5 cm
El largo del cuerpo, con regla: unos 48 mm.
Lo que aprendimos con los de serie: con la m2Nano la corriente de los drivers es fija, y una correa pasada de tensa deja al motor sin par (el 09/09 el de X vibraba en el sitio sin llegar al home). Tensas, sí; cantando, no. Más sobre correas en Alinear los espejos del K40 sin volverte loco.
En revisión: lo completamos en cuanto lo tengamos probado.

El panel de mando nuevo

🔧 En proceso

El panel de serie de nuestra K40 trae una seta de emergencia, un interruptor de máquina, un display digital de potencia con pulsadores, el pulsador de Laser switch y el de Laser test switch, y los interruptores de luz y de corriente. El nuevo lo hemos dibujado para que cada cosa diga lo que hace y para meter en él el interlock y el amperímetro.
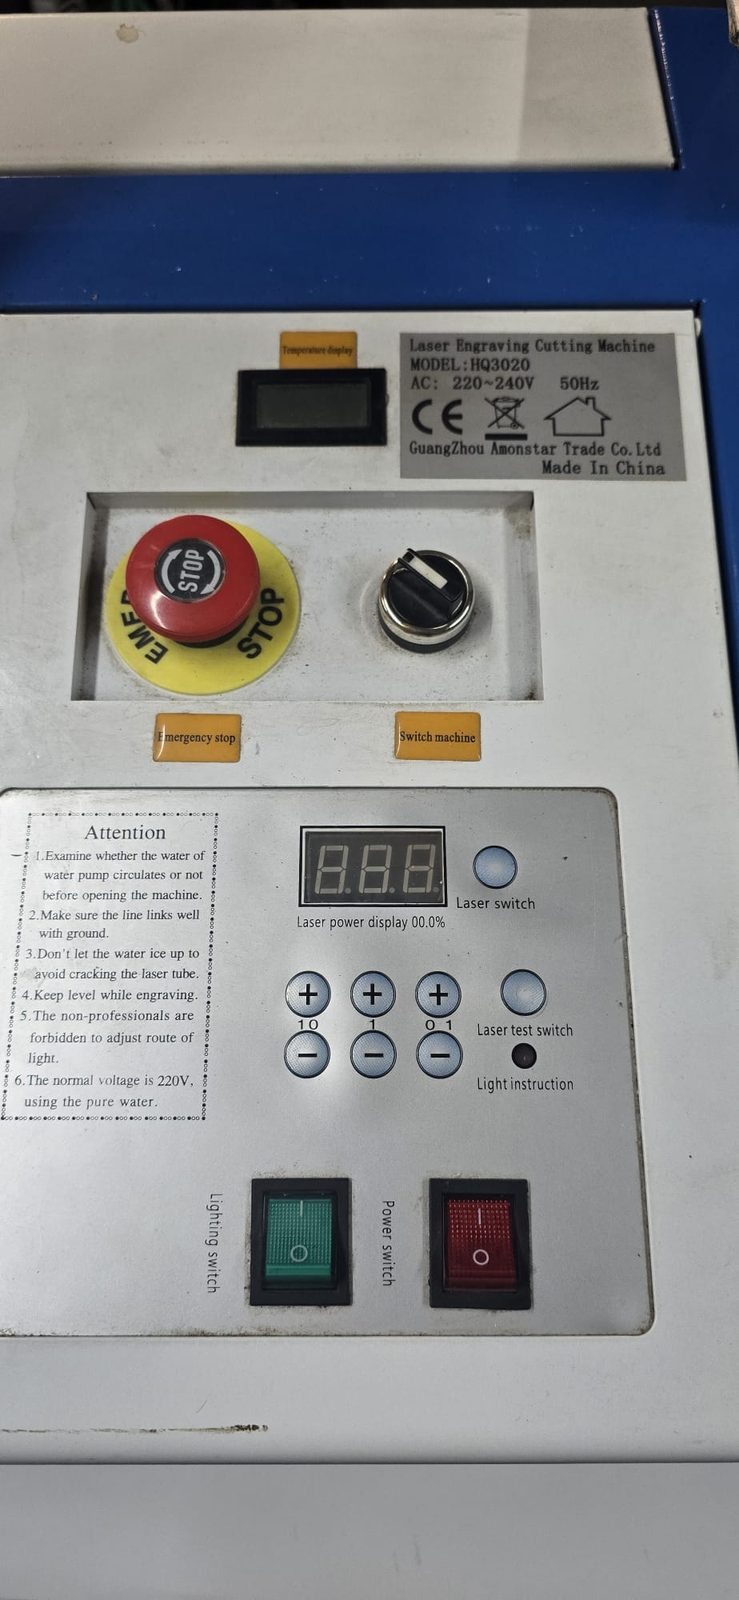
Panel de mando de serie de la K40: display de temperatura, seta de emergencia, selector de máquina, display de potencia de tres dígitos con pulsadores y dos interruptores basculantes
El panel de serie de nuestra K40 (Amonstar HQ3020).

Antes del definitivo va una maqueta de cartón de 191 × 175 mm, pensada para cortarla con la propia K40: rojo es corte, azul es marcar y negro son las etiquetas grabadas. En el cartón se agrandan los huecos a cúter hasta que casen con la pieza real, y la medida buena pasa a la versión definitiva.
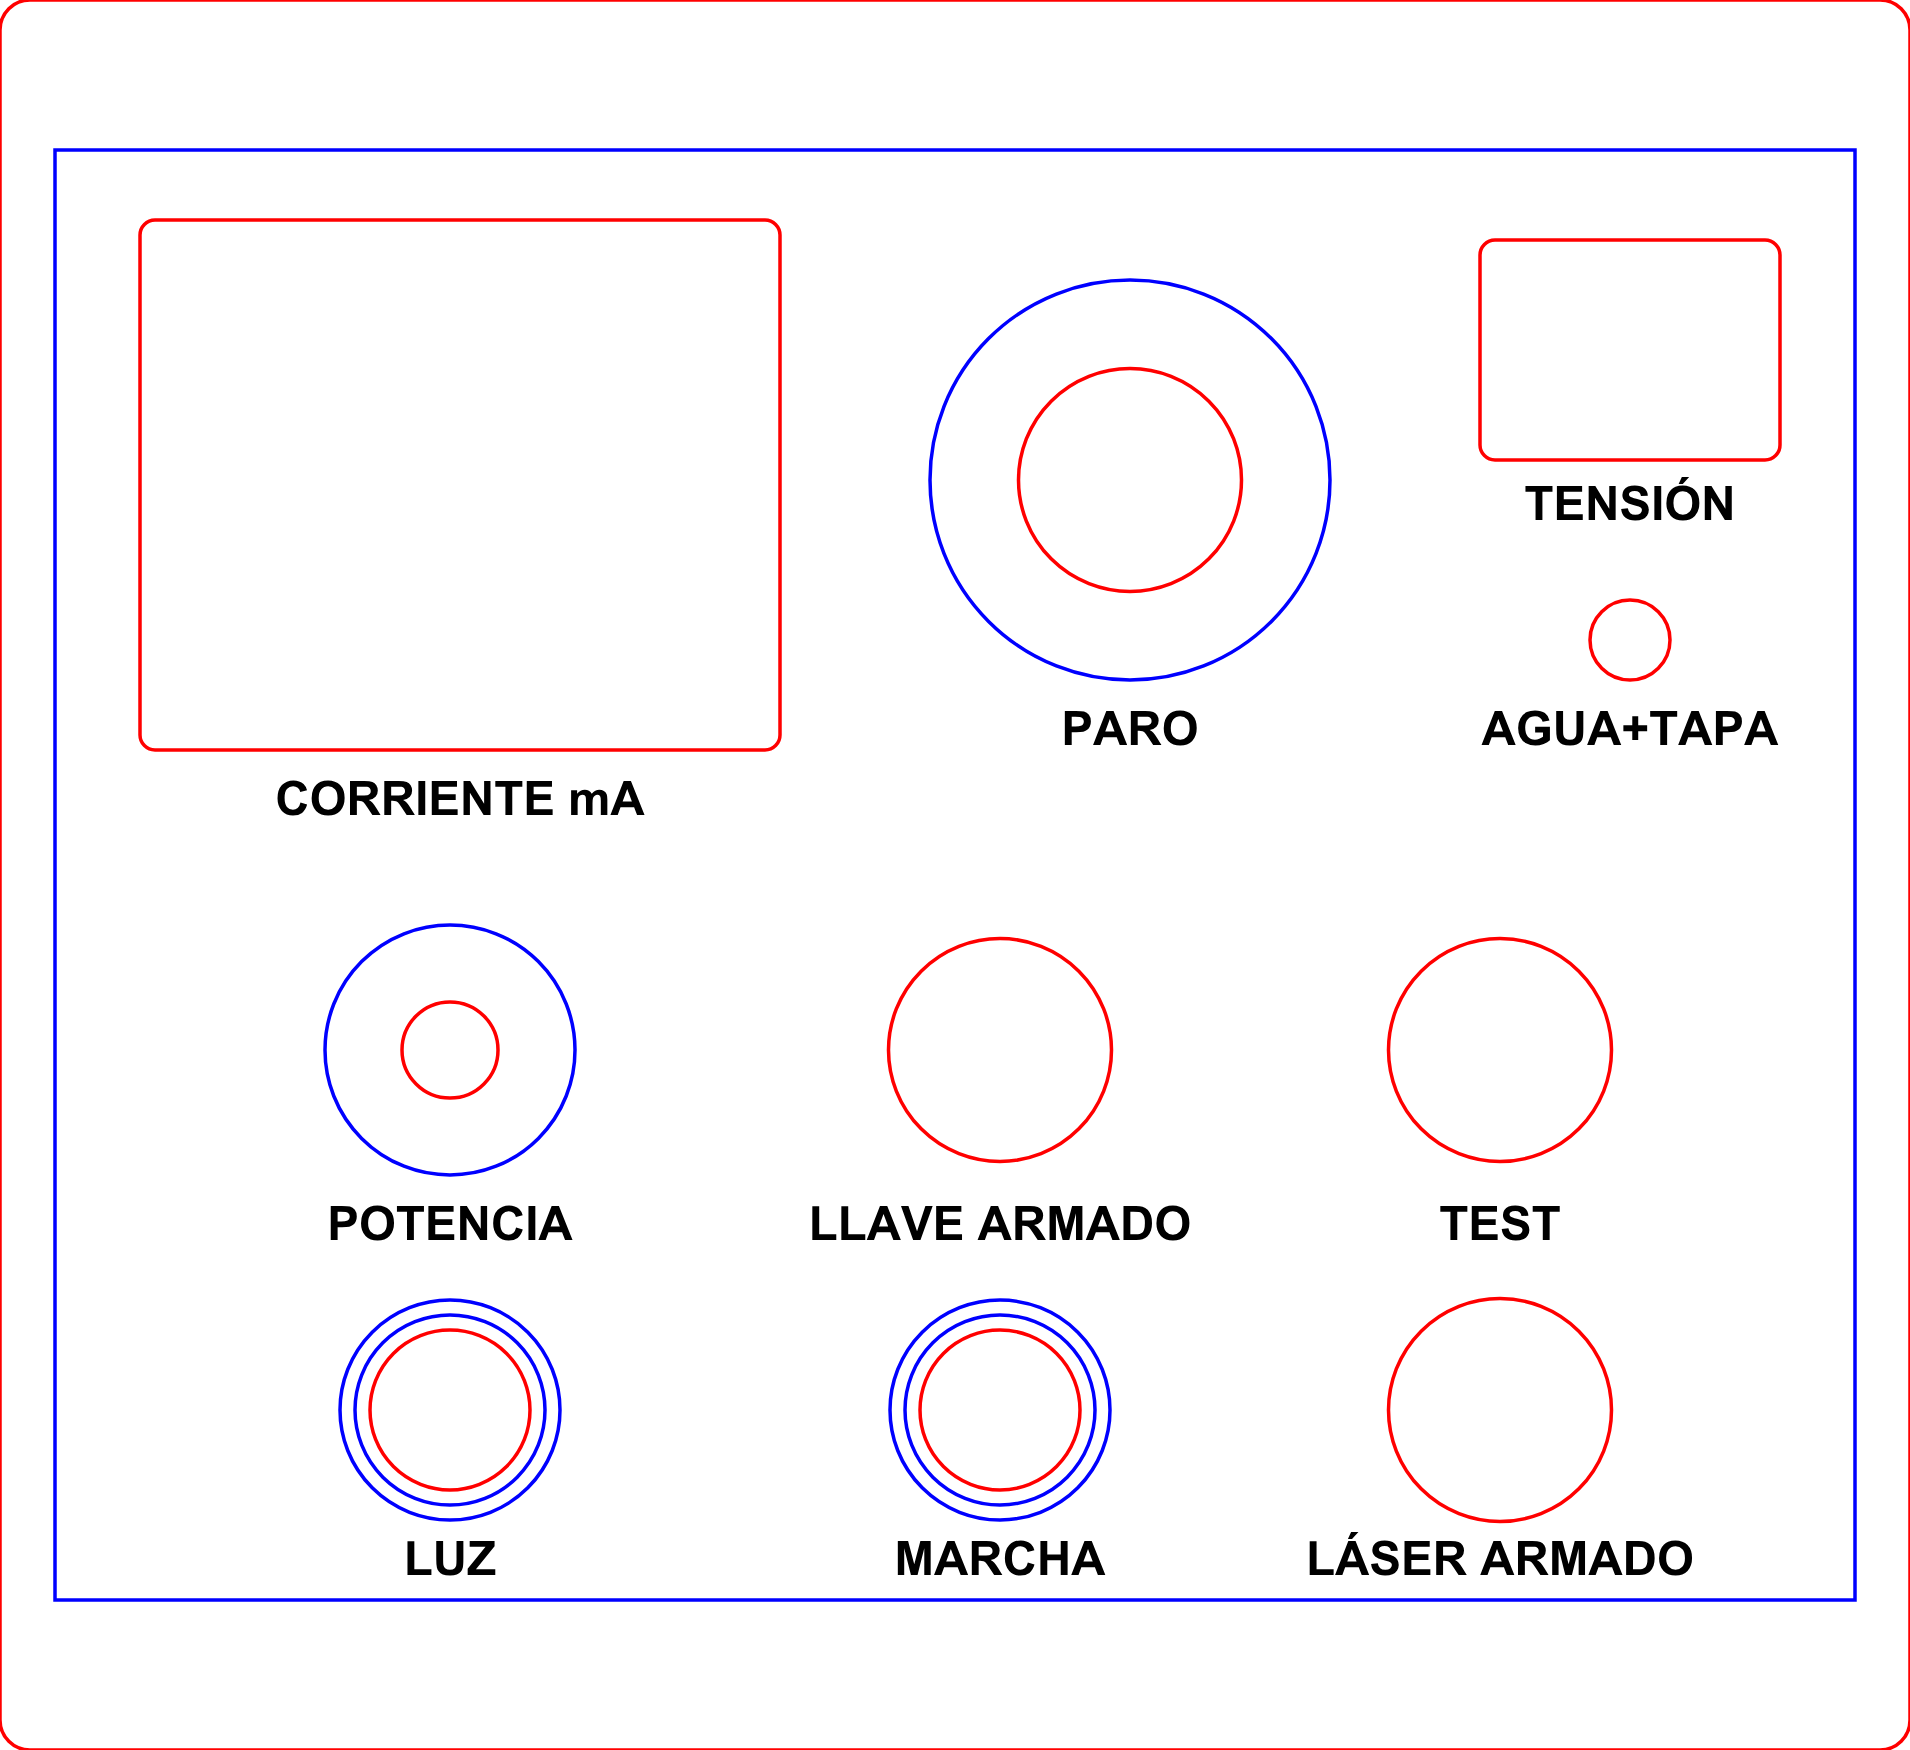
Plano del panel de mando v2: ventana del amperímetro (CORRIENTE mA), seta de PARO, ventana de TENSIÓN, LED AGUA+TAPA, mando de POTENCIA, LLAVE ARMADO, TEST, LUZ, MARCHA y piloto LÁSER ARMADO

Toca el esquema para verlo a tamaño completo
La maqueta de cartón del panel v2 (191 × 175 mm). Rojo, corte; azul, marcar; negro, etiquetas grabadas.
Letra Elemento Hueco Pieza
A Amperímetro (corriente del tubo) ventana de 64 × 53 mm la del panel v1
B PARO de emergencia (seta) Ø22,3 mm (huella de Ø40 marcada) seta XB5 + bloque NC
C TENSIÓN: piloto de neón de 250 V ventana de 30 × 22 mm del v1, a ajustar en el cartón piloto de 250 V
D AGUA+TAPA (enclavamientos OK) Ø8 mm LED
E POTENCIA, multivueltas Ø9,6 mm (casquillo de 3/8″) + pin antigiro a mano potenciómetro 3590S de 10 kΩ
F ARMADO LÁSER con llave Ø22,3 mm selector de llave XB5 (un bloque NA + un segundo bloque NA para el piloto J)
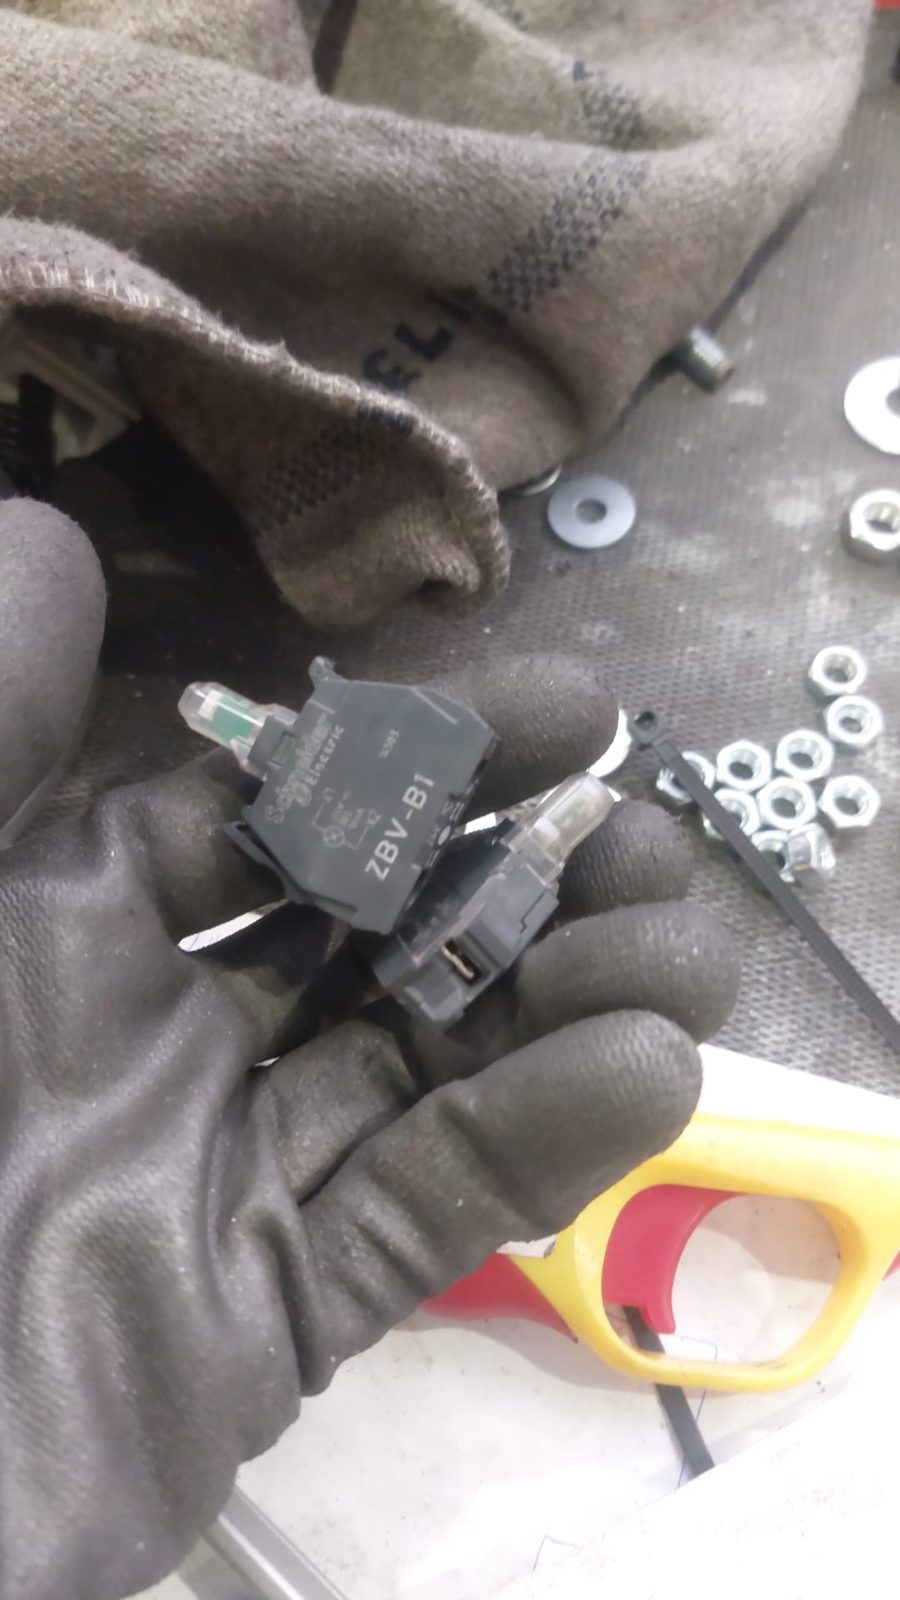
J Piloto LÁSER ARMADO Ø22,3 mm cabeza de piloto Schneider XB5 + bloque ZBV-B1 (LED de 24 V)
G TEST (disparo de prueba) Ø22,3 mm pulsador XB5 NA
H LUZ interior corte de Ø16 mm, aros de 19 y 22 marcados antivandálico de 12-24 V
I MARCHA de auxiliares corte de Ø16 mm, aros de 19 y 22 marcados antivandálico de 12-24 V
Mano con guante sujetando dos bloques de luz Schneider ZBV-B1 junto a tuercas y arandelas
Bloques de luz Schneider ZBV-B1 (LED de 24 V) para el piloto LÁSER ARMADO.

Esquema del panel y cableado

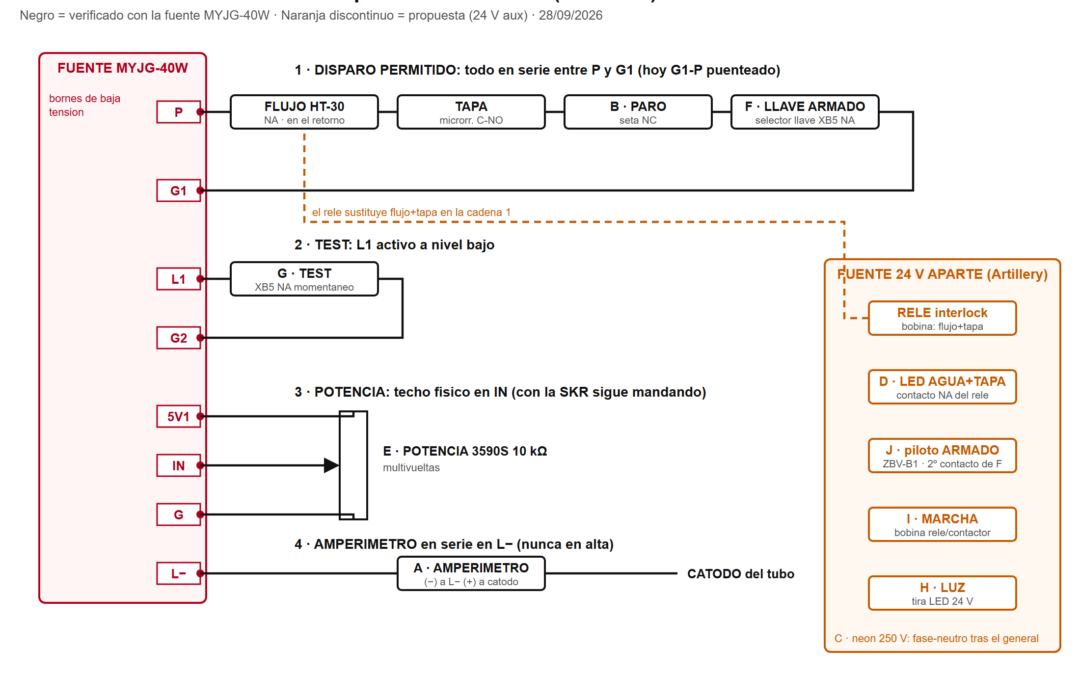
El cableado se entiende si se separa en cuatro cadenas. En el esquema, lo negro sale de la documentación de la fuente MYJG-40W y lo naranja discontinuo es propuesta, que se decide al montar.
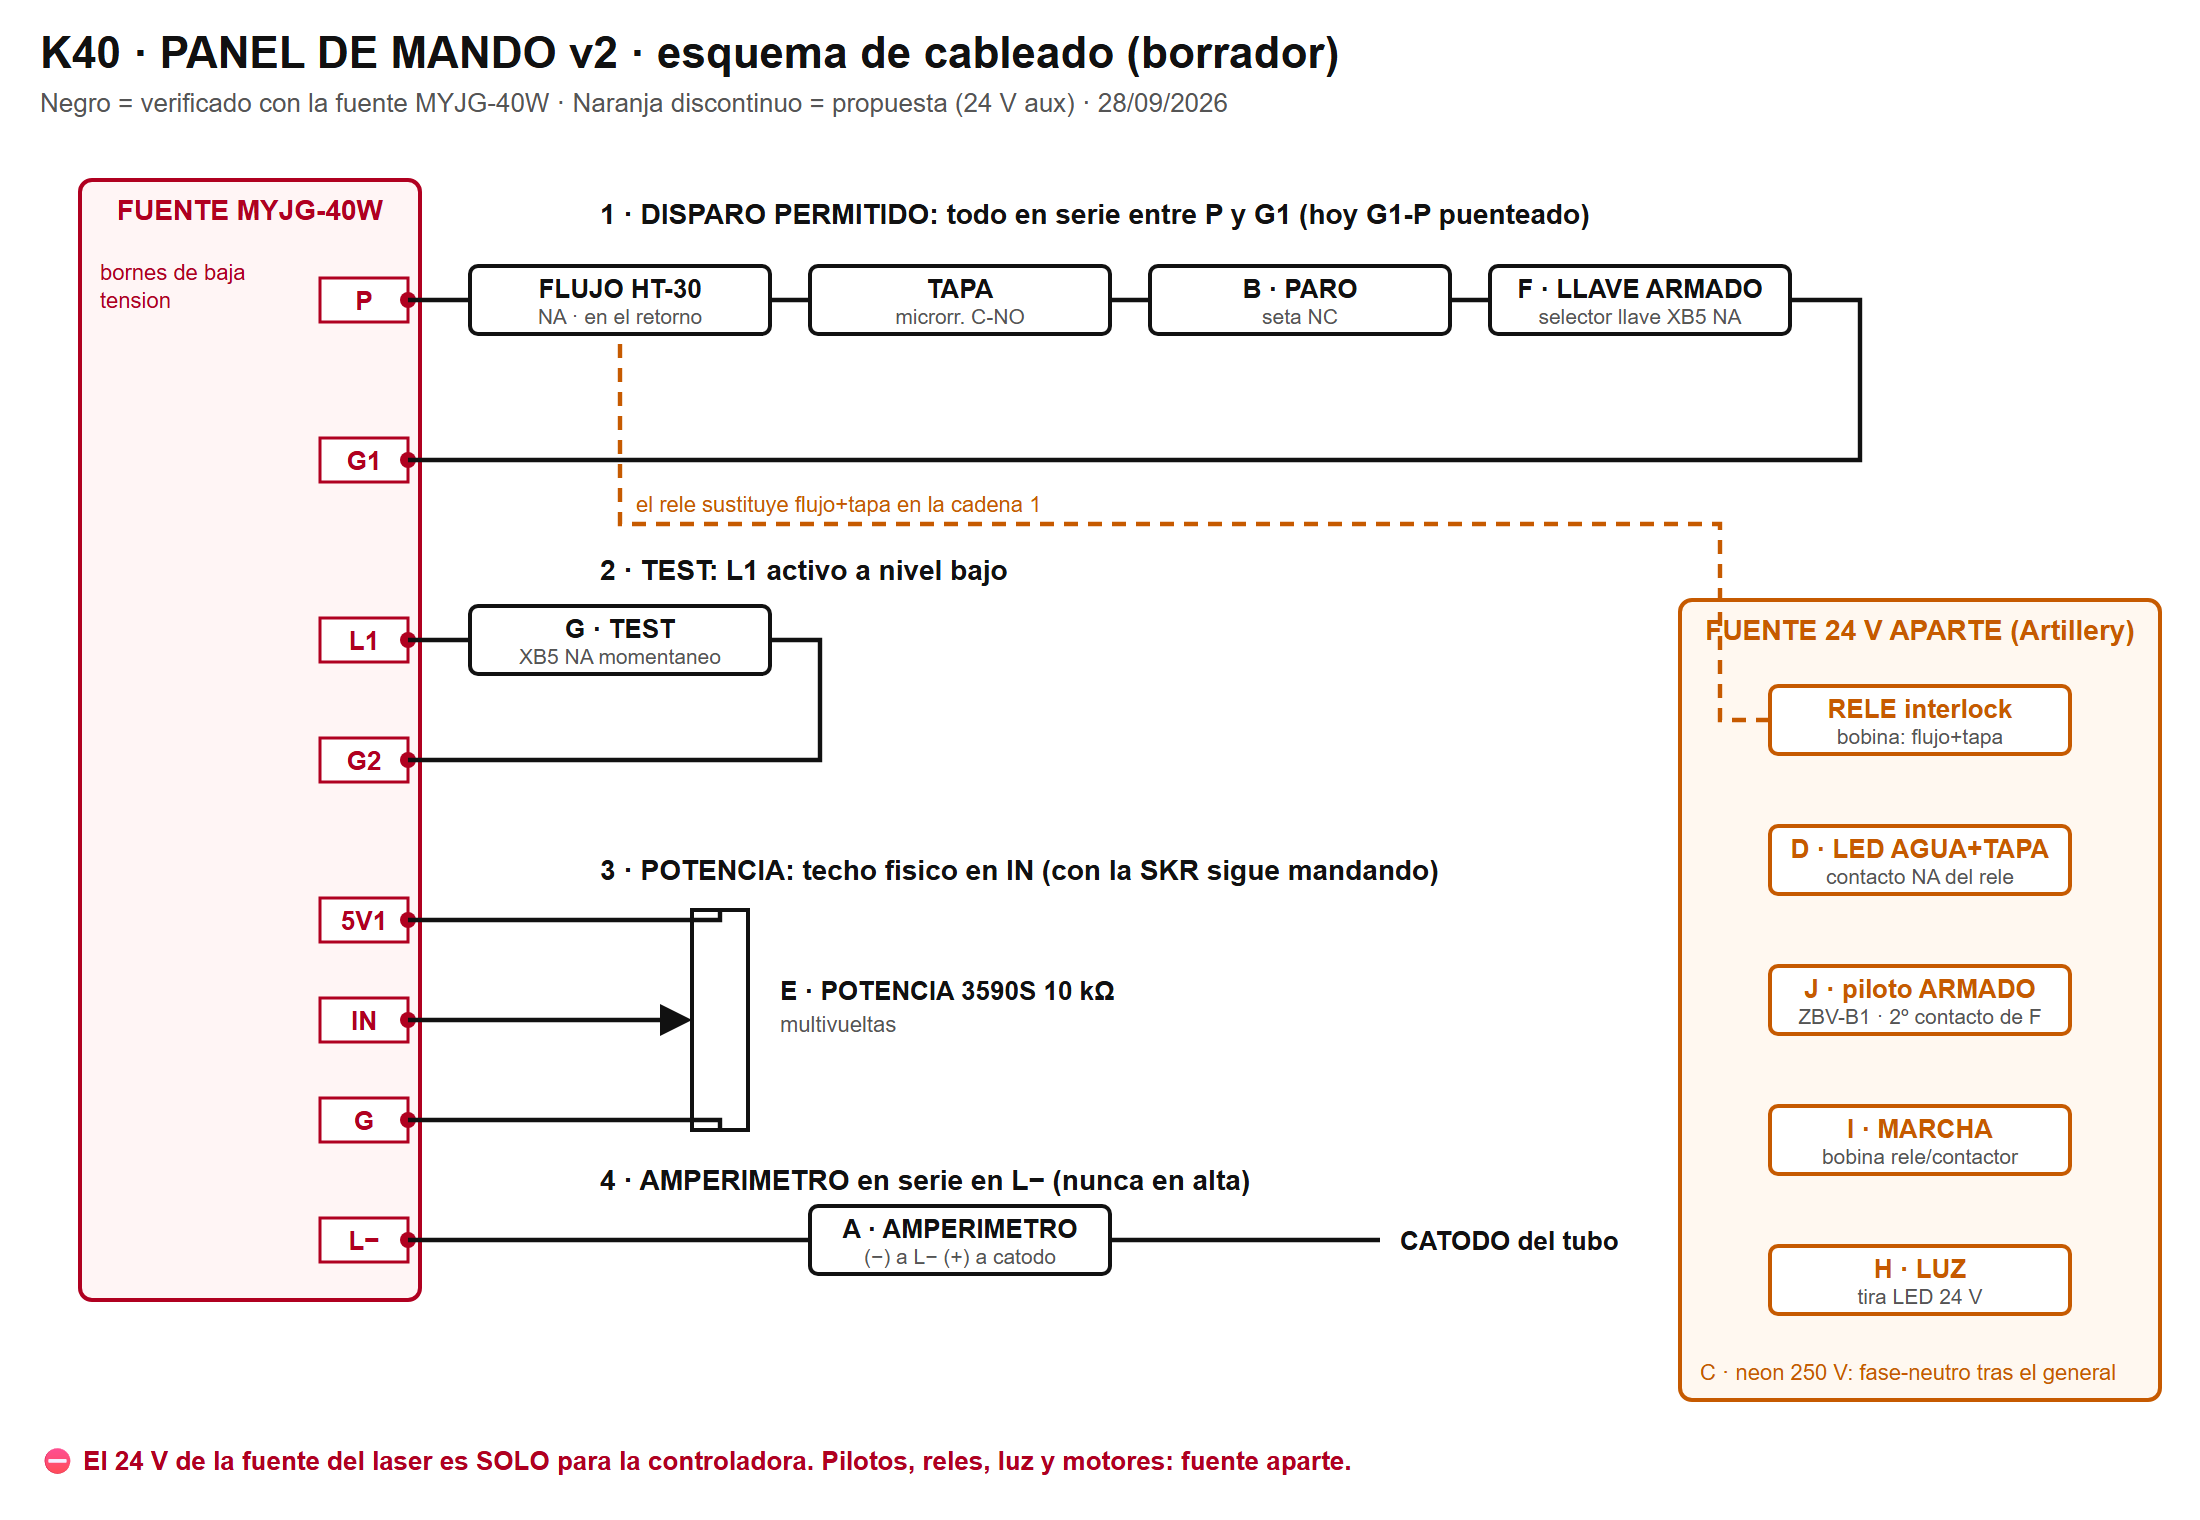
Esquema de cableado del panel v2: la fuente MYJG-40W a la izquierda con sus bornes P, G1, L1, G2, 5V1, IN, G y L−; la cadena de disparo permitido en serie entre P y G1; el TEST entre L1 y G2; el potenciómetro entre 5V1, IN y G; el amperímetro en L−; y a la derecha la fuente de 24 V aparte con el relé del interlock, LED, piloto, marcha y luz

Toca el esquema para verlo a tamaño completo
Esquema de cableado del panel v2 (borrador del 28/09/2026). La versión interactiva, por capas, en el enlace de arriba.
  1. Disparo permitido (bornes P y G1). La fuente solo dispara si P está unido a G1. Todo lo que deba impedir el disparo va en serie: P ── flujo HT-30 (NA) ── tapa (C-NO) ── PARO seta (NC) ── LLAVE F (NA) ── G1. Lo contamos a fondo más abajo, en el apartado del interlock.
  2. Disparo de prueba (L1 y G2). L1 ── TEST G (NA momentáneo) ── G2. L1 es activo a nivel bajo, y el TEST solo dispara si la cadena 1 está cerrada.
  3. Potencia (5V1, IN y G). El multivueltas de 10 kΩ entre 5V1 y masa, con el cursor a IN. Cuando entre la SKR, el potenciómetro se queda en IN como techo de potencia y la placa dispara con PWM: así el mando físico limita siempre, pase lo que pase en el software.
  4. Amperímetro (L−). CÁTODO del tubo ──(+) A (−)── L−. Solo en la línea L−, jamás en el lado de alta tensión.
En revisión: lo completamos en cuanto lo tengamos probado.
Fuente Cloudray MYJG-40W azul sobre una tabla de madera, con la etiqueta y los tres bloques de bornes verdes cableados con punteras
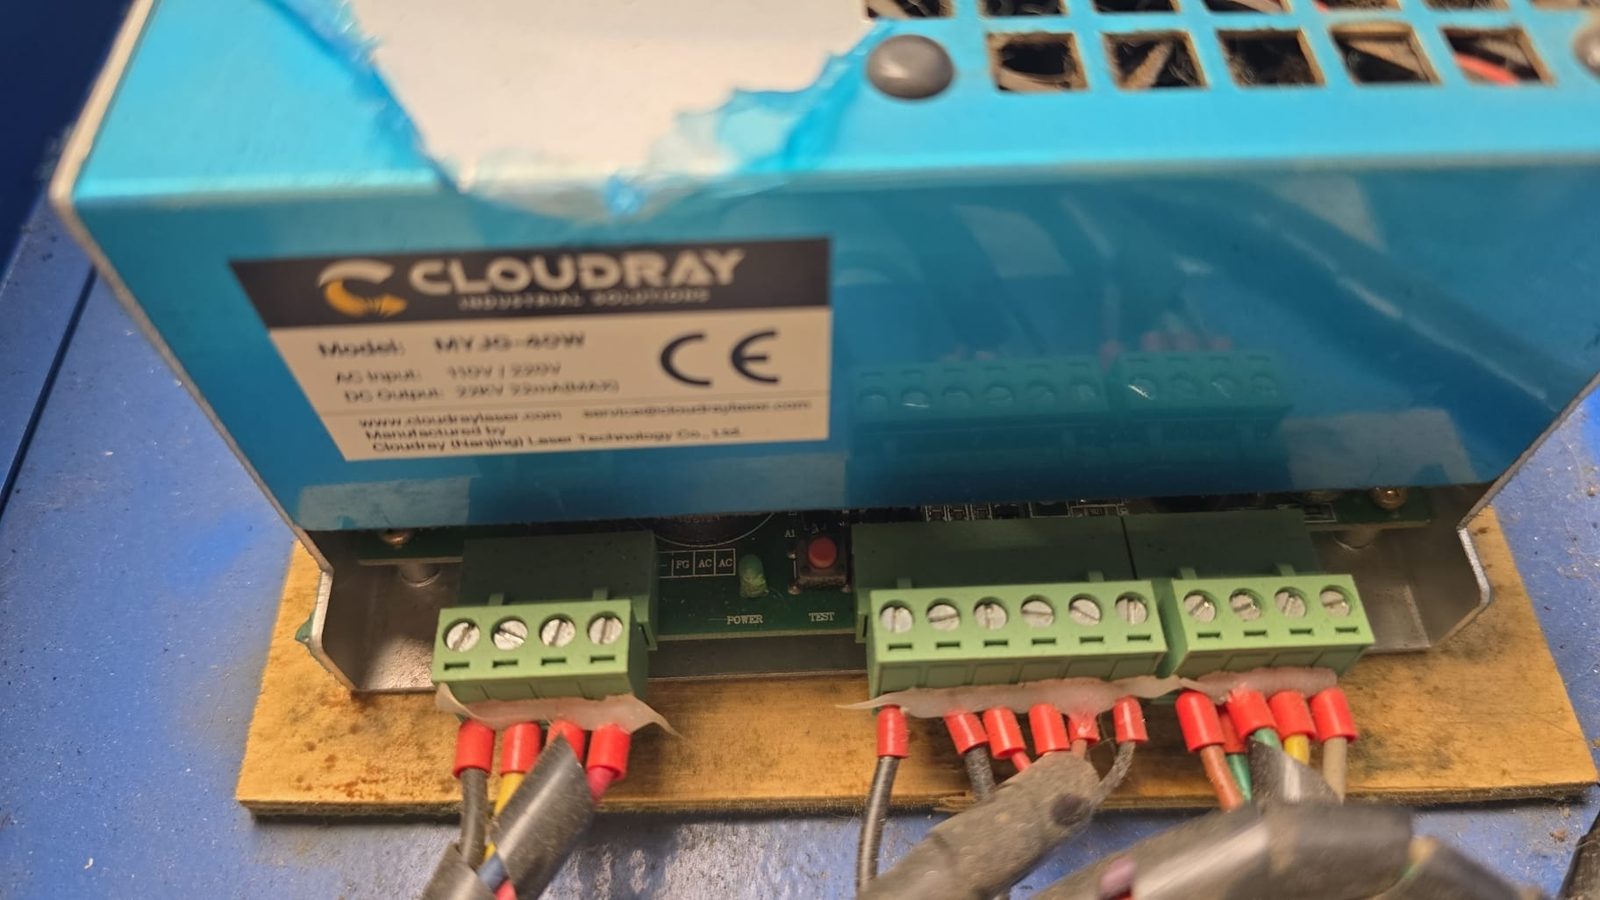
Los tres bloques de bornes de nuestra fuente. El reparto de bornes entre bloques cambia según la versión: manda la serigrafía de tu placa, no este dibujo ni ningún otro.

Dos fuentes, cada una a lo suyo

Fuente Alimenta No alimenta
MYJG-40W (la del láser) El tubo. Su salida de 24 V, solo la controladora cuando esté montada en la máquina Nada más
Artillery de 24 V (aparte) SKR 1.4 Turbo y motores, pilotos, relés, LED y luz El tubo
El 24 V de la fuente del láser es solo para la controladora. Si cuelgas de ahí los motores, los pilotos o la luz, te cargas la fuente del láser. Todo lo demás, con una fuente de 24 V aparte.

Propuestas que aún están por decidir al presentar el cartón:

  • Neón de TENSIÓN (C): entre fase y neutro, después del interruptor general, para indicar que la máquina tiene red. Es el único elemento de 230 V del frontal: bornes aislados y termorretráctil.
  • MARCHA (I) y LUZ (H) son antivandálicos de baja tensión: no conmutan 230 V directos. MARCHA manda la bobina de un relé o contactor de 24 V que da red al extractor, al aire y al chiller.
  • PARO (B): además de abrir P-G1, un segundo bloque NC puede cortar la bobina de MARCHA, y así la seta para láser y auxiliares a la vez.
  • Un interruptor de 125 V y 3 A no vale para 230 V: solo para circuitos de 24 V.
En revisión: lo completamos en cuanto lo tengamos probado.

Interlock: sensor de flujo y microrruptor de tapa, y entonces se quita el puente G1-P

⏳ Pendiente 📷 Falta material

Esta es la etapa que más nos importa y la que aún no está hecha. Cuando revisamos la fuente el 05/09 nos encontramos los bornes G1 y P puenteados: el terminal P es el que lleva en serie la protección de agua y el microrruptor de la tapa, así que con ese puente la máquina dispara sin flujo de agua (y el tubo se raja) y con la tapa abierta (y el haz de CO2 no se ve). El mando de potencia (IN) no estaba puenteado, eso sí.

Lo que tenemos: un sensor de flujo XUNKUANER HT-30 de calibre 12 mm, con contacto libre de potencial normalmente abierto (NA). Llegó el 21/09, antes de lo esperado. Nuestra manguera es de 10 mm de interior y los acoples del chiller son de 12 mm, por eso el de 12. Y para la tapa, un microrruptor que nos sale gratis: un final de carrera mecánico de impresora 3D, usando sus pines C y NO.

Lo que vamos a hacer:

  1. El sensor de flujo va en el RETORNO, a la salida del tubo, no en la entrada: así detecta que el agua ha pasado de verdad por el tubo, y no solo que la bomba empuja. Respetando la flecha de sentido y su orientación de montaje (los de flotador suelen pedir horizontal).
  2. Todo en serie entre P y G1: P ── flujo ── tapa ── PARO ── LLAVE ── G1. Lo que deba impedir el disparo, en serie; si cualquiera se abre, no dispara.
  3. Propuesta para el LED AGUA+TAPA: el HT-30 tiene un solo contacto, así que flujo y tapa alimentarían la bobina de un relé de 24 V; un contacto NA del relé entra en la cadena P-G1 y otro enciende el LED. Así la lógica de 24 V nunca toca la señal de la fuente, y si el relé falla, falla abierto (que es lo seguro). El piloto LÁSER ARMADO va con el segundo bloque de la llave, nunca en la línea P-G1.
  4. Cableado con WAGO detrás del panel, en un soporte impreso: la serie queda como eslabones (P → WAGO → flujo → WAGO → tapa → WAGO → seta → WAGO → llave → WAGO → G1) y cada elemento se puede aislar o medir en su WAGO sin tocar los demás.
  5. Probarlo antes de que mande: en el banco de pruebas, el HT-30 en un cubo con la bomba. Sin agua, el relé cae y no hay disparo.
  6. Y solo entonces, con el sensor montado y probado, se quita el puente G1-P.
⛔ No quites el puente G1-P antes de tener el sensor montado y probado. Sin el puente y sin la cadena de seguridad, la fuente no dispara y no puedes trabajar. Primero el sensor en la mano y probado, luego fuera el puente.
Y mientras siga puenteado, que en la nuestra lo está, el protocolo es manual y obligatorio antes de cada arranque: comprobar a mano que el agua del retorno cae en el depósito, gafas de CO2 puestas siempre (también con la tapa cerrada) y no dejar la máquina disparando sin vigilancia. Lo tienes entero en Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño.

Una idea que estamos valorando (sin decidir): un punto de «puente de servicio», un WAGO con un hueco libre en paralelo al eslabón de la tapa, para puentearla a propósito cuando haya que alinear con la tapa abierta. Si se hace, sería un cable de color chillón con etiqueta colgando, solo para servicio, con las gafas de CO2 puestas, y se quita al acabar. El del flujo, nunca: sin agua, el tubo se raja en segundos.

En revisión: lo completamos en cuanto lo tengamos probado.

Controladora SKR 1.4 Turbo: el banco de pruebas

⏳ Pendiente

La idea es no tocar la máquina hasta que todo funcione fuera. Montamos la SKR, el panel de cartón y la fuente Artillery de 24 V en un tablero, y la K40 sigue trabajando con su m2Nano mientras tanto.

  1. SKR 1.4 Turbo con grblHAL, alimentada por la Artillery, con motores X, Y e Y2 de prueba sobre la mesa.
  2. Panel de cartón cableado: PARO, llave, pilotos, relé, LUZ y MARCHA, todo a 24 V.
  3. Las señales del láser, sin láser. El disparo PWM sale por una salida MOSFET de la SKR, que tira a masa igual que pide la fuente (activo a nivel bajo). En el banco, en esa salida va un LED con su resistencia a 5 V: se ve cuándo y cuánto dispararía.
  4. El interlock, con el HT-30 en un cubo con la bomba (ver el apartado de arriba).
  5. Solo cuando todo vaya en el banco, se pasa a la máquina.
⛔ Nunca la m2Nano y la SKR conectadas a la fuente del láser a la vez.
Dos detalles que se escapan:

  • Los pines lógicos del micro de la SKR (LPC1769) son de 3,3 V. Por eso la potencia va por PWM en la línea de disparo, y el techo lo pone el multivueltas en IN; no se lleva un pin de 3,3 V directo a IN.
  • Cuando la SKR hable con la fuente del láser, las masas se unen: GND de la Artillery con G de la MYJG, con un cable. Sin masa común, la señal de disparo y la de potencia no tienen referencia.

Después del banco viene una caja de electrónica detrás del panel: la SKR, los relés y todo el conexionado en WAGO en un soporte impreso, con un cerramiento en condiciones. La diseñaremos después del banco de pruebas, con el recuento real de cables y WAGO que salga de tenerlo todo colgando.

En revisión: lo completamos en cuanto lo tengamos probado.

Firmware y software

⏳ Pendiente

En la SKR irá grblHAL, y desde el ordenador, LightBurn, que con la m2Nano no sirve y con una placa así sí. Eso es lo que nos tiene que dar potencia real por capa en lugar del PPI troceado. Hasta que el banco de pruebas funcione, la máquina sigue con la m2Nano y MeerK40t, como en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.

En revisión: lo completamos en cuanto lo tengamos probado.

Créditos y descargas

Todo lo de esta guía es de nuestra K40 (Amonstar HQ3020, con fuente Cloudray MYJG-40W) en el taller de Totalmente Personalizado, en septiembre y octubre de 2026, para El Rincón del Manco. Las medidas, versiones y fechas salen de nuestras notas; lo que aún no hemos hecho o medido, lo pone. Si en tu máquina te sale distinto, cuéntanoslo y lo comparamos.
El carro X parte del modelo «K40 Laser mit Linearschiene und Cloudray K-Serie Laser head» de Webranger en Printables (73560): el mérito del diseño original es suyo. MeerK40t, con lo que manejamos hoy la máquina, es software libre: el mérito es de su comunidad.

En revisión: lo completamos en cuanto lo tengamos probado.

Registro de entregas

Entrega Fecha Qué cubre
Entrega 1 02/10/2026 Por qué cambiar (medido) · escuadras del puente Y v4 y carro X v6 (diseño y versiones, imprimiéndose) · pinchos imantados (diseño) · motores elegidos · panel de mando v2 (maqueta de cartón, leyenda y esquema de las 4 cadenas) · plan del interlock y del banco de pruebas SKR · esquema interactivo del cableado
Trabajos reales con un K40: qué se puede hacer de verdad

Trabajos reales con un K40: qué se puede hacer de verdad

Guía en proceso (octubre 2026). La vamos completando según avanzamos con nuestra K40.

Hasta aquí la serie va de poner la máquina a punto. Este va de lo que sale de ella: los trabajos reales que han pasado por nuestra K40 entre septiembre y octubre de 2026, cada uno con su material, los parámetros que usamos de verdad (con fecha), lo que tardó cuando lo apuntamos y lo que salió mal por el camino. Y no todo está acabado: cada trabajo lleva una etiqueta que dice si está terminado, si sigue en proceso o si aún nos faltan fotos o datos para contarlo bien. Lo iremos actualizando.

⚠️ En la máquina de estas fotos el interlock de seguridad (G1-P) está PUENTEADO mientras montamos el sensor de flujo y el microrruptor de la tapa. Eso quiere decir que el láser dispara sin agua y con la tapa abierta. No es lo normal ni lo recomendable: si tu K40 lo tiene puenteado, no la uses así. En el tutorial de seguridad contamos cómo dejarlo bien. (en revisión)
Antes de disparar, lo de siempre: gafas para CO2 de 10,6 µm, chiller en marcha con el agua circulando, tapa cerrada y extracción encendida, y nada de PVC, Forex, policarbonato ni polipiel. Todo eso está en Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño. Cómo se maneja MeerK40t, por qué el «%» del software son PPI y no potencia, y cómo se monta una Prueba de parámetros, en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros. Aquí no lo repetimos: aquí van los trabajos.

Galería de encargos con material, parámetros y tiempo

Una ficha por trabajo. Cómo leer las etiquetas:

  • ✅ Terminado la pieza está hecha y los parámetros son los que usamos de verdad.
  • 🔧 En proceso está a medias: funciona pero hay algo pendiente, o está esperando material, al cliente o una versión nueva.
  • 📷 Falta material (fotos/datos) al tutorial le faltan fotos o números para contarlo como toca.

Todos los parámetros son de nuestra K40 (M2 Nano, software a 1000 para cortar, la corriente con el mando del panel). Son puntos de partida, no recetas: tu tubo, tu alineación y tu plancha son otros.

1. Llaveros de metacrilato negro para un encargo (23/09/2026)

✅ Terminado

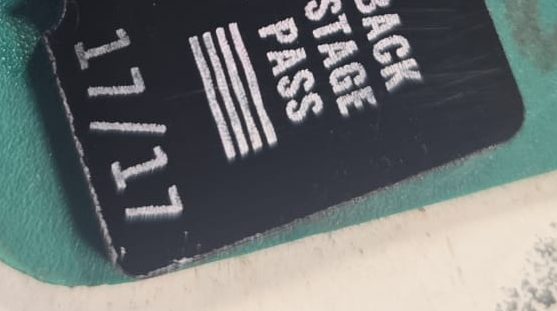
El que más nos enseñó: una tirada de 17 llaveros numerados en metacrilato negro (el de la foto es el 17/17), con el grabado relleno de pintura blanca.

Lo honesto: se entregaron, pero no quedamos del todo contentos con cómo salieron. Estaban hechos en plena pelea con la máquina: espejos que se movían con la vibración, mucha corriente para cortar y la óptica sin afinar. Con todo lo que hemos arreglado desde entonces (espejos fijados, óptica limpia, parámetros de un solo trabajo), hoy saldrían bastante mejor. Por eso este es el trabajo que más nos enseñó.
Ficha Lo que hicimos
Material Metacrilato negro de 3 mm
Grabado Desde PNG (no desde el SVG, ver más abajo) · 100 mm/s · 400 ppi · trama 500 · unidireccional · con el film puesto
Relleno Pintura blanca Krink por encima del film, secar y despegar el film: la pintura se queda solo en el grabado
Corte 3 mm/s · 1000 · panel 20 % (~4 mA) · 1 pasada · foco con calibre de 9 mm · film puesto · aire poco
Tiempo Plancha de 17 llaveros: ~29 min por la mañana (70 %, 2 pasadas a 5 mm/s) y ~24 min al final del día (20 %, 1 pasada a 3 mm/s)
Detalle de un llavero de metacrilato negro con el número 17/17 y el texto BACK STAGE PASS grabados y rellenos de blanco
El 17/17, de cerca: grabado relleno de pintura blanca y canto cortado de una pasada. (Recortada: el resto del llavero lleva la marca del cliente.)

Lo que salió mal, que fue casi todo antes de que saliera bien:

  • El grabado salía empastado. En la vista previa de MeerK40t el número 17/17 salía perfecto y el resto del texto era una mancha negra: MeerK40t rellenaba los huecos de las letras (la O, la A) del texto convertido a curvas. Lo arreglamos grabando desde PNG. Con detalle en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
  • Las líneas del grabado «vibraban». En bidireccional las líneas alternas salen desplazadas. Pasamos a unidireccional (tarda el doble, sale recto) y subimos el sobrebarrido de 0,5 a 2-3 mm. También en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
  • Para cortar hacía falta muchísima corriente. Por la mañana cortábamos 3 mm a 15 mA (panel al 70 %, 2 pasadas a 5 mm/s). Apretamos las tuercas de fijación de los espejos, que se movían con la vibración, y la misma tarde cortaba a ~3 mA. Al final del día, una sola pasada a 3 mm/s y 20 %: menos corriente, menos pasadas, más rápido y mejor canto, las cuatro a la vez. Lo de las tuercas está en Alinear los espejos del K40 sin volverte loco.
  • El blanco no es del láser. En metacrilato negro el láser da un gris brillante, no blanco. El blanco de estos llaveros es pintura.
Un matiz honrado sobre los números. Las pruebas de corte de aquel día las apuntamos sobre una plancha de metacrilato azul opaco de 3 mm (en CO2 el color casi no cambia nada: quien absorbe es el metacrilato, no el pigmento). Que la plancha negra de los llaveros corta así lo confirmamos el 02/10, ya con la óptica limpia: 3 mm/s · 22 % · 1 pasada, corte muy limpio.

2. Stand de reseñas con QR en metacrilato negro (02/10/2026)

🔧 En proceso

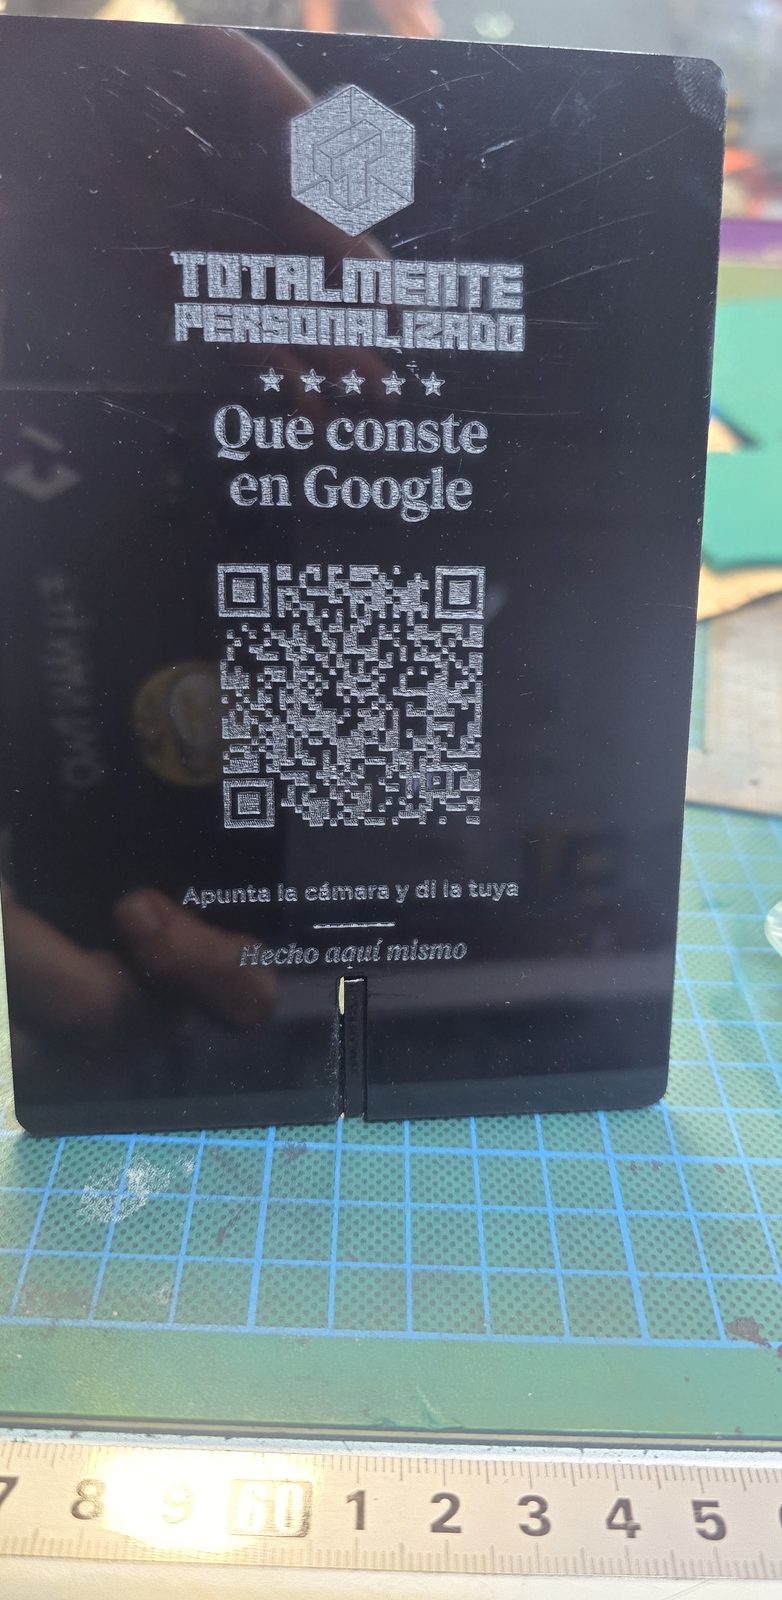
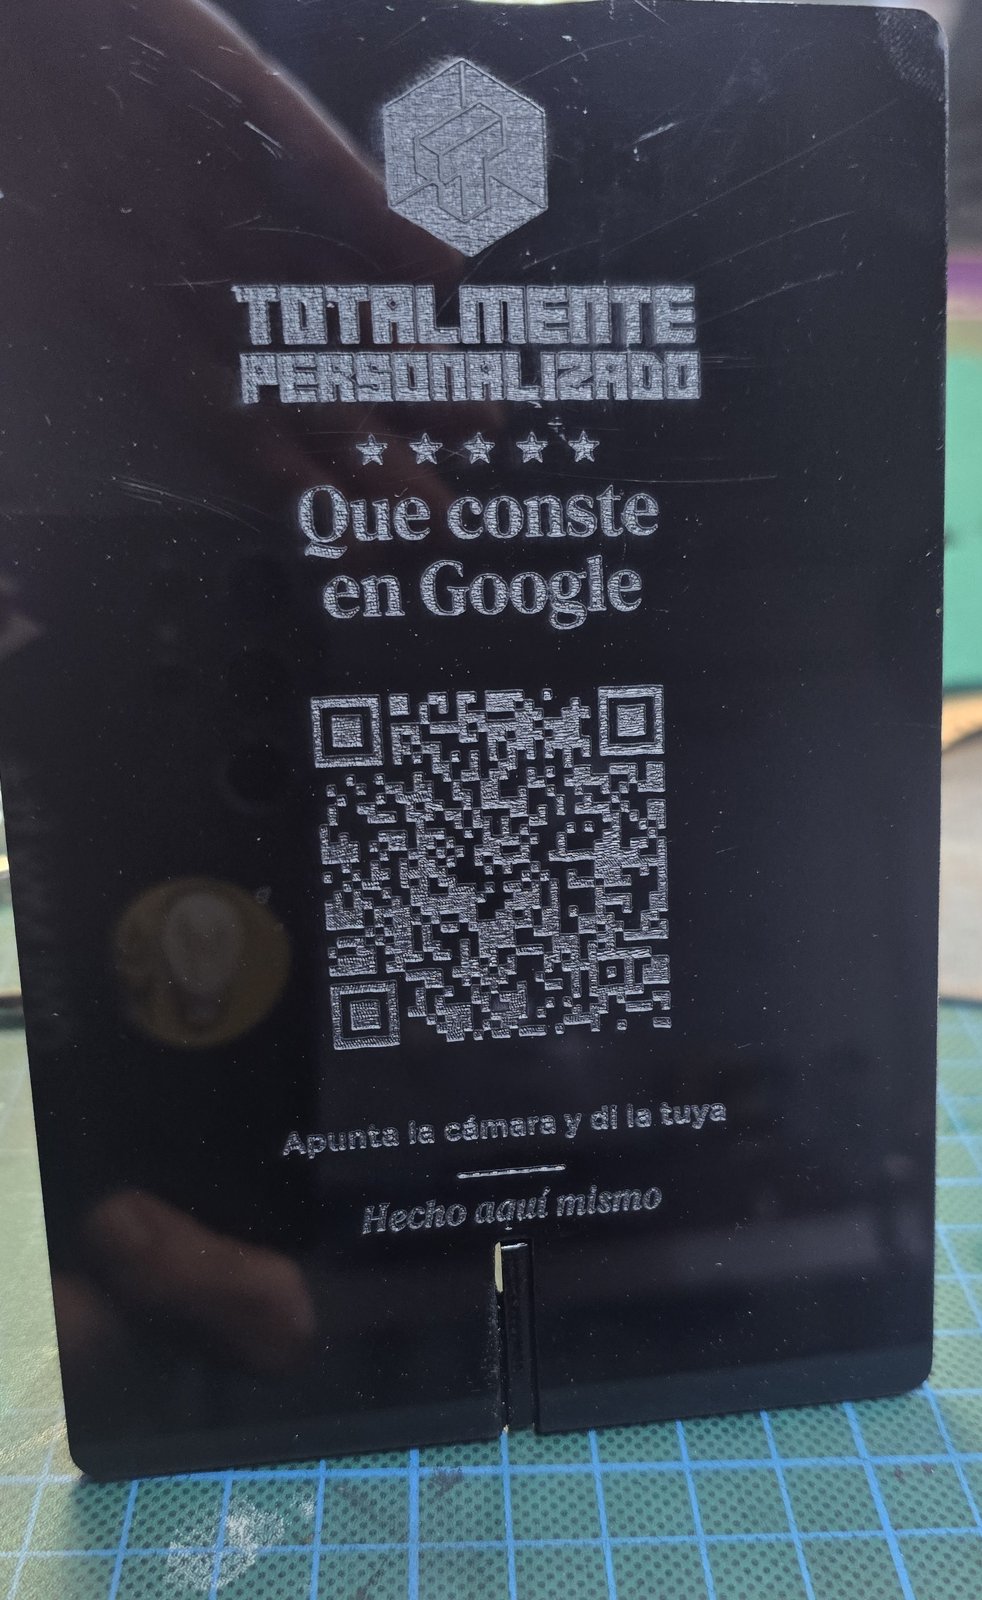
Un soporte de sobremesa con un frontal que lleva el logo, unos textos y un código QR grabado, y una pata que encaja por detrás en una ranura. Es un prototipo de casa: el que ves funciona, pero estamos dándole vueltas a una versión que no haya que pegar (abajo te contamos por qué).

Ficha Lo que hicimos
Material Metacrilato negro de 3 mm (la misma plancha que los llaveros)
Fichero Hoja doble de 274 × 172 mm: un frontal con el QR normal, otro con el QR invertido, y las patas encajadas en el hueco
Panel 22 % para todo el trabajo (~4-5 mA)
Grabado Ráster unidireccional · 100 mm/s · 400 ppi · trama 500
Corte 3 mm/s · 1000 · 1 pasada · el último en el Árbol · con el film de abajo puesto
Resultado Cara buena de lujo (QR, textos y logo). El QR invertido se lee con el móvil tal cual, sin pintar
Tiempo Con las dos piezas de la hoja en un mismo fichero, la simulación de MeerK40t daba 1 hora (ver abajo)
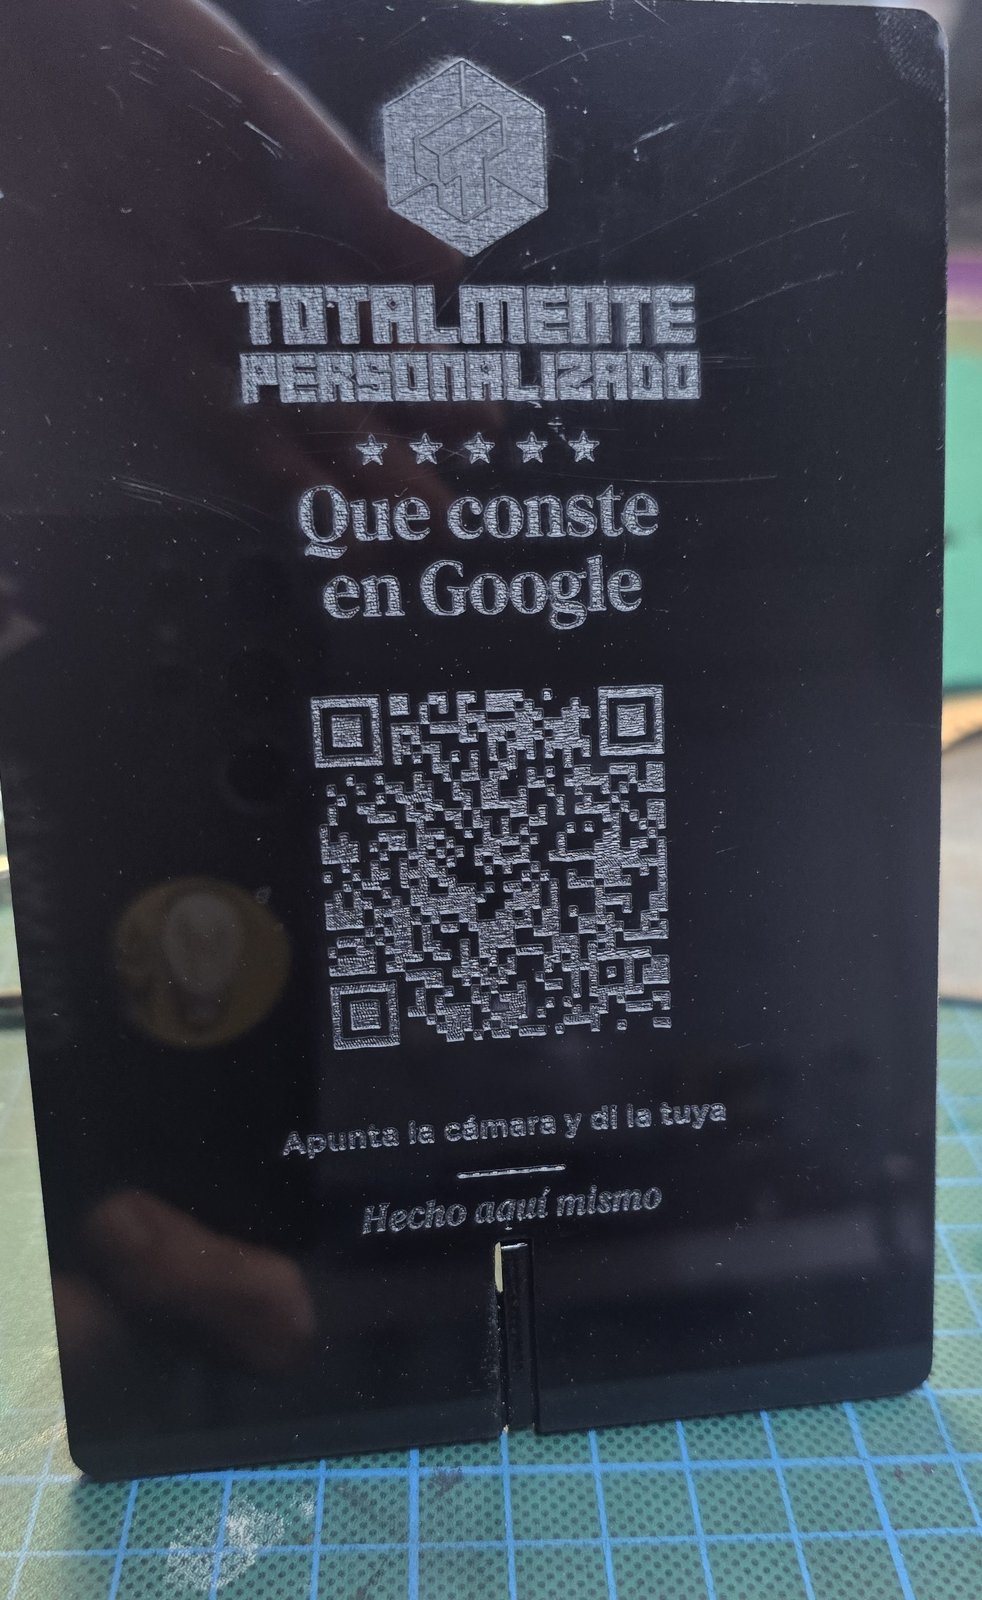
Stand de metacrilato negro de pie sobre una alfombrilla de corte: logo de Totalmente Personalizado, cinco estrellas, el texto Que conste en Google y un código QR grabados en gris claro
El frontal con el QR invertido, de pie con su pata. Grabado sin pintar: el gris claro es del láser.
En revisión: lo completamos en cuanto lo tengamos probado.

Lo que salió mal (y fue bastante):

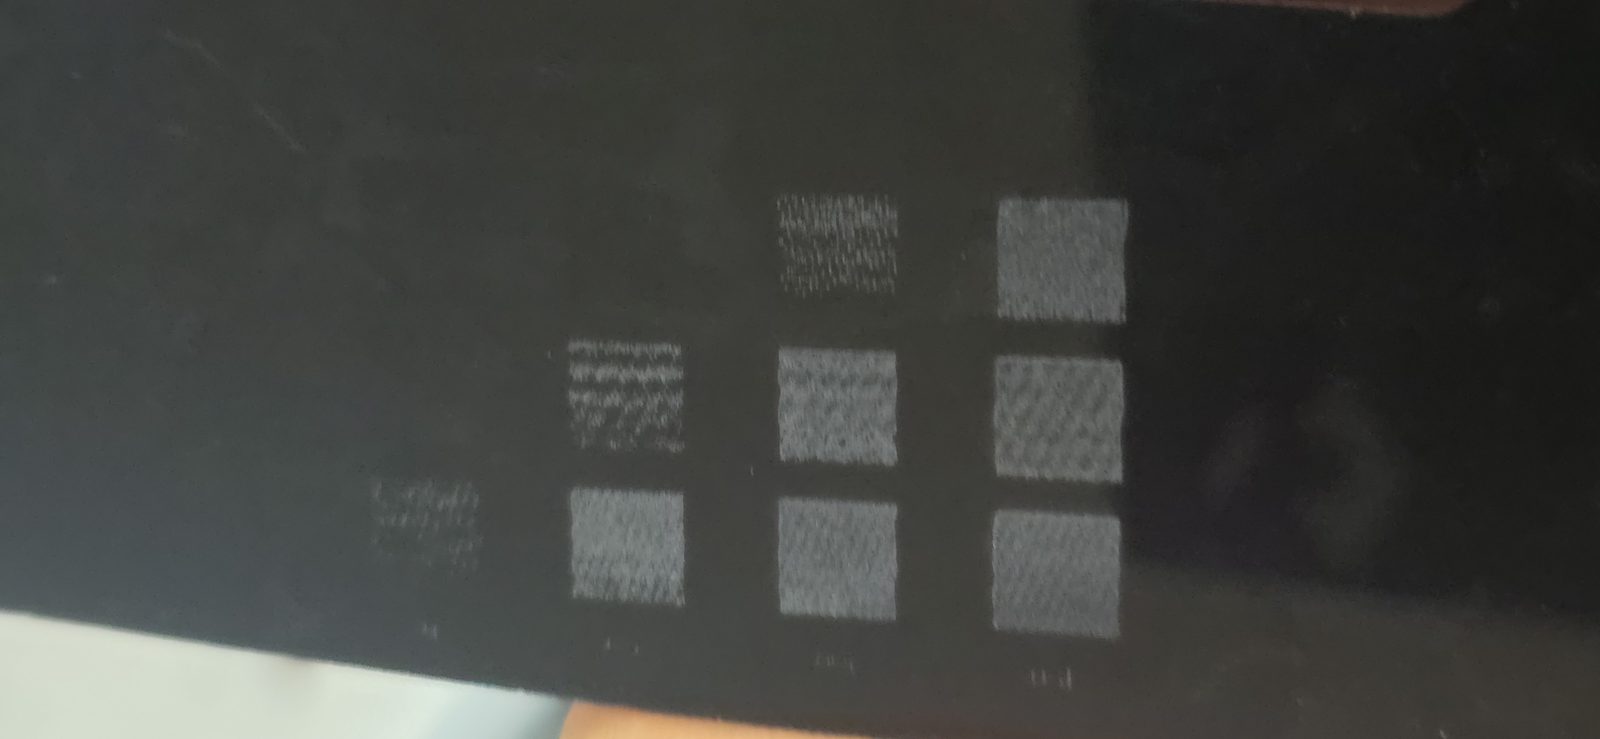
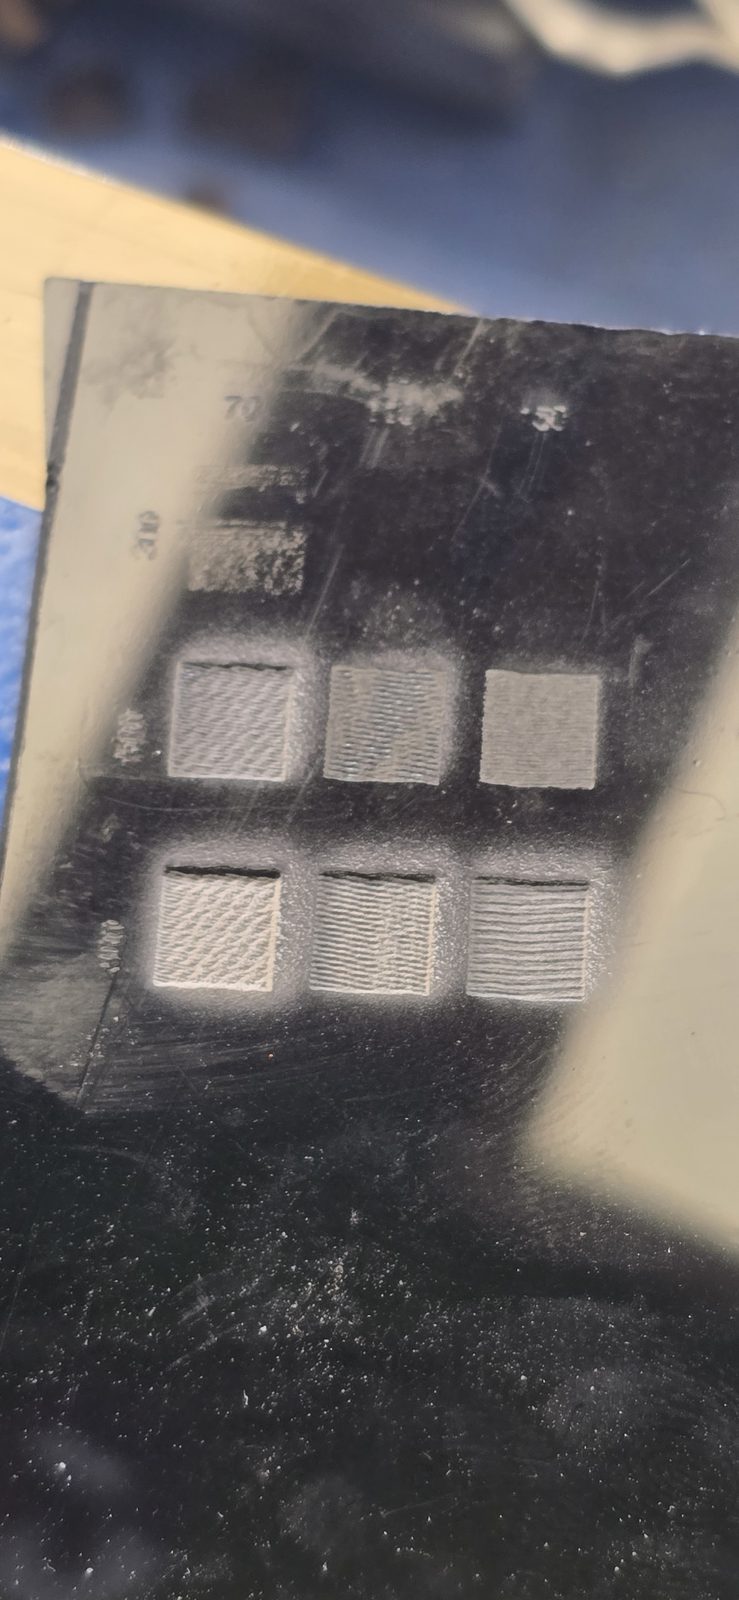
  • Primera pata de prueba, «bastante guarra». Al 20 %, a 1000 ppi y trama 254: letras de 2,4 mm empastadas y hundidas, y el grabado brillante. Lo afinamos con dos matrices de prueba, que tienes en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
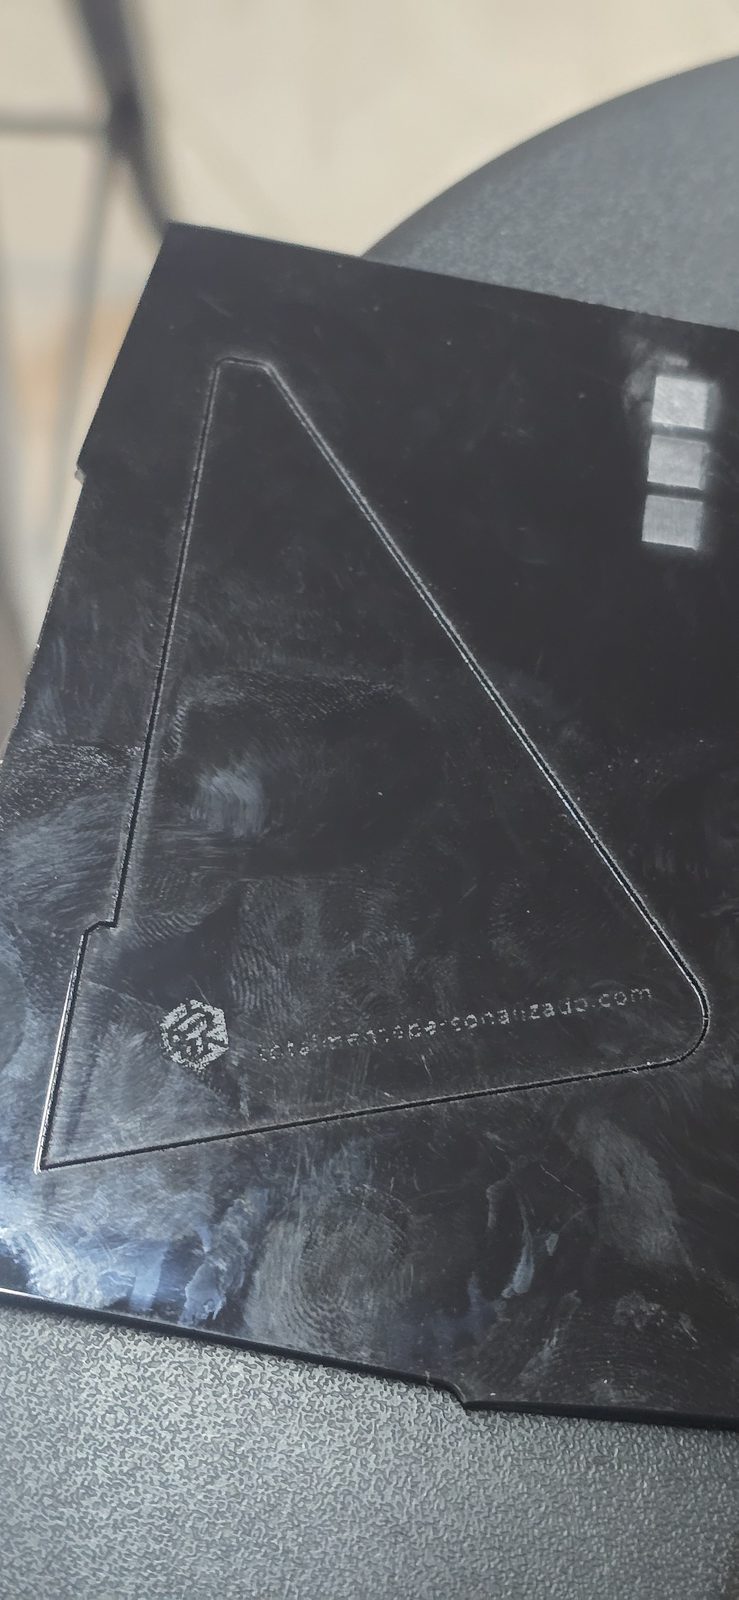
  • Pata al 16 %: ni corta ni graba. Le pusimos el 16 % con el que habíamos sacado la mejor matriz de grabado, y ni cortó ni grabó bien. El mando del panel es uno para todo el trabajo, así que manda el corte: se pone el % que necesita el corte y el grabado se ajusta con velocidad y PPI.
  • Al 20 %, grabado bien pero el corte se quedaba en «casi», y eso con la misma plancha que unos días antes cortaba de una pasada. No era la plancha: eran la lente y los espejos sucios del polvo y el humo de la goma de los sellos del día anterior. Limpiamos, rehicimos la alineación y volvió a cortar finísimo. Desde entonces: soplar y limpiar la lente después de cada tanda de goma. La limpieza, en Alinear los espejos del K40 sin volverte loco.
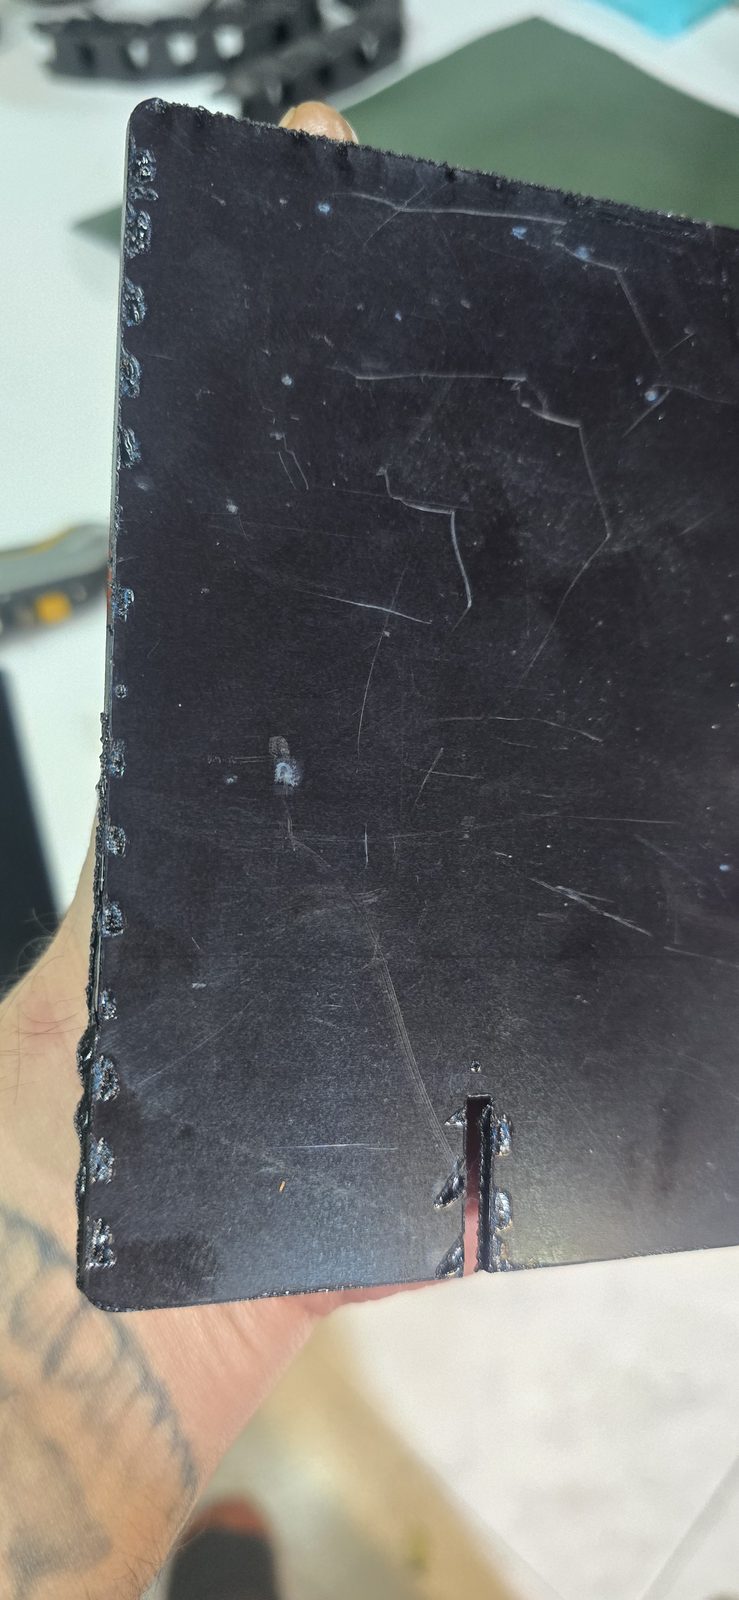
  • La rejilla marca la cara de atrás. Aun con el film de abajo puesto, por detrás salen rebaba fundida en el canto inferior y puntos a intervalos: el reflejo del metal desplegado de la cama cuando el haz atraviesa. El remedio que estamos montando: levantar la pieza sobre pinchos imantados impresos. Ojo, que nuestra cama es fija en altura: subir la pieza obliga a reenfocar. Las fotos de la rebaba están en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
  • Una hora de máquina por meter las dos piezas en un fichero. MeerK40t mete todos los rellenos en una única operación ráster y el cabezal barre también el hueco entre piezas. Ahora va un fichero por pieza.
  • La ranura queda holgada. El metacrilato es más fino que la ranura (3,15 mm más el kerf), así que la pata baila y hay que pegarla, y pegar es un cristo. Para la versión 2: ranura al grosor real de la plancha y una base que encaje. Lo que no vamos a hacer son nervios de presión: el metacrilato no se deforma, se raja.
Plancha de metacrilato negro con la silueta triangular de la pata marcada pero sin cortar y el grabado del logo muy flojo
La pata al 16 %: la silueta solo queda marcada y el grabado del logo y la web apenas se ve.
En revisión: lo completamos en cuanto lo tengamos probado.

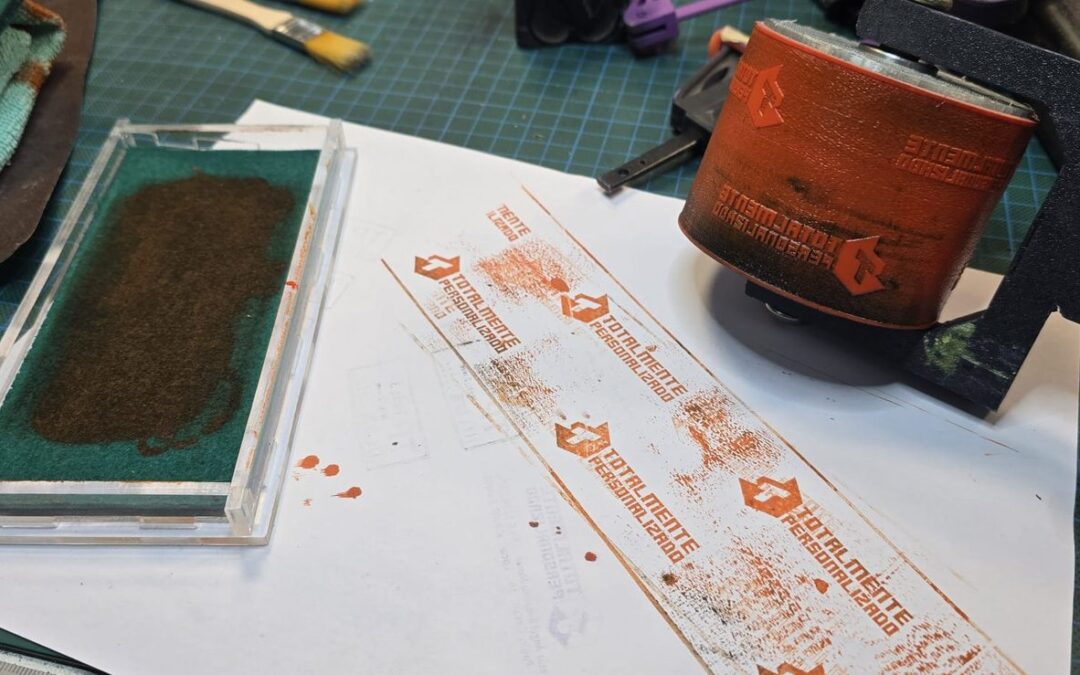
3. Sello de rodillo con su bandeja de entintado (01/10/2026)

🔧 En proceso

Una tira de goma grabada con la K40, pegada a un núcleo impreso en 3D con rodamientos y una horquilla con mango: estampa el logo en repetición, tan largo como quieras. Todo el detalle (la goma, la fórmula del largo de la tira, el montaje y la bandeja) está en Sellos de goma con el K40: del diseño al sello de rodillo. Aquí, la ficha.

Ficha Lo que hicimos
Tira Goma naranja de 3 mm con adhesivo, 244,0 × 60 mm
Grabado de la tira Ráster bidireccional · 100 mm/s · 1000 ppi · trama 254 · panel 50 % (11 mA medidos) · 1 pasada
Bandeja Metacrilato de 4 mm, cortado a 4 mm/s · 1000 · panel 20 % (4 mA medidos) · 3 pasadas (corta muy fino; seguramente sobra con 2)
Tiempo Tira: unos 30 min. Bandeja: no lo apuntamos
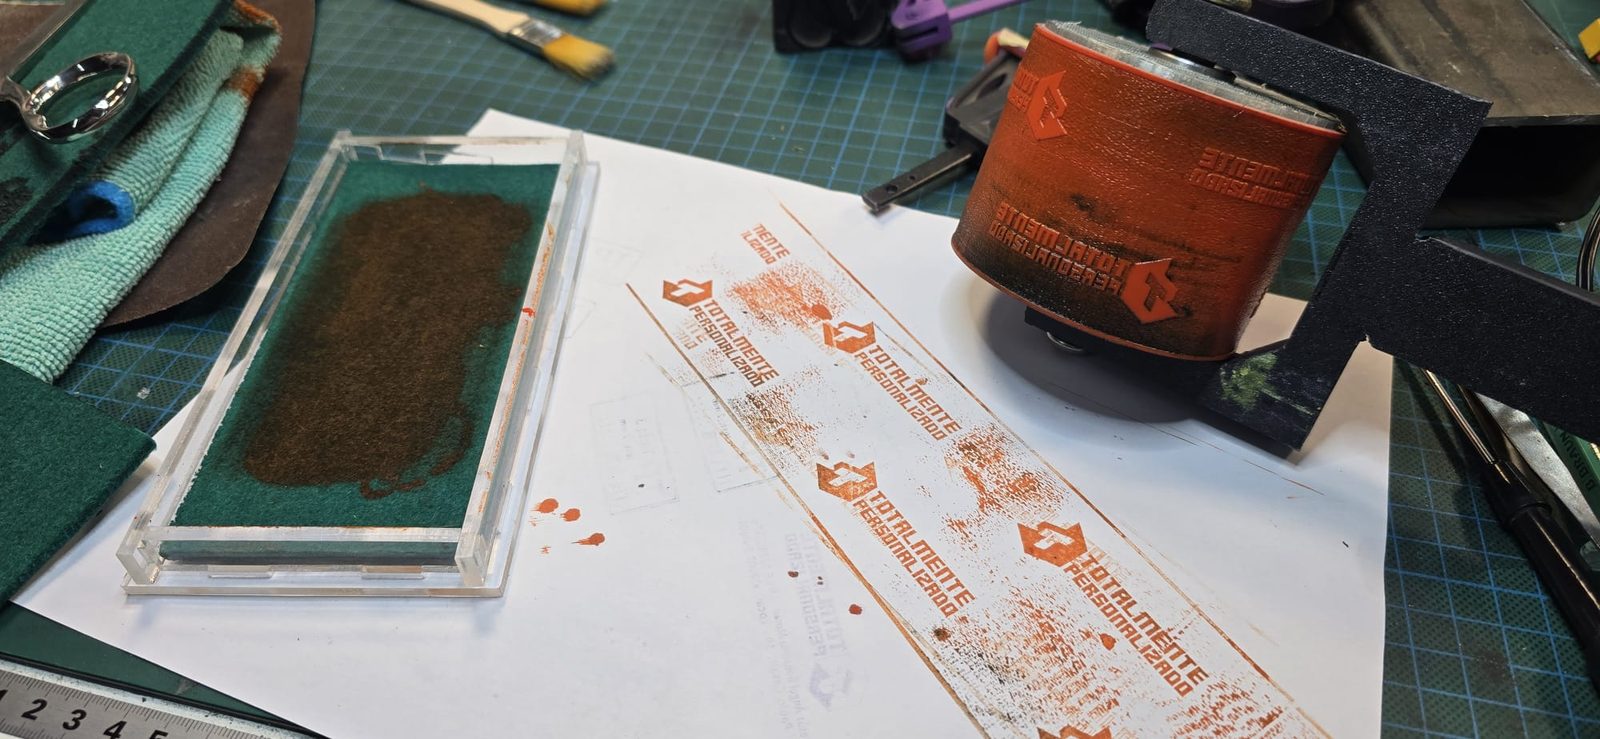
Resultado Montado y estampando el mismo día. Logos nítidos y la repetición casa, pero el fondo mancha entre logos
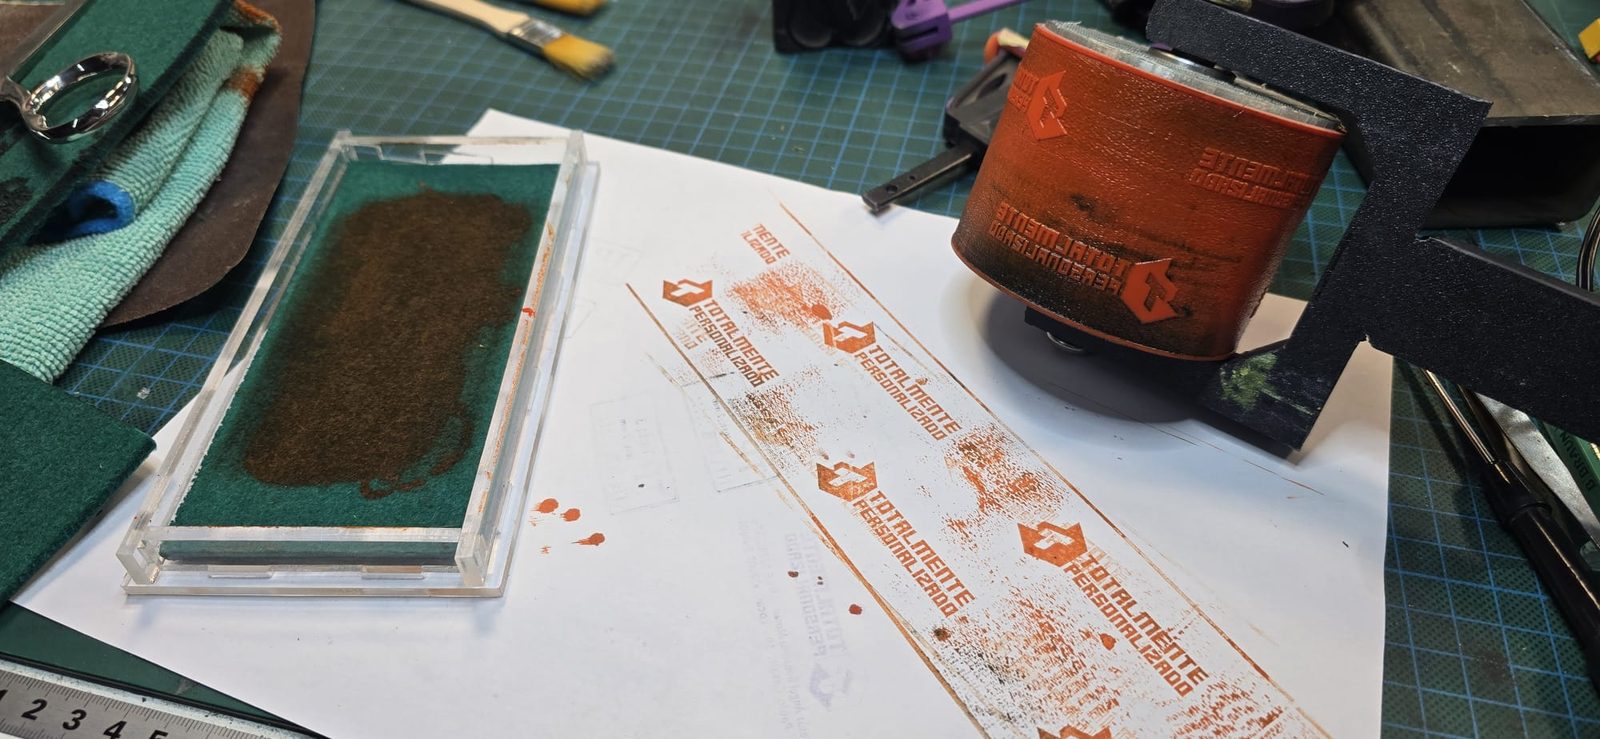
Sello de rodillo montado junto a la bandeja de entintado de metacrilato con fieltro y una tira de papel con los logos estampados en naranja
El primer estampado: la repetición casa, pero entre logos el fondo mancha.

Por qué sigue en proceso: una pasada al 50 % deja la tira algo corta de fondo y el tampón iba muy cargado. Mientras tanto, menos tinta y rodar sin apretar; la próxima tira, con 2 pasadas al 50 % o 1 pasada al 60 %, manteniendo 100 mm/s. Y el fieltro de la bandeja no se dejó cortar con el láser (30 mm/s · 40 % · 4 pasadas): tijera.

En revisión: lo completamos en cuanto lo tengamos probado.

4. Placa de cuero para un llavero de metal (encargo, 01/10/2026)

🔧 En proceso 📷 Falta material (fotos/datos)

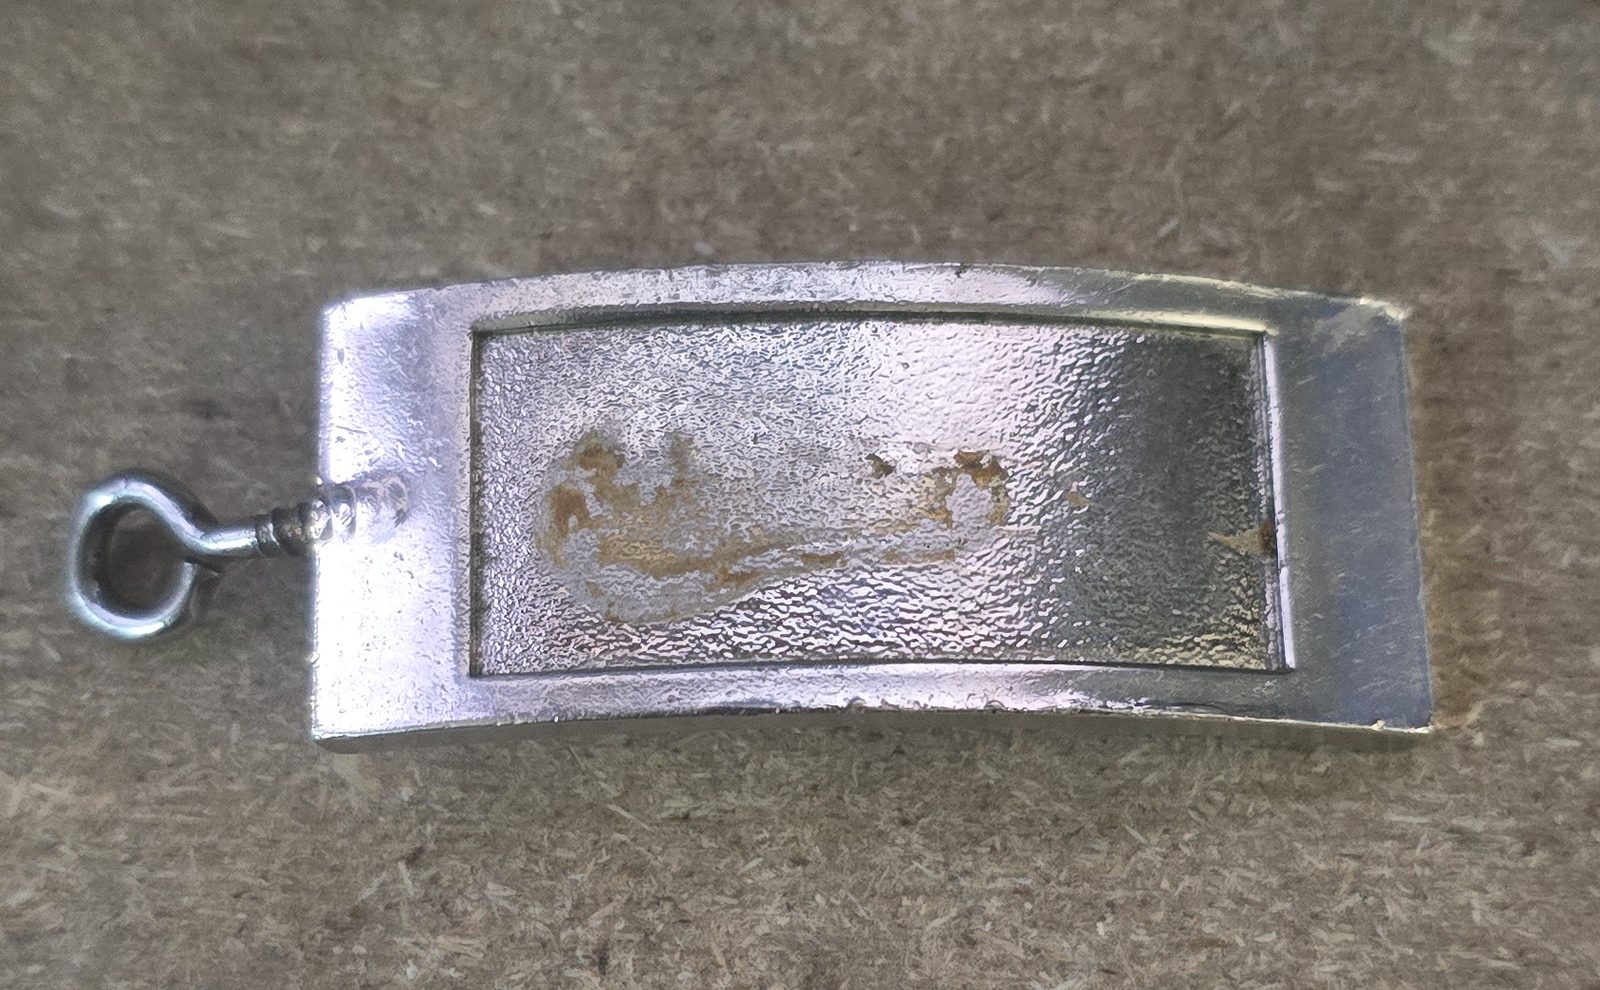
El llavero de metal de un cliente tiene un hueco rebajado en el frente, y la idea es meterle una plaquita de cuero grabada.

Ficha Lo que hay
Medidas Hueco medido: 36 × 18,5 mm. Placa: 35,5 × 18,0 mm (0,25 mm de holgura por lado, para que el cuero entre sin forzar)
Fichero Una hoja con 4 tipografías distintas para que el cliente elija. Negro = grabar (ráster), rojo = corte
Material Cuero o ante
Tiempo previsto ~5 min (estimación de la cola, sin medir)
Estado El cliente prefería metal: pendiente de que confirme. Si sigue adelante, primero una prueba en cartón para ver cómo queda y mandarle la foto
Llavero de metal curvo con un hueco rectangular rebajado en el frente, donde iría la placa
El llavero de metal y su hueco rebajado de 36 × 18,5 mm, que es donde iría la placa.
En revisión: lo completamos en cuanto lo tengamos probado.

5. Placa de jubilación para un encargo (01/10/2026)

🔧 En proceso 📷 Falta material (fotos/datos)

Una placa de 115 × 25 mm con cuatro líneas de texto y una orla de cuentas, a partir de la foto de una placa dorada que nos pasó el cliente como referencia.

Ficha Lo que hay
Diseño 115 × 25 mm. Texto en 4 líneas en Bookman Old Style Bold (la más parecida a la referencia). Orla: línea exterior, una fila de cuentas cuadradas arriba y abajo, y línea interior. Negro = grabar, rojo = corte
Material Pedido; estamos esperando a que llegue
Tiempo previsto ~10 min (estimación de la cola, sin medir)
En revisión: lo completamos en cuanto lo tengamos probado.

6. Pulseras de ante para un encargo

✅ Terminado 📷 Falta material (fotos/datos)

Pulseras de ante para un cumpleaños: primero una pulsera de cuero de prueba y luego todos los modelos. Cortadas y entregadas. La idea era grabar y cortar en el mismo trabajo, con el grabado ráster primero y el corte al final del Árbol.

Solo cuero de verdad. La polipiel y el «símil piel» suelen ser PVC o PU, y al quemarse sueltan cloro o cianuros. Si no sabes qué es, no entra en la K40.
En revisión: lo completamos en cuanto lo tengamos probado.

7. Cajita de cartón para un cumpleaños (encargo)

🔧 En proceso 📷 Falta material (fotos/datos)

Una cajita de cartón que se monta sin pegamento (es la segunda versión). Pega conocida: el grabado de las ranuras sale flojo. Está apuntado para mejorarlo, sin prisa.

En revisión: lo completamos en cuanto lo tengamos probado.

Lo que viene: en la cola de la máquina

Estos aún no han pasado por la K40 (o solo en prueba). Los ficheros están, los resultados no. Cuando salgan, cada uno tendrá su ficha.

Trabajo Estado Qué hay Qué falta
Sellos de goma para un encargo (marca de 40 × 21 mm y contacto de 33 × 23 mm, para tinta plateada) 🔧 En proceso Ficheros en espejo. Goma naranja de 3 mm. Parámetros previstos, sin verificar: 100 mm/s · 1000 ppi · trama 254 · 50 % · 2 pasadas, surco a 10 mm/s y bisturí El tampón plateado. Ojo con los trazos finos de la firma
Tarjetas de 90 × 60 mm, de 9 en 9 🔧 En proceso Un útil de 3 × 3 con puentes de 8 mm y margen de 6 mm: se corta en un mártir fijo y se graba encima El diseño de la tarjeta y el material
Lámpara de sombras octogonal para El Rincón del Manco 🔧 En proceso 8 paneles de 67 × 90 mm + base + tapa con el logo grabado, en 3 hojas, para material de hasta 2 mm. Octógono porque el cilindro no va en láser Probar antes en cartón · parámetros · fotos
QR pequeño (8, 12 y 16 mm) en ABS bicapa y en melamina blanca, para muestrario 🔧 En proceso El fichero de prueba. En melamina, el candidato para QR es 30-40 mm/s × 750-1000 ppi (ver Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros) Grabarlo y comprobar que se lee con el móvil
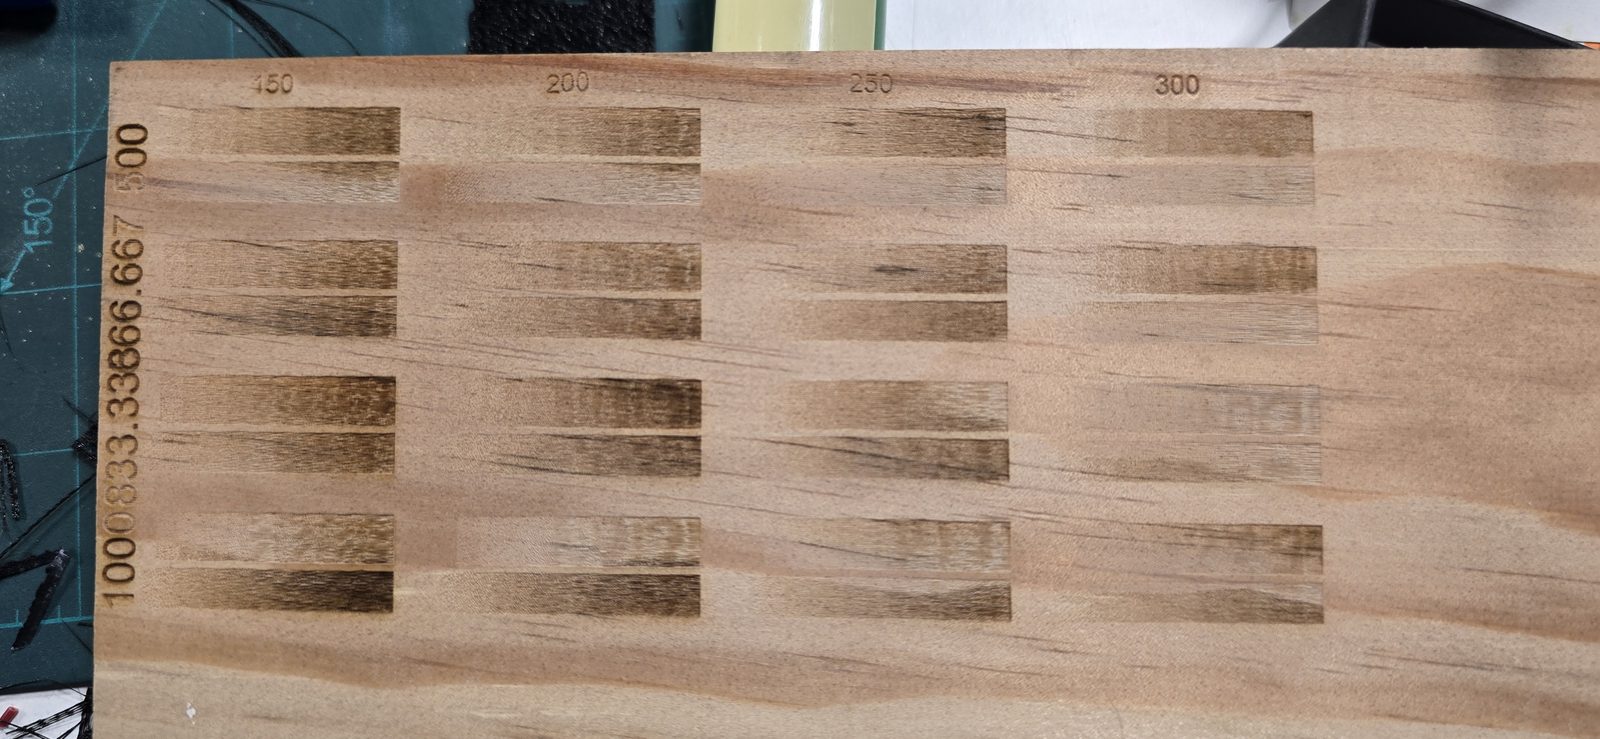
Fotos grabadas en madera 🔧 En proceso La base de la prueba en pino (22,5 % · 1000 ppi · 200 mm/s, ver Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros) Una madera de grano cerrado (el pino raya el tramado con la veta), una matriz 2 × 2 antes y velocidad por debajo de ~120 mm/s mientras no esté el puente nuevo

Lo que salió mal y cómo se arregló

Juntando todos los trabajos, estos son los tropiezos que se repiten. Si te pasa alguno, aquí tienes por dónde empezar:

Síntoma Dónde nos pasó Por qué Qué hicimos
Hace falta muchísima corriente para cortar 3 mm Llaveros (23/09) Los espejos se movían con la vibración y se perdía potencia por el camino Apretar las tuercas de fijación de los espejos: de 15 mA a ~3 mA (Alinear los espejos del K40 sin volverte loco)
Lo que cortaba de una pasada se queda en «casi» Stand QR (02/10) Lente y espejos sucios del polvo y el humo de la goma Limpiar la óptica y realinear. Soplar y limpiar la lente después de cada tanda de goma
Ni corta ni graba Pata del stand al 16 % El mando del panel es uno para todo el trabajo y lo bajamos por el grabado Panel al % que pide el corte (20-22 %); el grabado se ajusta con velocidad y PPI
Texto como una mancha negra en la vista previa Llaveros (23/09) MeerK40t rellena las contras del texto convertido a curvas Grabar desde PNG (Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros)
Líneas del grabado desplazadas, «vibradas» Llaveros (23/09) Ráster bidireccional Unidireccional y sobrebarrido de 2-3 mm
Buscábamos blanco en el metacrilato negro y sale gris brillante Llaveros y stand En ese negro el láser no da blanco Pintura blanca con el film puesto, o aceptar el gris (el QR se lee igual)
Rebaba y puntos en la cara de atrás Stand QR (02/10) Reflejo y apoyos de la rejilla de la cama Film de abajo puesto; pinchos imantados (reenfocando)
Una hora de máquina para dos piezas Stand QR (02/10) MeerK40t mete todos los rellenos en una operación ráster y barre los huecos entre piezas Un fichero por pieza
La pata baila en la ranura y hay que pegarla Stand QR (02/10) Ranura de 3,15 mm + kerf, más ancha que la plancha En proceso: versión 2 con la ranura al grosor real
El fondo del rodillo mancha entre logos Rodillo (01/10) Poco fondo (1 pasada al 50 %) y tampón muy cargado Menos tinta y sin apretar; la próxima tira, con más fondo
El fieltro no termina de cortar Bandeja del rodillo (01/10) — Tijera. Pendiente probar a 10-15 mm/s · 40 % · 2 pasadas
La lección que vale para todos: la potencia mínima que atraviesa es la que mejor corta. Con los llaveros pasamos en una tarde de 70 % y 2 pasadas a 20 % y una pasada, y la plancha salió antes y con mejor canto. Empieza bajo y sube hasta que atraviese justo; nunca al revés.

Resumen de los trabajos

Trabajo Estado Material Parámetros clave (nuestra K40) Tiempo Fecha
Llaveros numerados (encargo, 17 uds.) ✅ Terminado Metacrilato negro 3 mm Grabado 100 mm/s · 400 ppi · trama 500 · unidireccional, con film + pintura · corte 3 mm/s · 20 % · 1 pasada ~24 min la plancha de 17 23/09/2026
Stand de reseñas con QR (prototipo) 🔧 En proceso Metacrilato negro 3 mm Todo al 22 % · grabado 100 mm/s · 400 ppi · trama 500 · unidireccional · corte 3 mm/s · 1 pasada (en revisión) (1 h con las dos piezas en un fichero) 02/10/2026
Sello de rodillo + bandeja 🔧 En proceso Goma naranja 3 mm · metacrilato 4 mm Tira: ráster 100 mm/s · 1000 ppi · trama 254 · 50 % · 1 pasada · bandeja: 4 mm/s · 20 % · 3 pasadas Tira ~30 min 01/10/2026
Placa de cuero para llavero de metal (encargo) 🔧 En proceso Cuero / ante (en revisión) ~5 min (previsto) 01/10/2026
Placa de jubilación (encargo) 🔧 En proceso Esperando material (en revisión) ~10 min (previsto) 01/10/2026
Pulseras de ante (encargo) ✅ Terminado 📷 Falta material (fotos/datos) Ante (en revisión) — (en revisión)
Cajita de cartón (encargo) 🔧 En proceso 📷 Falta material (fotos/datos) Cartón (en revisión) — (en revisión)
En revisión: lo completamos en cuanto lo tengamos probado.

Créditos y descargas

Todos los trabajos, fotos y números de esta guía son de nuestra K40 (Amonstar HQ3020) en el taller de Totalmente Personalizado, entre septiembre y octubre de 2026, para El Rincón del Manco. El logo de las fotos es el de Totalmente Personalizado, que es de casa. Los encargos de clientes van sin nombres ni marcas: donde una foto llevaba la marca de un cliente, la hemos recortado o no la ponemos. Nada sale de tablas de internet: si un dato no lo hemos medido, lo pone. Si en tu máquina te sale distinto, cuéntanoslo y lo comparamos.
MeerK40t, software libre, es con lo que se maneja la máquina, y el rodillo está diseñado por código con CadQuery, también libre: el mérito de las herramientas es de sus comunidades.

En revisión: lo completamos en cuanto lo tengamos probado.
Sellos de goma con el K40: del diseño al sello de rodillo

Sellos de goma con el K40: del diseño al sello de rodillo

Guía en proceso (octubre 2026). La vamos completando según avanzamos con nuestra K40.

Con tu K40 puedes hacerte sellos de goma de verdad, y con un poco de impresión 3D, hasta un sello de rodillo que estampa una tira tan larga como quieras. Aquí va cómo lo hicimos en nuestra K40: qué goma elegimos (y por qué cambiamos de opinión después de lavarla), cómo se prepara el diseño, con qué parámetros grabamos, el rodillo con su fórmula para el largo de la tira, la bandeja de entintado que cortamos en metacrilato y los fallos que nos fuimos encontrando. Todo medido en nuestra máquina, con fecha.

⚠️ En la máquina de estas fotos el interlock de seguridad (G1-P) está PUENTEADO mientras montamos el sensor de flujo y el microrruptor de la tapa. Eso quiere decir que el láser dispara sin agua y con la tapa abierta. No es lo normal ni lo recomendable: si tu K40 lo tiene puenteado, no la uses así. En el tutorial de seguridad contamos cómo dejarlo bien. (en revisión)
Antes de disparar, lo de siempre: gafas para CO2 de 10,6 µm, chiller en marcha con el agua circulando, tapa cerrada y extracción encendida. Todo eso, y por qué, lo tienes en el tutorial de seguridad de esta serie: Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño. Y lo que no te vamos a explicar aquí otra vez (cómo funciona MeerK40t, qué es eso de que el «%» del software sean PPI y cómo se monta una Prueba de parámetros) está en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
Qué goma entra en la K40 y cuál no. Goma de sello para láser, la que se vende para eso: sí. PVC, Forex, polipiel y cualquier «goma» de la que no sepas la composición: no. Si un retal huele a cloro o a azufre al calentarlo, fuera: no es goma de sello y lo que suelta es tóxico y corrosivo (para ti y para los espejos). Y una más: nada alimentario. Ni el sello ni el rodillo de este tutorial valen para galletas, fondant ni nada que vaya a la boca: la goma no es apta.

Qué goma sirve (naranja frente a gris) y cuál no

Teníamos dos gomas de sello en el taller, y de cada una una sola hoja A4. Así que todas las pruebas se hicieron en una esquina y en pequeñito, para no fundirnos el material antes de saber qué hacía:

  • Goma gris de 2 mm, sin adhesivo.
  • Goma naranja de 3 mm, con adhesivo 3M por detrás.

La primera impresión engaña (01/10/2026)

Pasamos a las dos la misma matriz de Ráster con el panel al 30 % (de 40 a 100 mm/s y de 500 a 1000 ppi en la gris; de 70 a 100 mm/s en la naranja) y a primera vista ganaba la gris de calle:

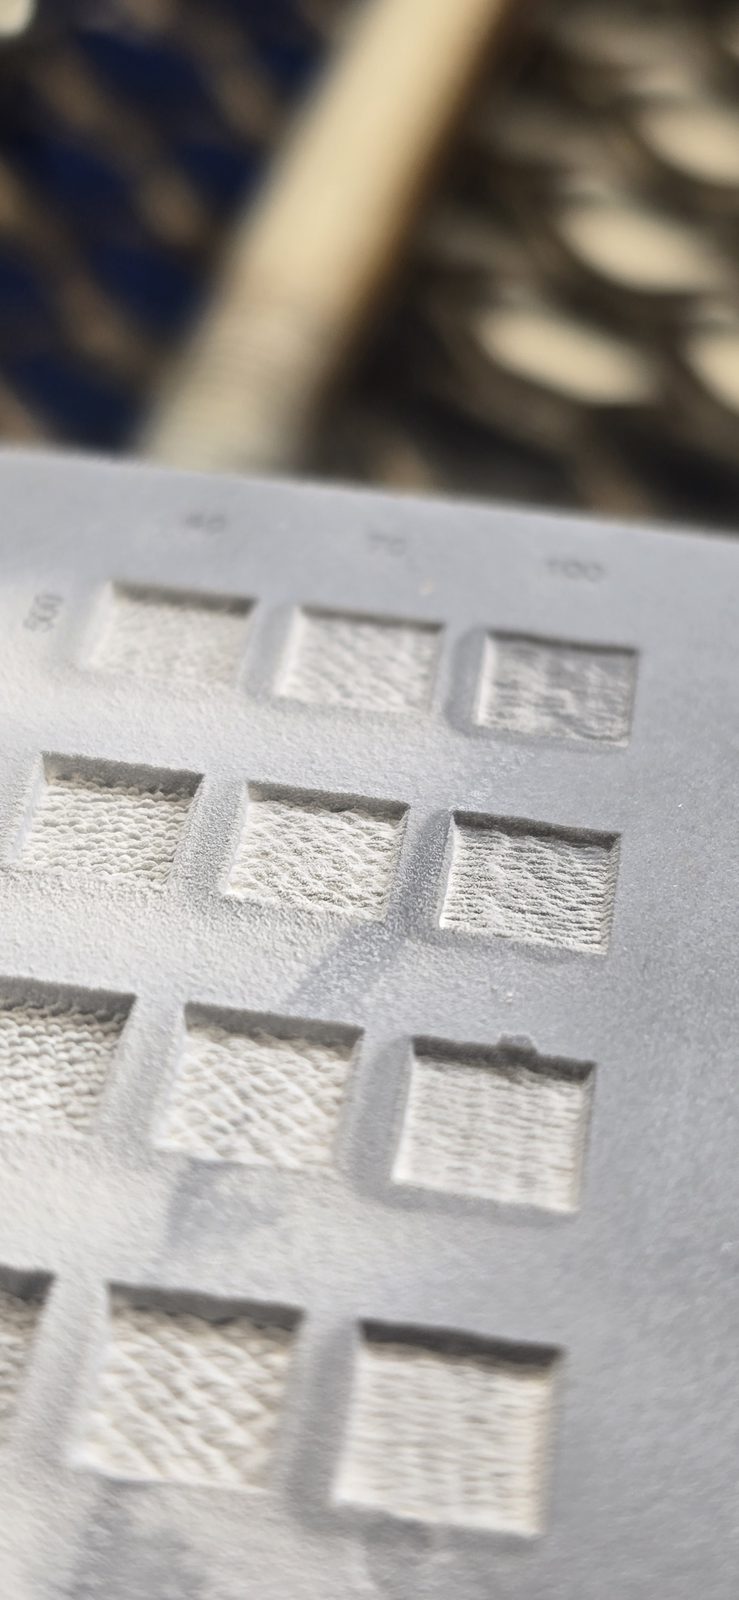
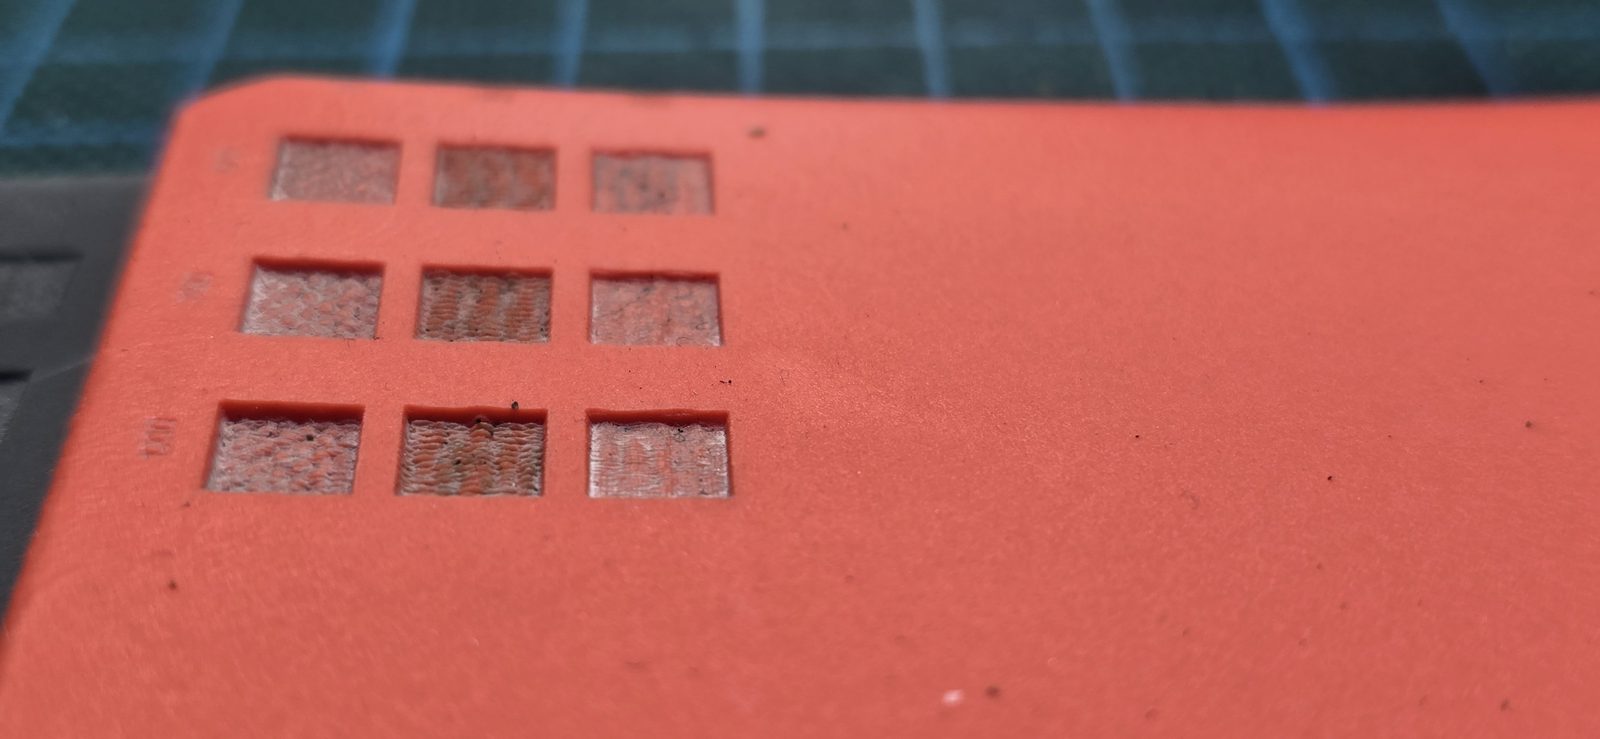
  • Gris: graba limpio en todas las casillas, sin carbonizar ni fundir bordes. Vista en ángulo, paredes rectas y limpias, y el fondo más hondo cuanto más PPI y menos velocidad. A 40 mm/s el fondo sale con textura de malla. Con 1 pasada, poco hondo.
  • Naranja: fondo con una ondulación rugosa, como rizos, y toda la cara cubierta de un polvo blanco. Txus la miró y dijo que la gris iba mejor.
Matriz de grabado ráster en goma gris de 2 mm vista en ángulo: casillas con paredes rectas y polvo blanco
La gris, en ángulo: paredes rectas y sin bordes fundidos. El polvo blanco es normal.
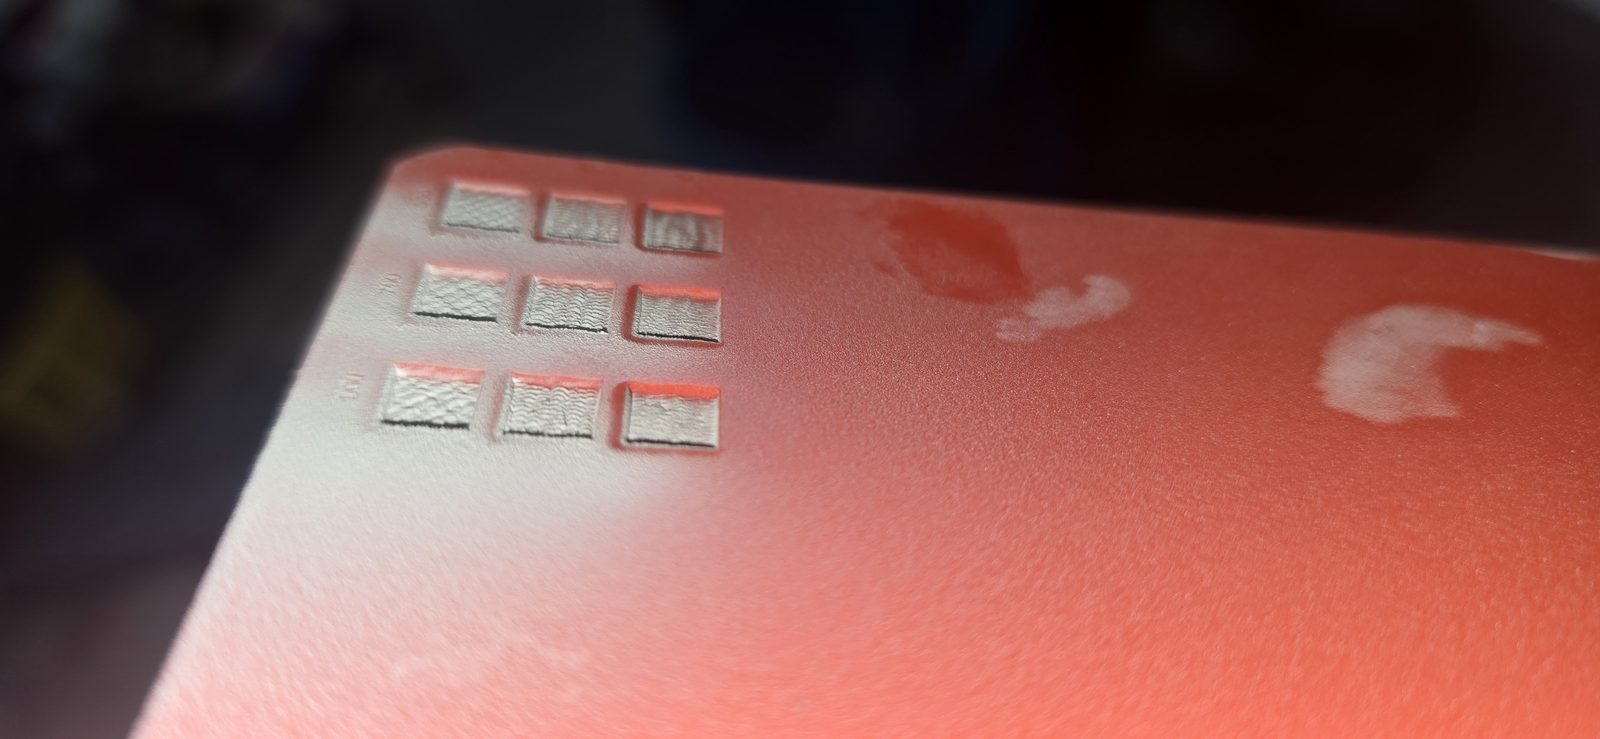
Goma naranja de 3 mm con la matriz de grabado recién hecha, cubierta de polvo blanco
La naranja recién salida, sin lavar: el polvo blanco lo tapa todo y engaña.

Lavadas, la cosa cambia

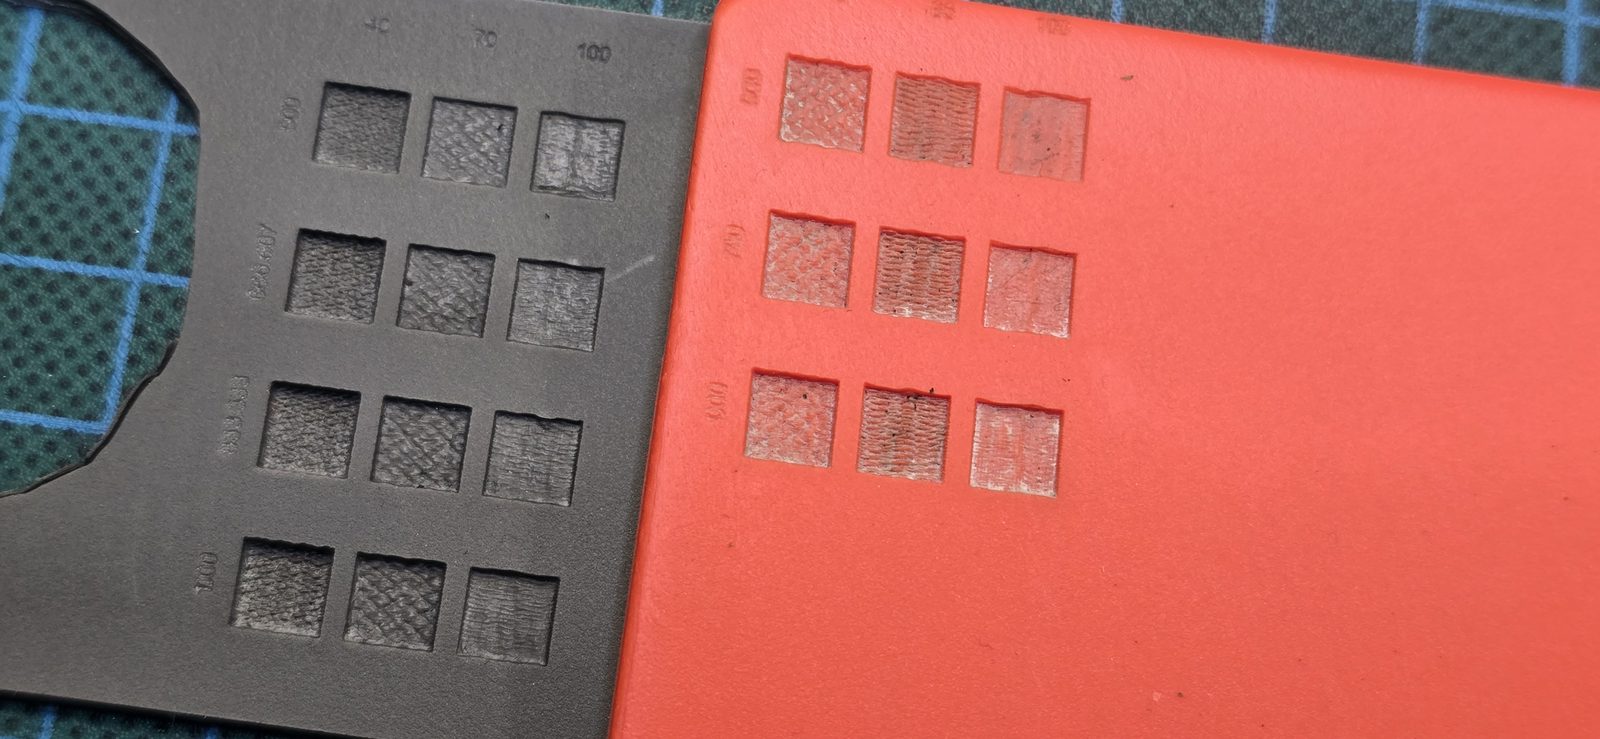
Las lavamos las dos con agua y un trapo y el polvo blanco se fue entero. Limpias, las dos tienen las paredes limpias y rectas. En la naranja el fondo a 70 mm/s sale «a borbotones», a 85 mm/s con un rizo regular y a 100 mm/s, el más liso. La gris da un fondo más uniforme en todo el rango. Y el fondo, al final, no imprime: las dos valían.

Goma gris y goma naranja lado a lado, ya lavadas, con sus matrices de grabado
Gris (izquierda) y naranja (derecha), ya lavadas con agua y trapo.
Detalle de la matriz en goma naranja: el fondo cambia de rugoso a liso al subir la velocidad
La naranja de cerca: el fondo se va alisando al subir la velocidad.
Regla que nos quedó: lava SIEMPRE la goma con agua y trapo (un cepillo ayuda) antes de valorar una prueba o de entintar. Si no, estás mirando el polvo, no el grabado.

Y estampadas, gana la naranja

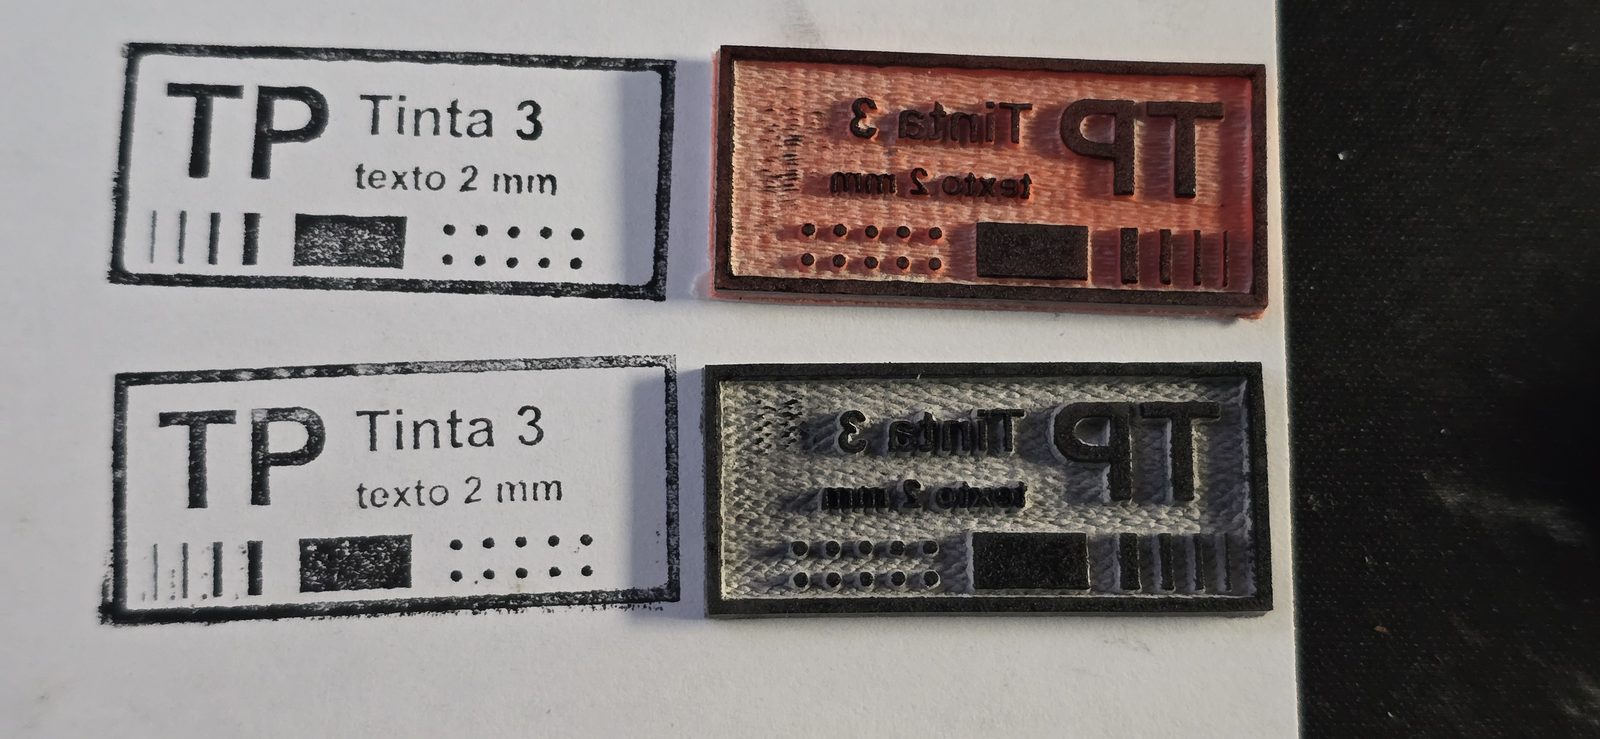
La prueba que de verdad cuenta es estampar. Grabamos la misma plaquita de prueba en las dos y las sellamos una al lado de la otra. La naranja sella mejor: marco limpio, la línea de 0,3 mm sale entera (en la gris se cortaba), el macizo sale más tapado y no deja manchas de fondo. Txus lo explica porque la naranja es más dura y se aplasta menos al sellar, así que estampa más limpio.

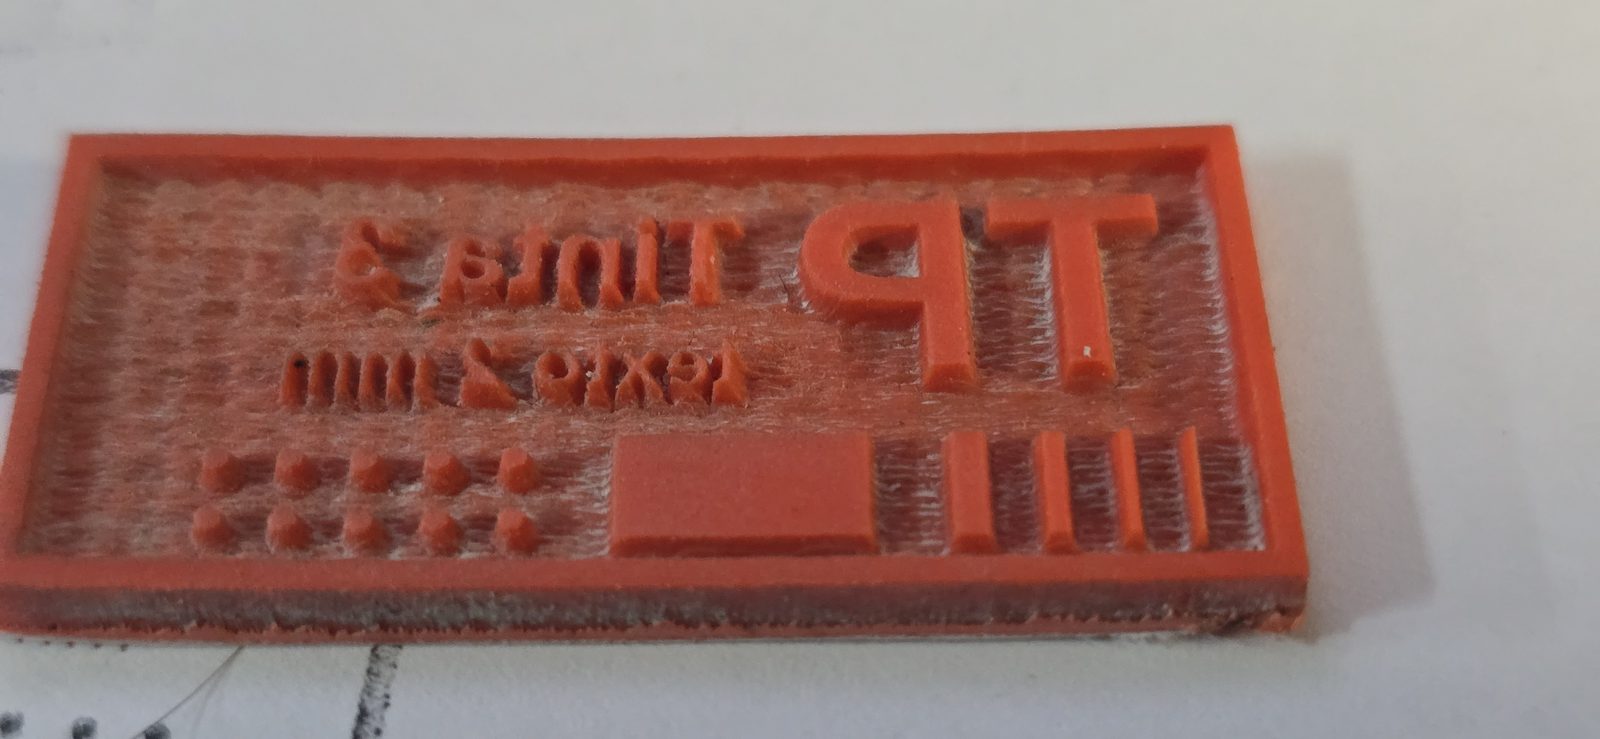
Sello de prueba en goma naranja con TP, texto de 3 y 2 mm, líneas finas, macizo y puntos, en espejo
La plaquita de prueba en naranja: va en espejo, como tiene que ir.
Estampados en papel de la plaquita de prueba en goma naranja y en goma gris, junto a los dos sellos
Arriba la naranja, abajo la gris, cada una con su estampado al lado.
Conclusión en nuestro taller: la naranja de 3 mm es la goma de referencia, para sellos y para el rodillo (además, el adhesivo que trae viene de perlas para pegarla). La gris de 2 mm, para lo que no necesite adhesivo.

Preparar el diseño: espejo, negro = quema, bordes

Un sello es un grabado al revés de lo que tienes en la cabeza: lo que imprime es lo que no quemas. Así preparamos nosotros los ficheros, y así salen bien:

1. En espejo. El sello estampa al derecho, así que la goma tiene que ir en espejo. Nuestros ficheros de sello y de rodillo ya salen volteados de origen, para no tener que acordarse en la máquina.
2. Negro = lo que se quema. En el fichero, el negro es el fondo que el láser va a hundir. Todo lo que no es negro (el logo, el texto) se queda en relieve y es lo que coge la tinta. O sea: dibujas un rectángulo negro y el diseño son «agujeros» en él.
3. Rojo = corte. El contorno de la pieza va en una línea roja aparte, que es la operación de corte (y va la última en el Árbol, como siempre).
4. Un borde sin quemar alrededor. En nuestras plaquitas de prueba dejamos un margen de goma sin quemar de 1,2-1,5 mm por todo el contorno (borde de apoyo), y en la tira del rodillo un marco de 1,2 mm en relieve, que protege los cantos al entintar.
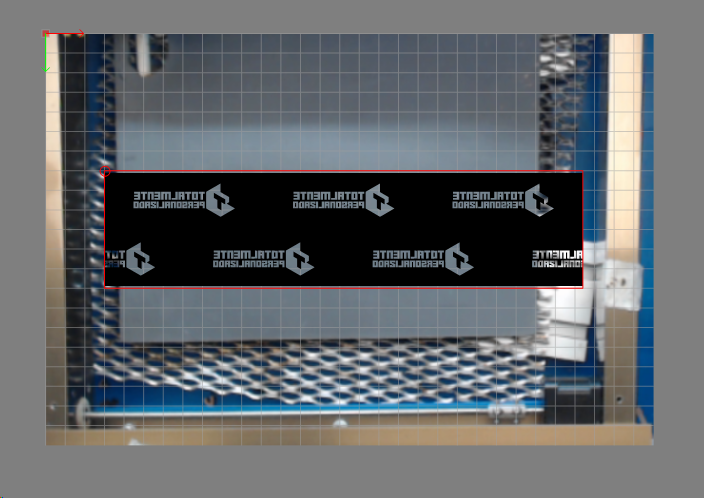
Lienzo de MeerK40t con la tira del rodillo: fondo negro a quemar, logos en espejo en gris y contorno rojo de corte, sobre la imagen de la cámara de la cama
La tira del rodillo en MeerK40t, sobre la imagen de la cámara de la cama: negro = se quema, los logos (en espejo) quedan en relieve y el rojo es el corte.

Lo fino: cuánto detalle aguanta

Para saberlo hicimos una plaquita de prueba de 40 × 18 mm con de todo: las letras TP, texto de 3 mm y de 2 mm, líneas de 0,3, 0,5, 0,8 y 1,2 mm de ancho, un macizo y una fila de puntos de Ø1 mm. Esto es lo que salió estampado en papel (01/10/2026):

Detalle Goma gris 2 mm Goma naranja 3 mm
TP y texto de 2 mm Nítidos — (no apuntado aparte)
Puntos de Ø1 mm Salen todos — (no apuntado aparte)
Líneas ≥ 0,5 mm Bien Bien (sale hasta la de 0,3)
Línea de 0,3 mm Floja / cortada Sale entera
Macizo Moteado Más tapado
Fondo Alguna mancha suelta Sin manchas
  • Grosor mínimo de línea: en la gris, 0,5 mm. En la naranja nos ha salido hasta 0,3 mm, pero si vas a trabajar con las dos, diseña a 0,5 y no sufras.
  • Macizos grandes, mejor no. Un macizo sale moteado con tampón, y es normal. Si tu diseño lleva una mancha grande, mejor evitarla o tramarla.
  • Logos pequeños: con nuestro logo a una tinta, por debajo de unos 8 mm la T se queda apretada. Cada logo tiene su tamaño mínimo: pruébalo en pequeño antes de hacer el sello bueno.
Trazado o PNG. Nuestros ficheros de goma van en vector, con el fondo negro trazado y las letras como huecos, y la plaquita de prueba salió bien con letras con contras (la «a», la «o»). Pero ya nos pasó con unos llaveros que MeerK40t rellenó las contras de un texto convertido a curvas: mira la vista previa antes de quemar, y si las letras salen empastadas, pasa el grabado a PNG. Lo contamos con detalle en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
En revisión: lo completamos en cuanto lo tengamos probado.

Grabar la goma: parámetros de partida y prueba

Lo de siempre en nuestra K40 con M2 Nano: el software va en PPI, la corriente la pone el mando del panel y el mando es uno para todo el trabajo (grabado y surco de corte salen con el mismo %). Si esto te suena a chino, está en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros. Con la goma, en concreto:

  • Operación Ráster para el fondo. La naranja la grabamos en bidireccional.
  • Panel al 30 % para los sellos pequeños. Las plantillas de Prueba de parámetros de goma que guardamos arrancaban en ~35 %; el 30 % es lo que hemos usado de verdad.
  • Goma naranja de 3 mm: 100 mm/s · 1000 ppi · 2 pasadas. Es la combinación con el fondo más liso y la que mejor sella.
  • Goma gris de 2 mm: 70 mm/s · 1000 ppi · 2 pasadas (liso y hondo). Si aparecen manchas sueltas en el fondo al estampar, 3 pasadas.
  • Lo que buscábamos en la plantilla era ~1 mm de fondo sin carbonizar.
En revisión: lo completamos en cuanto lo tengamos probado.

El corte: a propósito, sin atravesar

Esto lo descubrimos sin querer. Cortando la gris a 10 mm/s · 1000 ppi · 30 % · 3 pasadas la goma no se atravesó: quedó un surco. Y resulta que así está mejor. El láser deja un surco de guía y se remata con bisturí, limpio. Así no se quema el adhesivo ni el canto, y no te cargas la goma de alrededor (que con una sola hoja, cuenta). Para guía, a Txus le sobra con 1 pasada. En la naranja usamos un surco a 10 mm/s y 2 pasadas.

Nuestro método estándar para sellos: grabar el fondo + surco de corte con el láser + rematar con bisturí + lavar con agua y trapo.

Montaje en el mango

La naranja trae adhesivo 3M por detrás: se despega el papel y se pega. La gris no lleva, y la pegamos con cinta de doble cara de montaje, de la de sellos y flexografía.

En revisión: lo completamos en cuanto lo tengamos probado.

Tinta y tampón

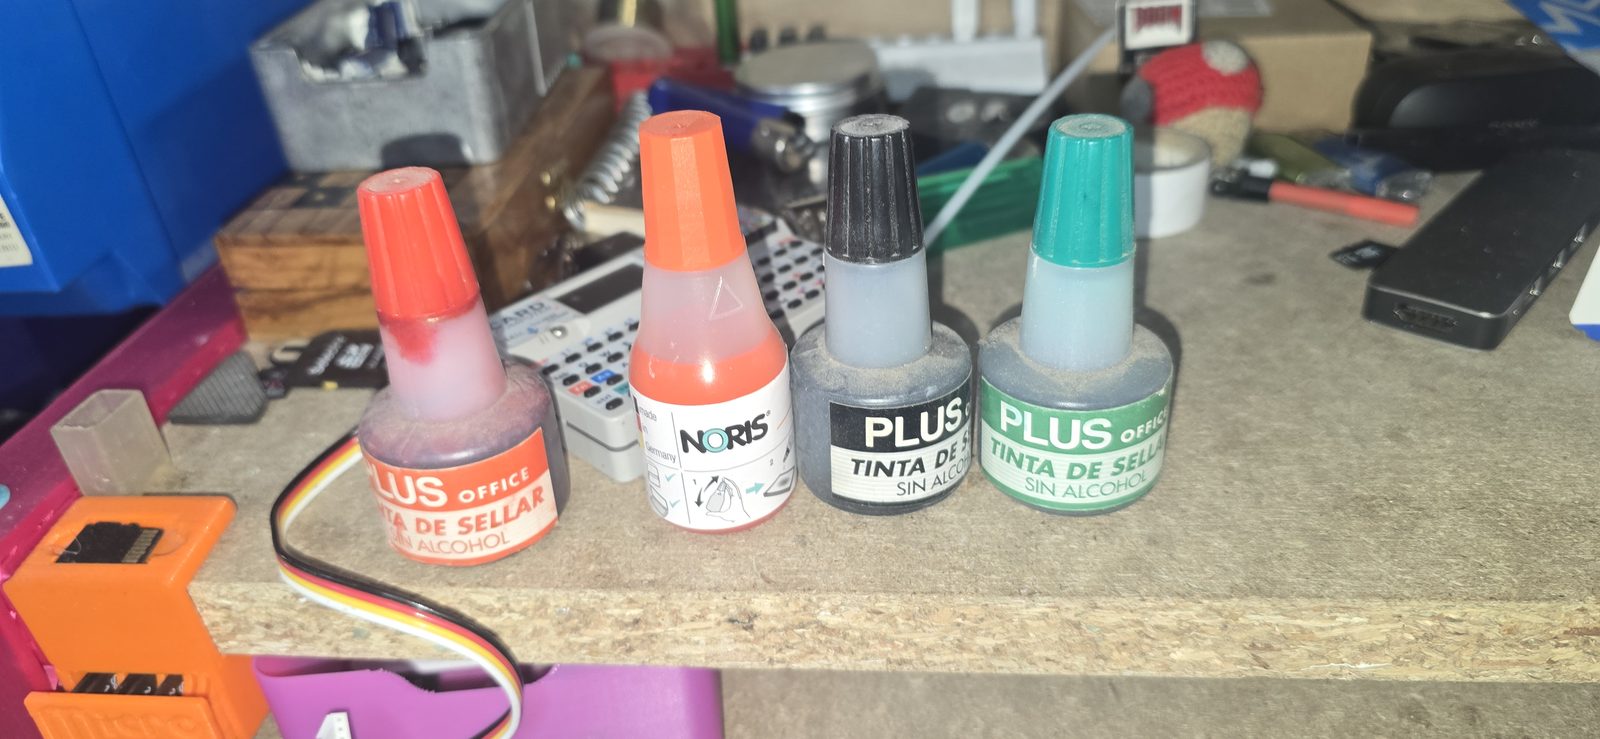
Lo que teníamos en el taller el 01/10/2026: tinta de sellar sin alcohol de Plus Office (roja, negra y verde) y una roja de Noris, y almohadillas de cartucho tipo Colop para re-entintar.

Cuatro botes de tinta de sellar: Plus Office roja, Noris roja, Plus negra y Plus verde
Las tintas de las pruebas: Plus Office sin alcohol y Noris.
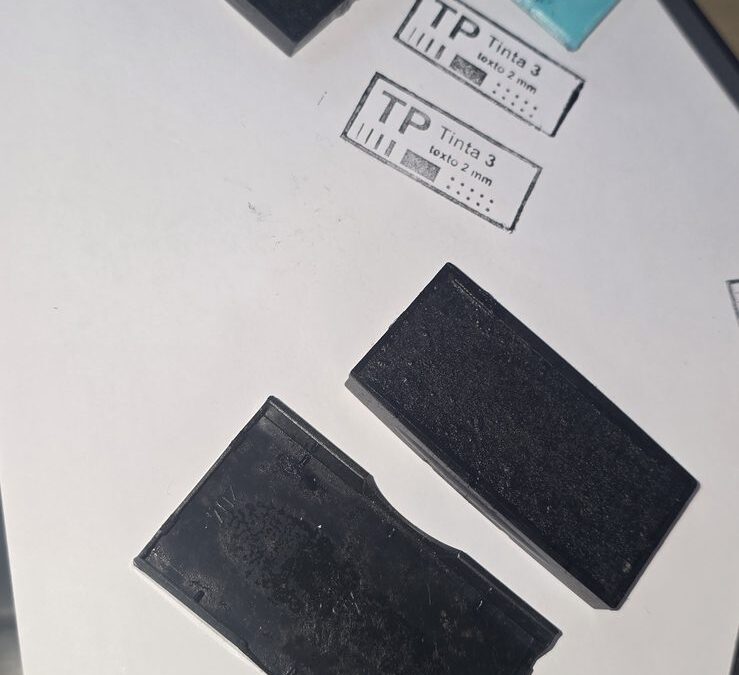
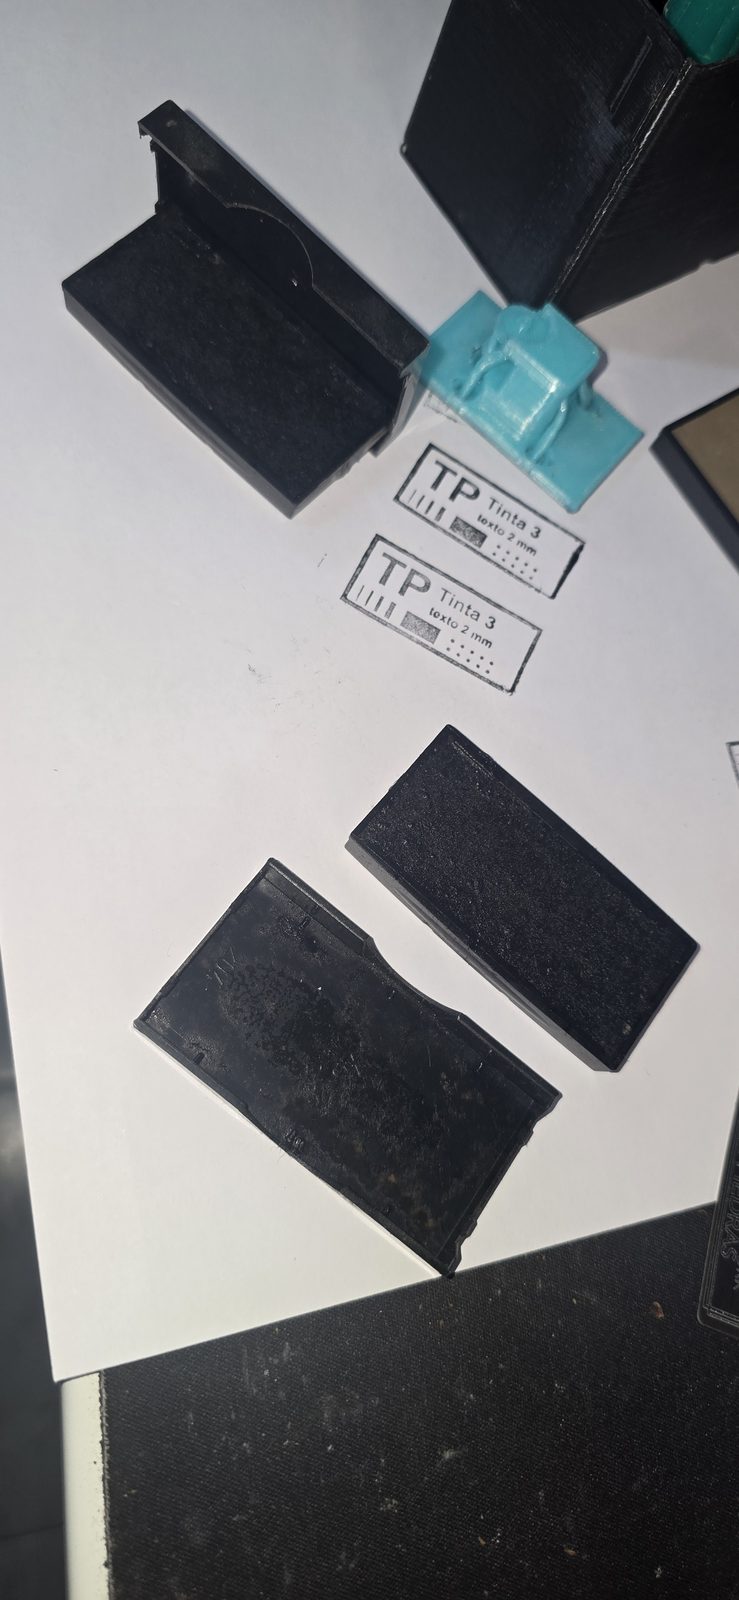
Almohadillas de cartucho negras para re-entintar junto a dos estampados de la plaquita de prueba
Almohadillas de cartucho para re-entintar y los primeros estampados de la plaquita de prueba.
En revisión: lo completamos en cuanto lo tengamos probado.

El sello de rodillo: tira de goma, núcleo impreso y horquilla

La idea de Txus: un sello de «gran formato» con goma láser, pero sin un soporte rígido enorme. La goma va en una tira pegada a un cilindro y el dibujo se repite al rodar, así que estampas todo el largo que quieras. Antes lo había intentado con el dibujo impreso en 3D en TPU y «no quedaba guay». Aquí el 3D solo pone el núcleo y la horquilla; lo que estampa es goma grabada con la K40.

Las medidas del nuestro

Pieza Medida Notas
Tira de goma Ancho 60 mm · largo según la fórmula de abajo El ancho de la tira es el ancho del estampado
Núcleo impreso Ø75 × 62 mm 1 mm más por cada lado que la tira. Alojamientos a presión para 2 rodamientos 608 (Ø22,2 en PETG; si entran sueltos, 22,1) y un escalón interior de Ø15
Casquillo impreso Ø11,6 / 8,3 × 48,1 mm Va entre los aros interiores de los dos rodamientos. Es 0,1 mm más largo que el hueco a propósito
Horquilla + mango Una sola pieza, grosor 16 mm, hueco entre brazos 65 mm, mango 28 × 110 mm Se imprime tumbada. Cada brazo lleva un saliente de Ø11 que toca solo el aro interior del rodamiento
Herrajes Tornillo M8 × 110 medio roscado + 2 rodamientos 608 (8 × 22 × 7) + 2 arandelas M8 + 1 tuerca autoblocante M8 —
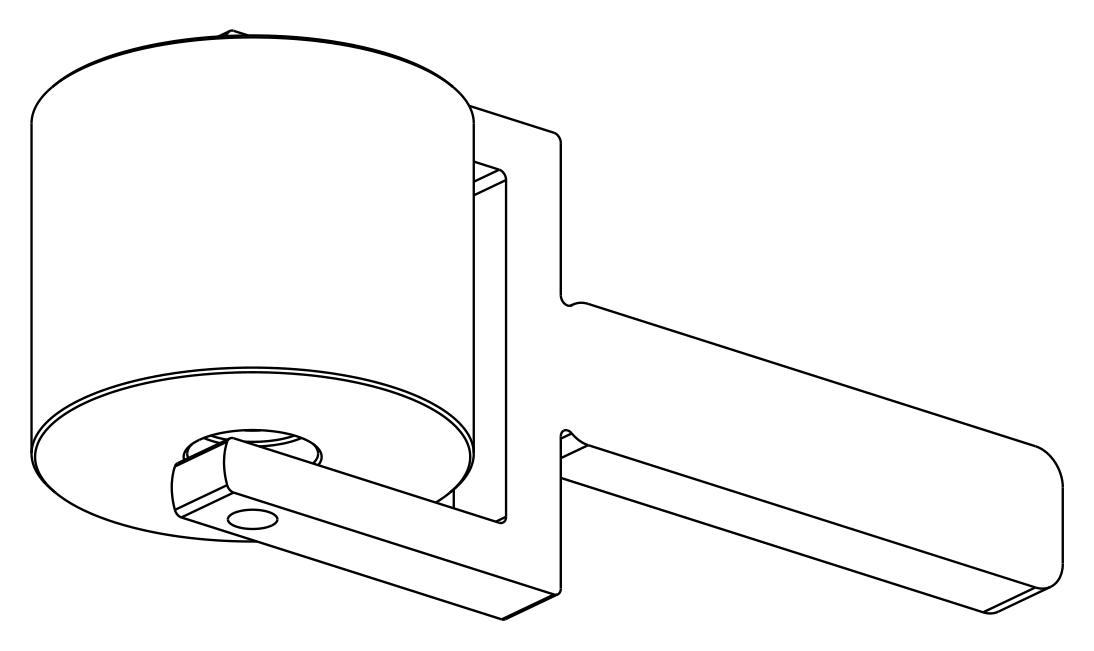
Dibujo en perspectiva del sello de rodillo: cilindro con la horquilla y el mango
El conjunto: núcleo, horquilla y mango (render de la primera versión).

Por qué el apriete va por los aros interiores

La primera versión no nos convencía para durar («que vaya fino y no se joda a la tercera pasada»), y en la segunda cambiamos el camino del apriete. Ahora la fuerza de la tuerca pasa solo por los aros interiores: tuerca → arandela → brazo → saliente de Ø11 → aro interior del 608 → casquillo → aro interior del otro 608 → saliente → brazo → cabeza del tornillo. El núcleo solo toca los aros exteriores (por eso el escalón de Ø15, que es más grande que el aro interior y más pequeño que el exterior). Resultado: aprietas la tuerca a tope y el rodillo sigue girando libre, sin precargar los rodamientos.

Montaje. (1) Rodamientos a presión en el núcleo, uno por cada lado. (2) El casquillo, dentro, entre los dos. (3) El núcleo entre los brazos de la horquilla. (4) Tornillo, arandelas y autoblocante, a tope. (5) Comprueba que gira libre.

Los gcode con los que imprimimos la segunda versión: núcleo en PETG (unas 2 h 10 min), casquillo en PETG o en ASA, y horquilla con mango en ASA (algo más de una hora).

La fórmula del largo de la tira

Si cortas la tira con el perímetro del núcleo, te queda corta, porque la goma tiene grosor. La cuenta buena se hace por la fibra media de la goma, y le quitas un poco de junta:

largo de la tira = π · (Ø del núcleo + grosor de la goma) − junta
Goma Cuenta Largo de la tira
Naranja 3 mm (adhesivo) π · (75 + 3) − 1 244,0 mm × 60 mm
Gris 2 mm (cinta de doble cara) π · (75 + 2) − 1 240,9 mm × 60 mm

La junta que usamos es de 1 mm. Mide el grosor real de tu goma con un calibre antes de sacar la tira: si no es el nominal, la cuenta cambia.

Que no se note la costura

En nuestra tira van 3 logos por vuelta en 2 filas al tresbolillo, de 17 mm de alto. El truco para que no se note dónde se cierra la tira: el dibujo se genera sobre un lienzo de tres vueltas seguidas y se recorta la del medio. Lo que cruza la junta por un lado sigue por el otro, y al rodar no hay costura.

Simulación de cómo queda estampada la tira del rodillo: logos repetidos en dos filas al tresbolillo entre dos líneas de marco
Simulación de una vuelta estampada (al derecho): dos filas al tresbolillo y el marco arriba y abajo.

Grabar la tira

La tira la grabamos en goma naranja el 01/10/2026: Ráster bidireccional · 100 mm/s · 1000 ppi · trama 254 ppp · panel al 50 % (11 mA medidos) · 1 pasada. Tardó unos 30 minutos. En el lienzo de MeerK40t teníamos de fondo la imagen de la cámara de la cama, que ya viste más arriba.

Tira de goma naranja grabándose dentro de la K40, vista a través de la ventana naranja de la tapa
Grabando, visto a través de la ventana de la tapa.
Vista de la cámara de la cama con la tira del rodillo recién grabada sobre la hoja de goma
Lo que ve la cámara de la cama al terminar.
Tira de goma naranja recién grabada, todavía en la hoja, con los logos en espejo y el fondo cubierto de polvo blanco
La tira recién grabada, todavía en la hoja y sin lavar.
Detalle de los logos en relieve de la tira del rodillo, en espejo
De cerca: los logos en espejo y el fondo hundido.

La naranja se pega al núcleo con su propio adhesivo. Si usas la gris, cinta de doble cara de montaje.

El primer estampado

Montado y estampando el mismo 01/10. A Txus la tira le pareció que tenía «pinta de putísima madre»: logos nítidos y la repetición casa. Pero el fondo mancha entre logos. Dos culpables: una pasada al 50 % se queda algo corta de profundidad, y el tampón estaba demasiado cargado.

Sello de rodillo montado junto a la bandeja de entintado de metacrilato con fieltro y una tira de papel con los logos estampados en naranja
El primer estampado: los logos salen y la repetición casa, pero entre logos el fondo mancha. A la izquierda, la bandeja de metacrilato con el fieltro.
  • Mientras tanto: menos tinta en el fieltro y rodar sin apretar. Lo que manche del fondo se puede rebajar con bisturí.
  • Para la próxima tira: más fondo. O 2 pasadas al 50 %, o 1 pasada al 60 % (~14 mA), manteniendo 100 mm/s.
En revisión: lo completamos en cuanto lo tengamos probado.

Bandeja de entintado (instrucciones estilo IKEA)

El rodillo necesita un sitio donde coger tinta. Diseñamos dos versiones de bandeja con tapa (para que no se seque la tinta):

  • Impresa en 3D: bandeja de 154,8 × 76,8 × 10 mm (interior 150 × 72 × 8) y una tapa que encaja por fuera, de 160,6 × 104,6 × 9 mm, que se imprime boca abajo. Dentro, un trapo de microfibra doblado con tinta de sellar.
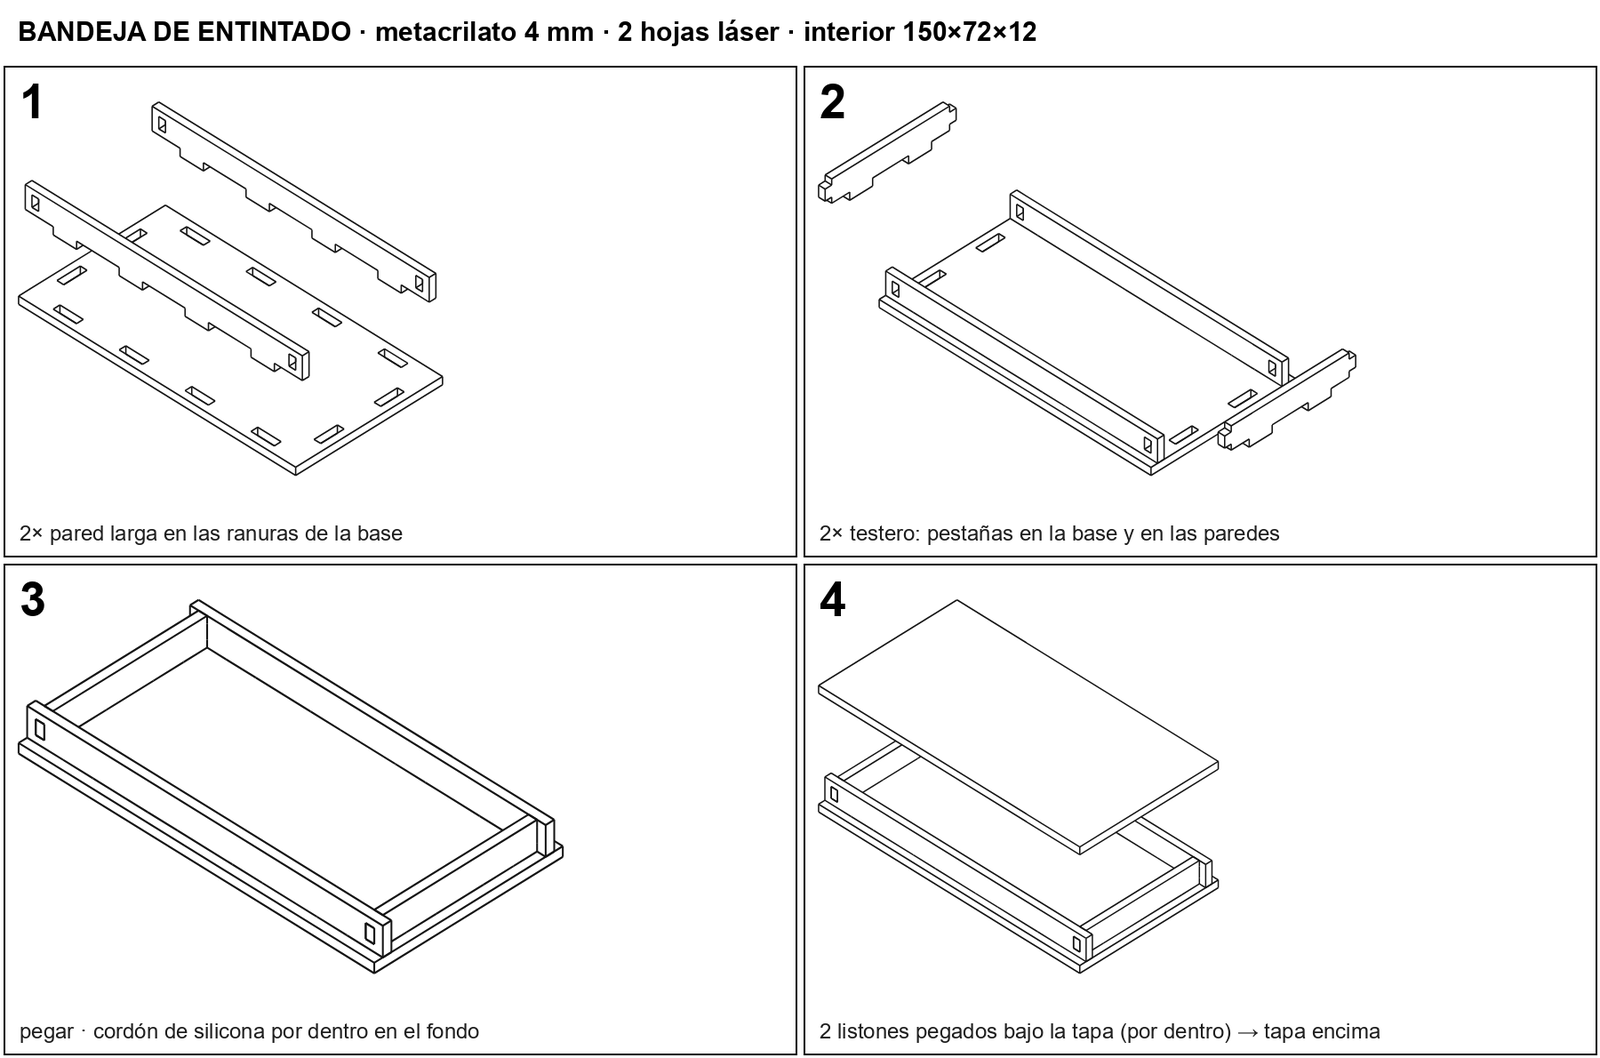
  • Cortada con la K40 en metacrilato, con pestañas y ranuras. Es la que montamos y la de las fotos.

¿Por qué 150 mm de largo si una vuelta del rodillo mide más? Porque no hace falta entintar una vuelta entera de una pasada: se rueda ida y vuelta. El ancho interior (72 mm) es el del núcleo, 62, más 5 mm por lado.

La de metacrilato

  • Interior 150 × 72 × 12 mm. Piezas: base, 2 paredes largas, 2 testeros, tapa y 2 listones.
  • La base lleva 4 mm de margen alrededor, para que las ranuras queden cerradas, que es más fuerte.
  • Pestañas de 14 mm. Las ranuras se hacen del grosor del metacrilato menos el kerf (0,10 mm por defecto), para que ajusten. Mide el grosor real de tu plancha: nuestros ficheros se generan para el grosor que se les diga.
  • Para metacrilato de 4 mm salen dos hojas: una de 250 × 128 mm (base y paredes) y otra de 166 × 112 mm (tapa y listones).
  • Corte (01/10/2026): metacrilato de 4 mm a 4 mm/s · 1000 · panel 20 % (4 mA medidos) · 3 pasadas. Corta muy fino; probablemente con 2 pasadas sobra.
Instrucciones de montaje en cuatro pasos de la bandeja de entintado de metacrilato: paredes largas en las ranuras de la base, testeros, pegar con silicona, listones bajo la tapa
Montaje en cuatro pasos, a lo IKEA.
1. Las 2 paredes largas, en las ranuras de la base.
2. Los 2 testeros: sus pestañas entran en la base y en las ranuras de las paredes largas.
3. Pegar, y un cordón de silicona por dentro en las juntas del fondo para que no se escape la tinta. Nosotros la pegamos con Acrifix 1S.
4. Los 2 listones se pegan por debajo de la tapa, por dentro de las paredes largas: así la tapa se centra sola. Tapa encima.

El fieltro

Dentro pusimos fieltro de un tapete de cartas viejo, compacto. Cortarlo con el láser no salió: a 30 mm/s · 40 % · 4 pasadas no termina de cortar, y lo rematamos con tijera.

En revisión: lo completamos en cuanto lo tengamos probado.

Fallos típicos

Síntoma Por qué Qué hicimos
Al estampar, el sello sale al revés La goma no iba en espejo Voltear el diseño antes de grabar. Nuestros ficheros ya salen en espejo de origen
Una prueba parece mala y no lo es El polvo blanco de la goma tapa el fondo Lavar siempre con agua y trapo (y cepillo) antes de valorar
Fondo rugoso, «a borbotones» (naranja) Velocidad baja para esa goma Subir a 100 mm/s: el fondo más liso
Fondo con textura de malla (gris) A 40 mm/s Ir a 70 mm/s
Las líneas finas se cortan 0,3 mm es demasiado fino para la gris Mínimo de diseño 0,5 mm, o goma naranja
Un macizo sale moteado Normal con tampón Evitar macizos grandes o tramarlos
Manchas sueltas en el fondo (sello plano) Fondo poco hondo Una pasada más (3 en la gris)
El fondo del rodillo mancha entre logos Tira poco honda (1 pasada al 50 %) y tampón muy cargado Menos tinta y rodar sin apretar; bisturí; próxima tira con más fondo
Canto quemado o adhesivo derretido Intentar atravesar la goma con el láser Surco de guía con el láser y rematar con bisturí
Letras empastadas en la vista previa MeerK40t rellena las contras de un texto convertido a curvas Revisar la vista previa y, si pasa, grabar desde PNG (Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros)
Después de una tanda de goma, la máquina deja de cortar lo que cortaba El polvo y el humo de la goma ensucian la lente y los espejos Limpiar lente y espejos. Desde entonces, soplar y limpiar la lente después de cada tanda de goma
El último nos pilló por sorpresa. El 02/10, el metacrilato negro de 3 mm que el 23/09 cortábamos de una pasada se quedaba en «casi». Antes de seguir subiendo pasadas, limpiamos la lente y los espejos y rehicimos la alineación, y volvió a cortar finísimo. La sospecha: la suciedad de las tandas de goma del día anterior. La goma ensucia mucho más de lo que parece. (La limpieza de la óptica y la alineación van en sus tutoriales de esta serie.)

Parámetros de partida en nuestra K40

Solo lo que hemos hecho de verdad, con su fecha, en nuestra K40 (M2 Nano, espejos fijados). Son puntos de partida, no recetas: cada goma, cada tubo y cada alineación son distintos, así que pasa una Prueba de parámetros con tu material alrededor de estos números. Recuerda: el panel es uno para todo el trabajo, así que el surco de corte va con el mismo % que el grabado.

Material Qué Operación Velocidad PPI / trama Panel (mA) Pasadas Resultado (fecha)
Goma naranja 3 mm (adhesivo) Fondo de sello Ráster bidireccional 100 mm/s 1000 ppi 30 % 2 ⭐ La que mejor sella; línea de 0,3 mm entera (01/10/2026)
Goma naranja 3 mm Surco de corte Cortar 10 mm/s — 30 % (mismo trabajo) 2 Surco de guía; se remata con bisturí (01/10/2026)
Goma gris 2 mm Fondo de sello Ráster 70 mm/s 1000 ppi 30 % 2 Funciona; la línea de 0,3 mm se corta, mínimo 0,5 mm (01/10/2026)
Goma gris 2 mm Surco de corte Cortar 10 mm/s 1000 ppi 30 % 3 (con 1 sobra) No atraviesa, a propósito; bisturí (01/10/2026)
Goma naranja 3 mm Tira del rodillo (244 × 60 mm) Ráster bidireccional 100 mm/s 1000 ppi · trama 254 50 % (11) 1 Logos nítidos, ~30 min; le falta un poco de fondo (01/10/2026)
Metacrilato 4 mm Bandeja de entintado Cortar 4 mm/s 1000 20 % (4) 3 Corta muy fino; probablemente sobra con 2 (01/10/2026)
Fieltro de tapete Relleno de la bandeja Cortar 30 mm/s — 40 % 4 ❌ No termina de cortar; tijera (01/10/2026)
En revisión: lo completamos en cuanto lo tengamos probado.

Créditos y descargas

Todas las pruebas, fotos y números de esta guía son de nuestra K40 (Amonstar HQ3020) en el taller de Totalmente Personalizado, entre septiembre y octubre de 2026, para El Rincón del Manco. El logo de las fotos es el de Totalmente Personalizado, que es de casa. Nada sale de tablas de internet: si un dato no lo hemos medido, lo pone. Si en tu máquina te sale distinto, cuéntanoslo y lo comparamos.
El rodillo y la bandeja están diseñados por código con CadQuery, software libre: el mérito de la herramienta es de su comunidad. MeerK40t, también libre, es con lo que se maneja la máquina.

En revisión: lo completamos en cuanto lo tengamos probado.
Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros

Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros

Guía en proceso (octubre 2026). La vamos completando según avanzamos con nuestra K40.

Tu K40 con placa M2 Nano no se maneja con LightBurn: se maneja con MeerK40t. Aquí va cómo lo tenemos configurado, qué operación usar para cada cosa y cómo calibrar cualquier material con su herramienta de Prueba de parámetros. Y, sobre todo, los fallos en los que caímos: «Grabar» frente a «Ráster», el grabado que sale empastado desde el SVG, la escala de grises, el mando del panel que es uno para todo, y una vibración que nos estaba robando cuatro quintas partes de la potencia. Todo medido en nuestra K40, con fecha, sin tablas de internet.

⚠️ En la máquina de estas fotos el interlock de seguridad (G1-P) está PUENTEADO mientras montamos el sensor de flujo y el microrruptor de la tapa. Eso quiere decir que el láser dispara sin agua y con la tapa abierta. No es lo normal ni lo recomendable: si tu K40 lo tiene puenteado, no la uses así. En el tutorial de seguridad contamos cómo dejarlo bien. (en revisión)
Antes de disparar, lo de siempre: gafas para CO2 de 10,6 µm (las de láser de diodo no valen, son para otra longitud de onda), chiller en marcha con el agua vista circulando por el retorno, tapa cerrada y extracción encendida. Y hay materiales que no entran en la K40: PVC, Forex, policarbonato y polipiel, y tampoco se corta placa de circuito (FR4 y FR2): sueltan humos tóxicos y corrosivos. Lo contamos con calma en el tutorial 1 de esta serie, el de seguridad.
Placa blanca con núcleo negro de PVC espumado, material que no se puede usar en el láser
Placa blanca con el núcleo negro: es PVC espumado. A la K40 no entra.

Instalar MeerK40t y que reconozca la placa (CH341 y Zadig)

Lo primero es saber qué placa lleva tu K40, porque eso decide qué programa puedes usar. La nuestra lleva una M2 Nano de Lihuiyu (en la placa pone 6C6879-LASER-M2, firmware de 2019.01.12). Con esa placa hay dos programas que hablan con ella: MeerK40t y K40 Whisperer. Nosotros usamos MeerK40t, y las capturas de este tutorial son de la versión 0.9.8100.

LightBurn no habla con la M2 Nano. Lo instalamos de primeras por error y no sirve para esta placa. Solo te valdrá si un día cambias la controladora (nosotros lo tenemos en el plan, y lo contaremos en el tutorial del upgrade).

El driver: CH341 y Zadig

La M2 Nano se conecta por USB a través de un chip CH341. En nuestro Windows 11, recién enchufada, el administrador de dispositivos la enseñaba como dispositivo desconocido con el código 28, que quiere decir que Windows no tiene driver para ella. Para ponerle uno usamos Zadig (la versión 2.9).

En revisión: lo completamos en cuanto lo tengamos probado.

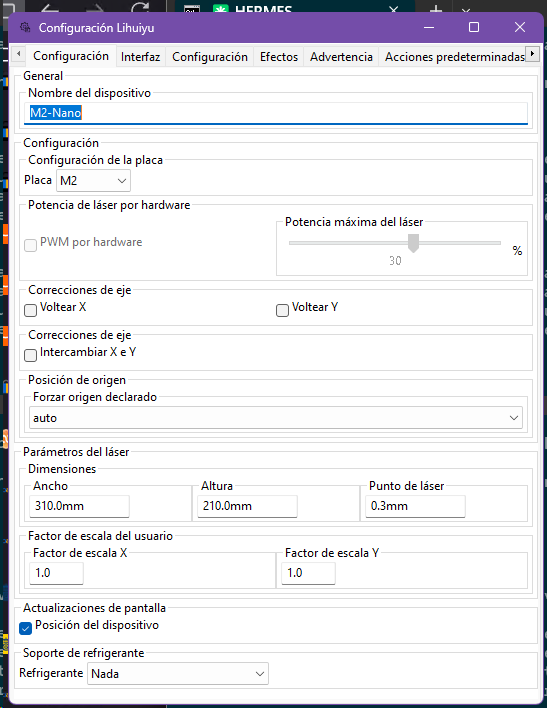
La configuración del dispositivo

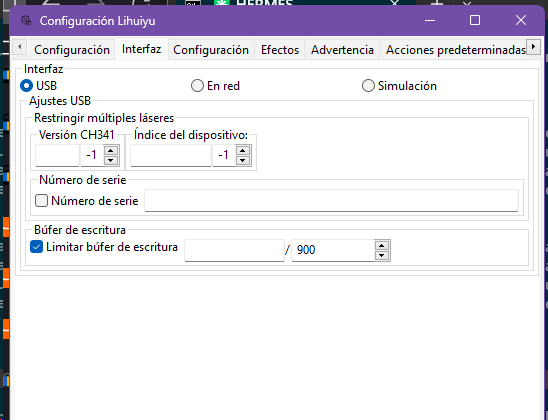
Una vez que MeerK40t ve la placa, en la configuración de Lihuiyu hay dos pestañas que importan. Te dejamos cómo la tenemos nosotros:

Dónde Ajuste Nuestra K40
Configuración Nombre del dispositivo / Placa M2-Nano / M2
Configuración Ancho × Altura 310 × 210 mm: la cama útil real, comprobada el 24/09/2026 pasando el marco con una plantilla de ese tamaño. Entra justito, pero entra. Los 300 × 200 que se leen por ahí se nos quedaban cortos.
Configuración Punto de láser Lo tenemos en 0.3mm (es lo que se ve en la captura). Ojo: en las pruebas de grabado hemos visto que el punto real ronda los 0,2 mm.
Interfaz Tipo USB
Interfaz Versión CH341 / Índice del dispositivo -1 / -1: es el apartado de «Restringir múltiples láseres», y con una sola máquina no hay nada que restringir
Ventana Configuración Lihuiyu de MeerK40t: dispositivo M2-Nano, placa M2, ancho 310 mm, altura 210 mm
Configuración Lihuiyu: M2-Nano, placa M2 y la cama de 310 × 210 mm.
Pestaña Interfaz de MeerK40t: USB, versión CH341 -1 e índice del dispositivo -1
Pestaña Interfaz: USB, CH341 e índice en -1.

Qué operación para qué: Cortar, Grabar (vector), Ráster, Imagen

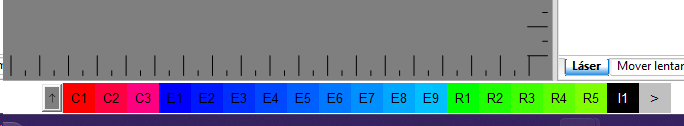
En la barra de abajo de MeerK40t tienes las operaciones ya hechas, por colores: C1–C3 son de corte, E1–E9 de grabado vectorial (la E viene de Engrave, que en el programa en castellano sale como «Grabar»), R1–R5 de ráster e I1 de imagen. Pinchas un elemento del dibujo, le das a la operación y el elemento pasa a esa operación del Árbol.

Barra inferior de MeerK40t con las operaciones C1 a C3, E1 a E9, R1 a R5 e I1
La barra de operaciones: rojos de corte, azules de grabado vectorial, verdes de ráster y el negro de imagen.

Esto es lo que hemos aprendido a base de piezas (23/09/2026) sobre cuál usar para cada cosa:

Qué quieres hacer Operación Por qué
Grabar texto o un dibujo relleno Imagen (I) desde un PNG, o Ráster Barre la superficie línea a línea. Del SVG, cuidado: lo explicamos en el apartado siguiente
Marcar líneas (perforaciones, marcas, contornos) Grabar (E), vectorial Una línea no tiene relleno: el cabezal la recorre y ya
Cortar Cortar (C), vectorial Igual que grabar una línea, pero con la velocidad y las pasadas que atraviesan
El corte va SIEMPRE el último en el Árbol. Si corre antes, las piezas quedan sueltas, se mueven, y todo lo que viene detrás cae descolocado. El orden es imagen → perforación → corte.

El fallo típico: «Grabar» no es «Ráster»

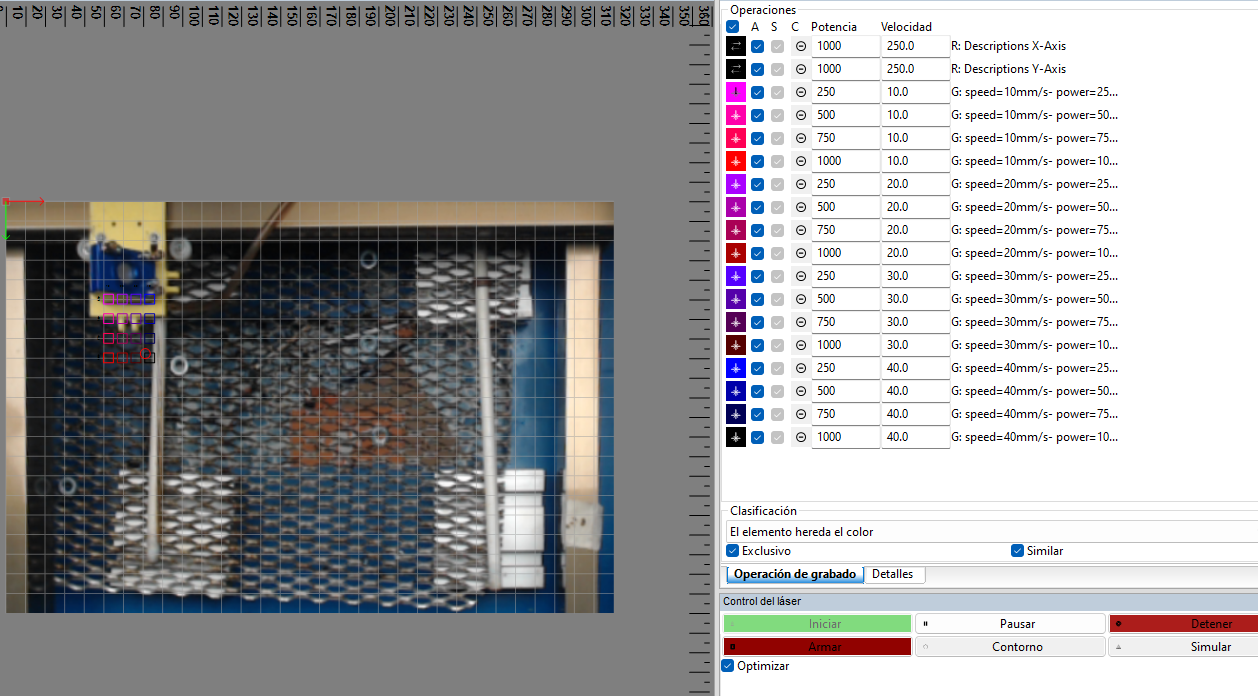
Suena a lo mismo y no lo es. Grabar es vectorial: sigue el borde del dibujo. Ráster rellena. Nos pasó con la melamina el 30/09: montamos la matriz de prueba con la operación Grabar creyendo que iba a quemar cuadrados rellenos, y lo que salió fueron 16 cuadraditos de contorno. La prueba no fue a la basura (nos enseñó otra cosa, la vibración, que verás más abajo), pero no era lo que buscábamos. Si quieres un relleno, Ráster.

Árbol de MeerK40t con 16 operaciones G de grabado vectorial para la matriz de melamina, sobre la vista de la cámara de la cama
El Árbol de aquella prueba: todas las operaciones empiezan por G:, de Grabar. Con eso solo sale el contorno.
Melamina blanca con una matriz de 16 cuadrados de contorno grabados, los de más velocidad con las líneas onduladas
Y lo que salió: cuadrados de contorno, no rellenos. Fíjate además en los lados ondulados de las filas rápidas.

Por qué el grabado no sale del SVG (y cómo meterlo en UNA operación ráster)

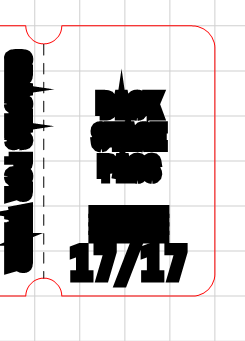
Este nos costó un rato. Para un encargo de llaveros de metacrilato convertimos el texto a curvas en el SVG, lo metimos en MeerK40t y en la vista previa el número 17/17 salía perfecto… y el resto del texto salía como una mancha negra.

La explicación: MeerK40t no respetó la regla de relleno (fill-rule) de los trazados de texto convertido a curvas, y rellenó las contras de las letras, esos huecos cerrados que tienen la O, la A o la B. El 1 y el 7 no tienen huecos cerrados, por eso salían bien. El síntoma se ve en la propia vista previa, antes de quemar nada.

Vista previa de MeerK40t: el número 17/17 sale limpio y las letras de encima salen empastadas, con los huecos rellenos
La vista previa que nos lo chivó: el 17/17 limpio y las letras de encima empastadas, sin huecos.
La salida que nos funcionó: exportar el grabado como PNG y grabarlo con la operación Imagen. Un PNG no tiene regla de relleno que interpretar: lo que ves es lo que quema. Y una cosa que ahorra disgustos: la resolución del PNG de origen no cuesta tiempo de máquina, porque MeerK40t lo remuestrea al paso que tú le digas. Un PNG de 600 DPI con paso de 0,1 mm tarda lo mismo que uno de 254 DPI, y da mejores bordes. Que sobre resolución en el fichero sale gratis; si falta, no se recupera.

Si trabajas desde SVG, la regla es sencilla: mira la vista previa antes de lanzar, y comprueba que las contras (la O, la A…) no salen rellenas. Si salen rellenas, pasa a PNG.

Todo el grabado, en una sola operación ráster

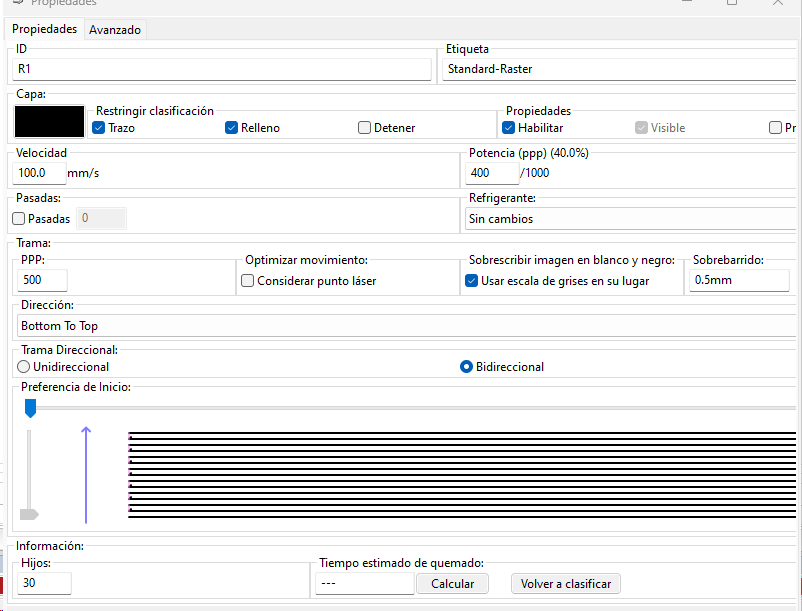
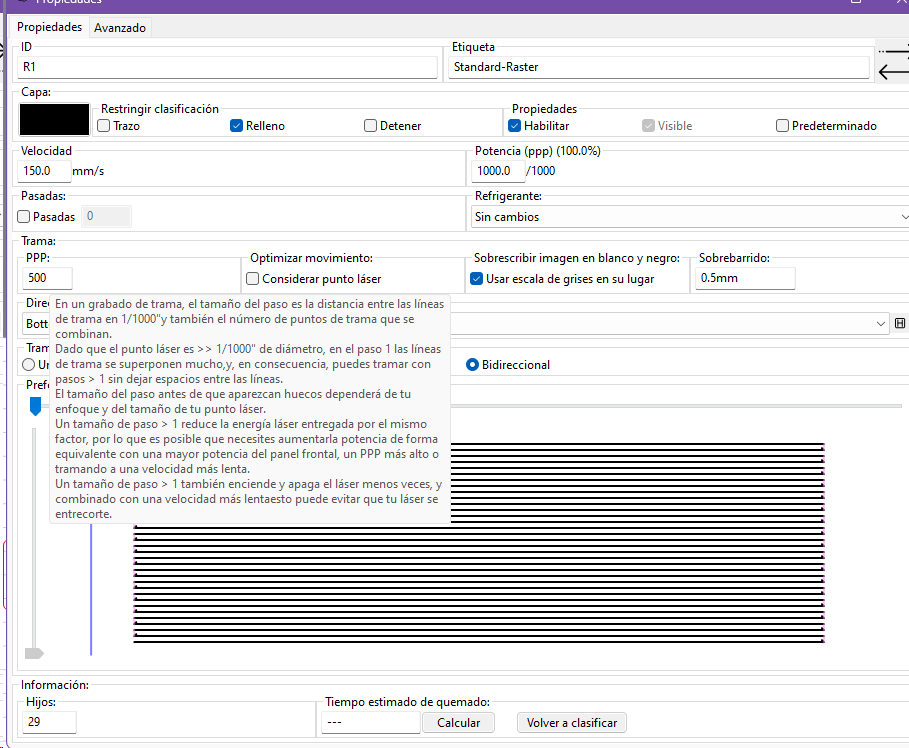
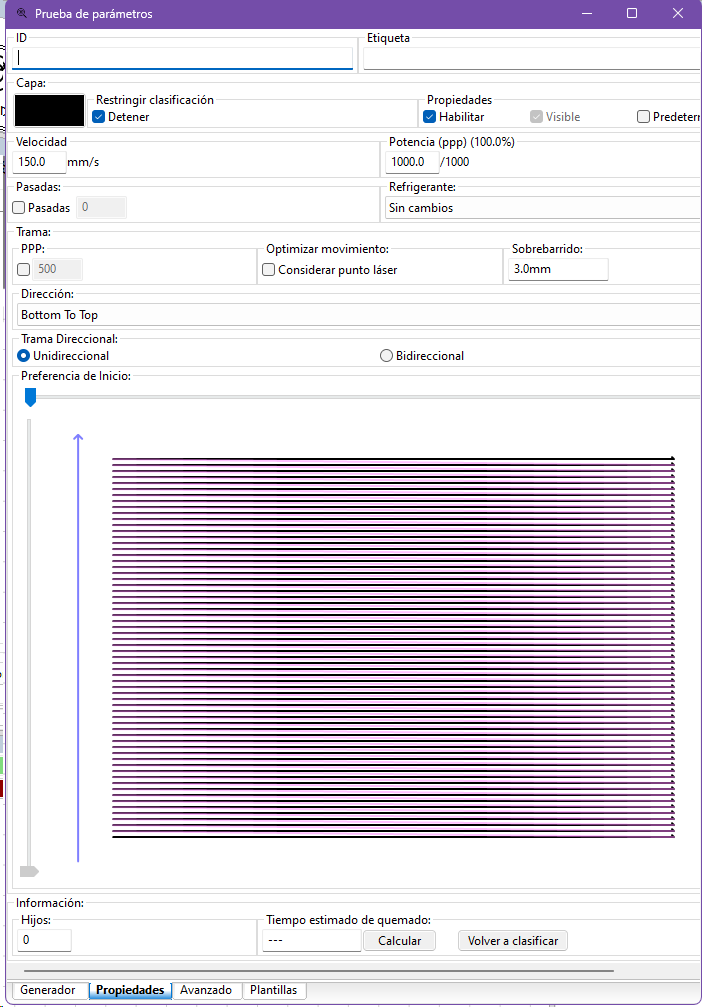
Cuando grabas una pieza de verdad, lo que quieres es que todo lo que se rellena vaya junto en una operación ráster, para que el cabezal barra la pieza de una vez. En las capturas de aquel día se ve: la operación R1 lleva dentro 30 elementos («Hijos: 30»). En la segunda captura ya habíamos dejado marcado solo «Relleno» en «Restringir clasificación» (con «Trazo» desmarcado) y subido a 1000 ppp.

Propiedades de la operación R1 Standard-Raster: Trazo y Relleno marcados, 100 mm/s, 400 de potencia, bidireccional, sobrebarrido 0,5 mm, 30 hijos
Primera versión del R1: Trazo y Relleno marcados, bidireccional y sobrebarrido de 0,5 mm (las dos cosas nos dieron guerra, ver más abajo).
Propiedades de la operación R1 con Trazo desmarcado y solo Relleno marcado, 150 mm/s, 1000 de potencia, 29 hijos, todavía bidireccional
Segunda versión: solo «Relleno», 1000 ppp y 150 mm/s… y todavía bidireccional.
En revisión: lo completamos en cuanto lo tengamos probado.
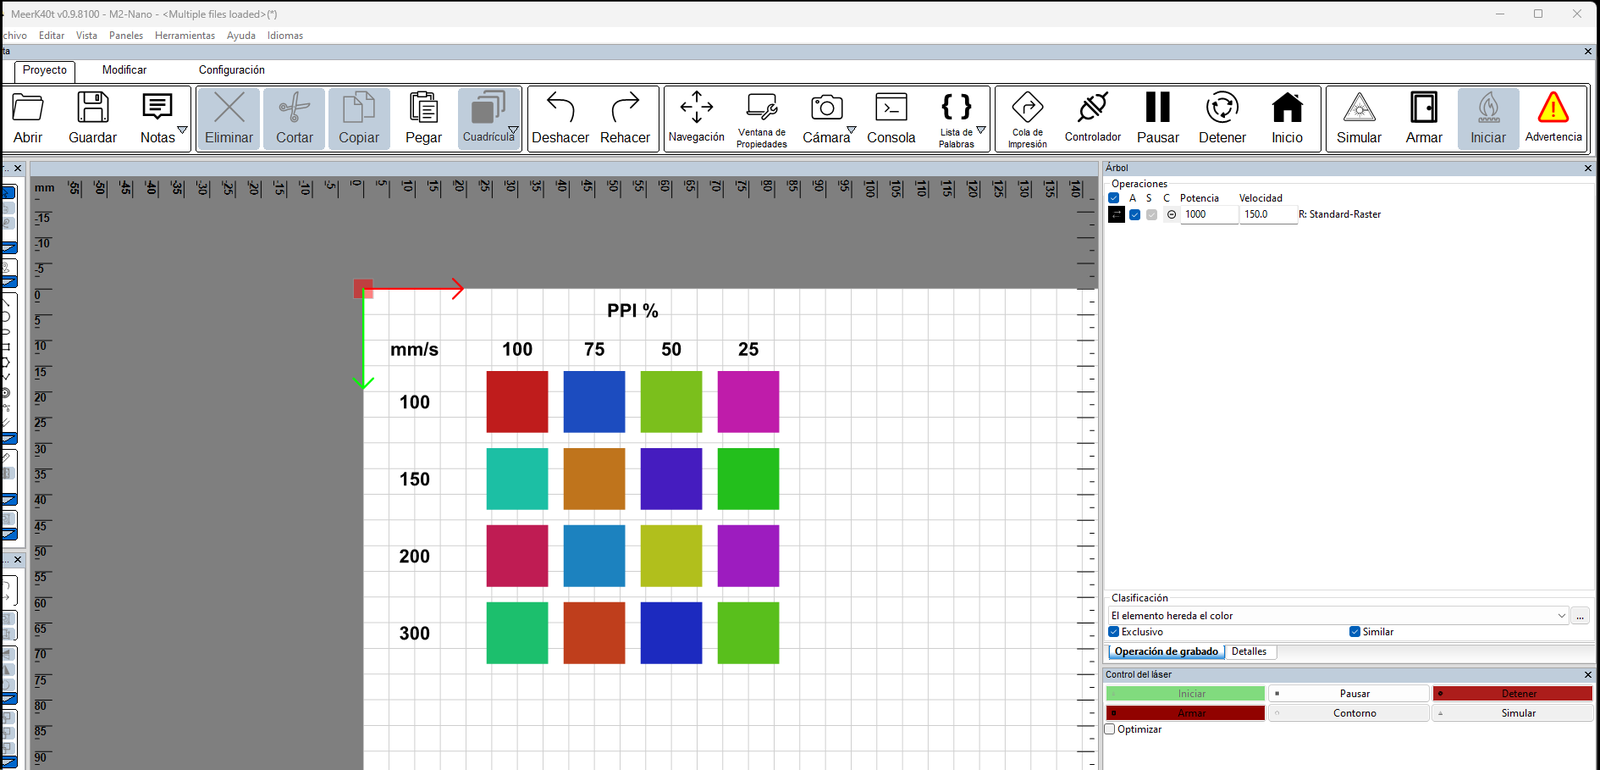
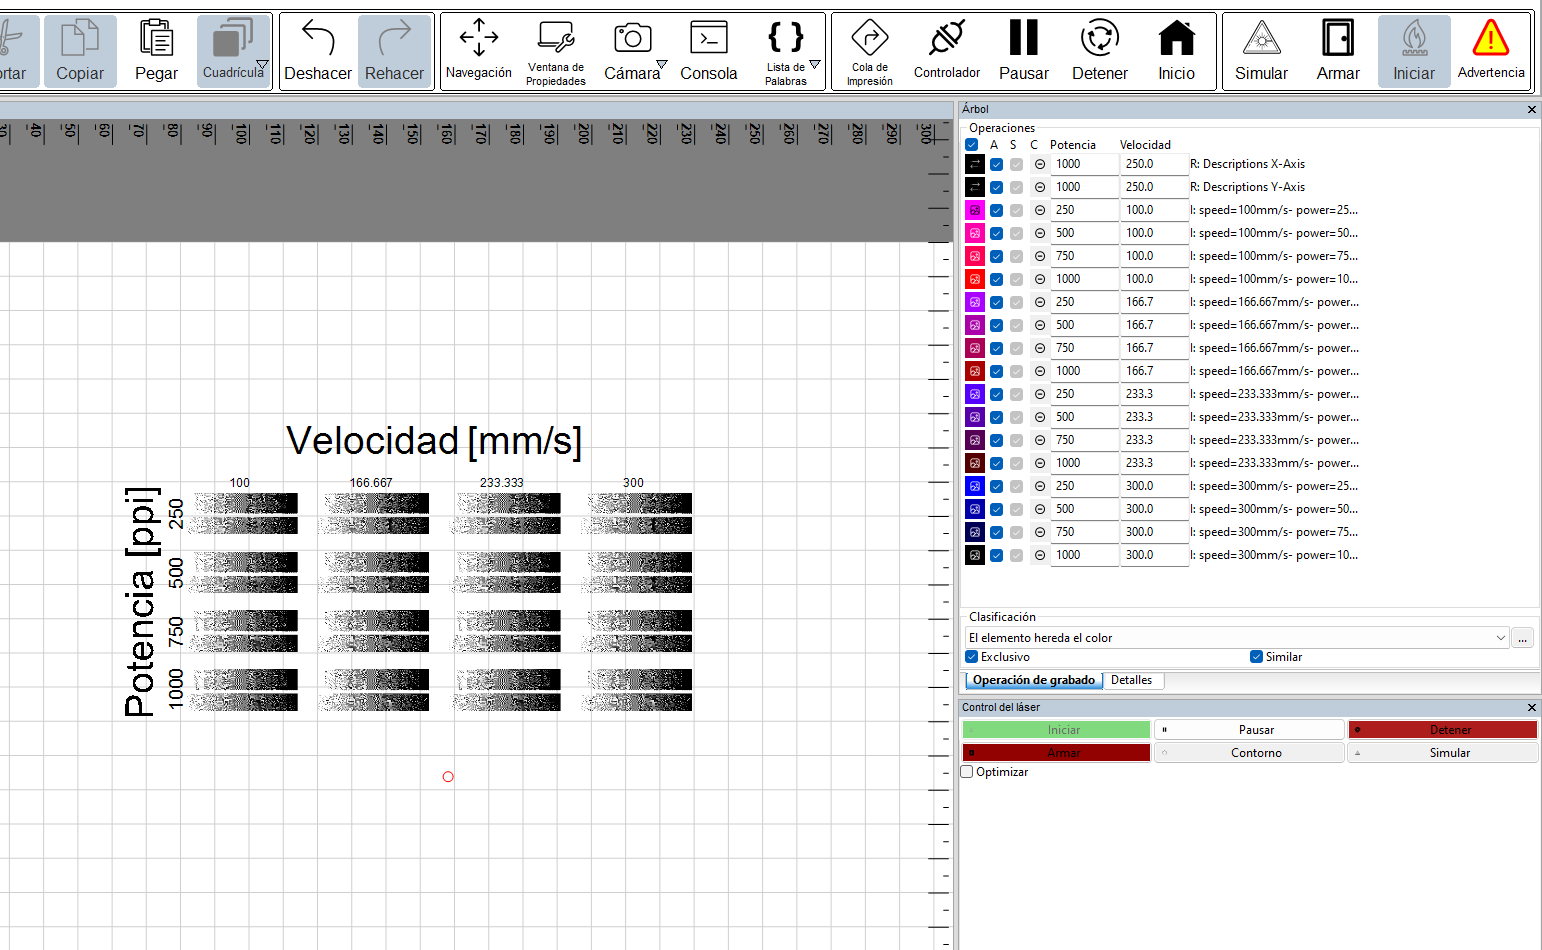
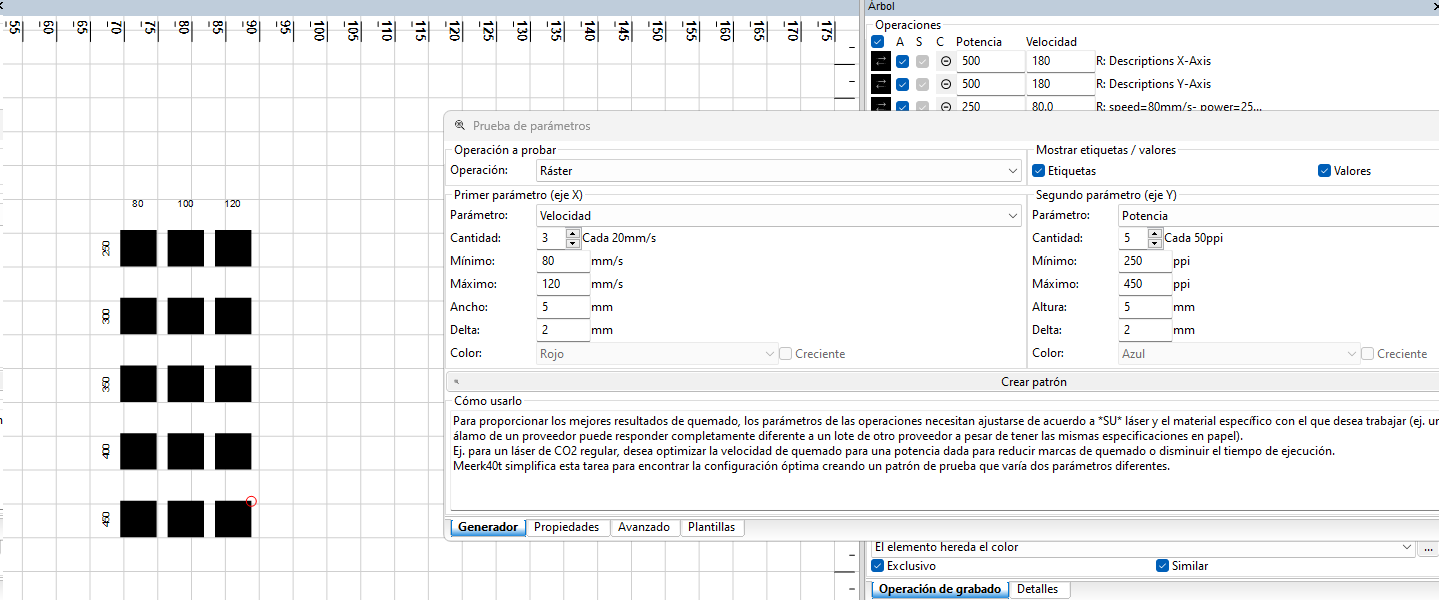
Ojo, que para una matriz de prueba es justo al revés. Una matriz necesita una operación por casilla, cada una con su velocidad y su potencia. En esta captura teníamos 16 cuadrados, cada uno de un color… pero en el Árbol solo había una operación ráster (R: Standard-Raster a 150 mm/s): las 16 casillas se habrían quemado exactamente igual, y la prueba no habría servido de nada. La herramienta Prueba de parámetros, que viene ahora, te monta una operación por casilla ella sola.
MeerK40t con una matriz de 16 cuadrados de colores y en el Árbol una sola operación ráster
Dieciséis colores en el lienzo, una sola operación en el Árbol: todas las casillas saldrían iguales.

Los cuatro ajustes de la operación de Imagen (escala de grises, ppi…)

Con todo el grabado en la operación de Imagen (o de ráster), estos son los cuatro ajustes que de verdad cambian el resultado. Los aprendimos el 23/09/2026 grabando los llaveros:

Ajuste Ponlo en Por qué
Trama direccional Unidireccional En bidireccional las líneas alternas quedan desplazadas, y se ve como si hubiera «vibración». Unidireccional tarda el doble, pero sale recto
Sobrebarrido 2-3 mm A 100 mm/s el cabezal todavía no ha cogido velocidad cuando entra en la pieza, y los bordes salen más quemados que el centro. 0,5 mm se queda corto
Escala de grises Desmarcada (si el diseño es negro puro) Un logo o un texto no tiene medios tonos. Con la casilla marcada, MeerK40t lo trama
Paso de grabado ~0,1 mm El punto del láser ronda los 0,2 mm: bajar de 0,1 es multiplicar el tiempo sin ganar nada que se vea

¿Y si es una foto?

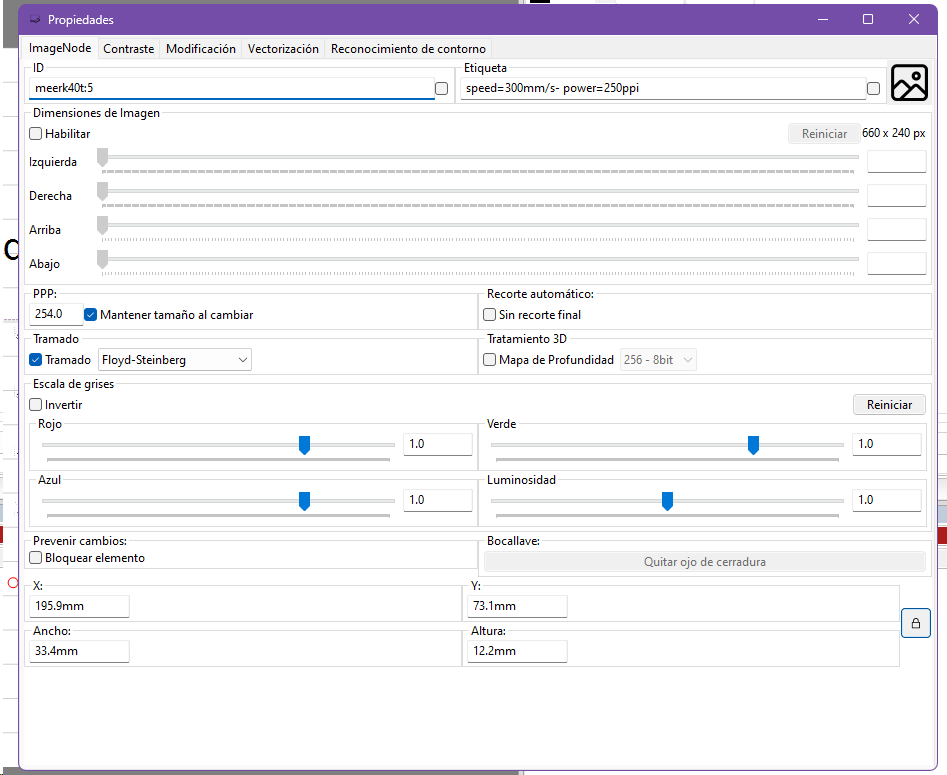
Una foto sí tiene medios tonos, y ahí la cosa cambia: se trama. En la prueba de foto sobre madera (29/09/2026) usamos en las propiedades de la imagen el tramado Floyd-Steinberg a 254 ppp, con la operación en unidireccional y sobrebarrido de 3 mm. El resultado lo tienes en los casos reales.

Propiedades de la imagen en MeerK40t: PPP 254, Tramado activado con Floyd-Steinberg
Propiedades de la imagen para foto: 254 ppp y tramado Floyd-Steinberg.

El mando del panel es uno para todo el trabajo

Esto es lo que más confunde al llegar a una K40 con M2 Nano, y conviene tenerlo muy claro:

En la M2 Nano, el «%» de potencia del software NO es potencia: son PPI, el número de pulsos por pulgada, o sea, cuánto «trocea» el haz. La controladora solo abre y cierra el láser. La corriente del tubo la pone el mando físico del panel. Para cortar: software a 1000 (100 %), la corriente con el panel, y lo que se busca es la velocidad.

Y de ahí sale la consecuencia que nos costó una pieza: no puedes poner una corriente para el corte y otra para el grabado, porque es el mismo potenciómetro. La diferencia entre operaciones sale del software (los PPI) y de la velocidad, no del panel. El 02/10/2026 grabamos y cortamos una pata de metacrilato negro con el panel al 16 % porque era lo mejor para el grabado… y ni cortó ni grabó bien. Con el panel al 20 %, que es lo que pide el corte, el grabado salió bien. Manda el corte (en ese metacrilato de 3 mm, panel al 20-22 %): pon el panel para cortar y ajusta el grabado con PPI y velocidad. A 16 % el grabado sale flojo y el corte no pasa.

Qué corriente da cada posición del panel (nuestra K40)

Le pusimos un amperímetro en el panel y medimos. Estos son los puntos medidos con él (los de un multímetro provisional anterior leían bajo y no los ponemos):

Panel Corriente Fecha
12 % ~3 mA 13/09/2026
20 % ≈4 mA (leído en la aguja durante un corte, no con disparo continuo) 01/10/2026
50 % 11 mA 01/10/2026
60 % 14 mA 23/09/2026
65 % 15 mA 13/09/2026
70 % 15 mA 23/09/2026
80 % 16 mA 23/09/2026
100 % ~17-18 mA (extrapolado, sin medir) —

Tres cosas que se leen ahí:

  • Por abajo no es lineal. El tubo tiene un umbral de arranque: por debajo, el disparo es irregular o no sale. Por eso en nuestra máquina el grabado suave se controla con la velocidad (y con pasadas), no bajando el panel por debajo del umbral.
  • Por arriba se satura. Del 60 al 80 % solo se ganan 2 mA. Subir el mando no convierte un «casi corta» en un corte: la palanca de esta máquina es la velocidad, no la potencia.
  • El techo de trabajo del tubo son 18 mA. Con este panel, al 80 % estás en 16 y la curva casi no sube.
No juzgues la corriente durante un trabajo. La aguja del amperímetro tiene inercia y promedia: en un corte con muchas curvas, y sobre todo en ráster, marca una media baja, no el pico real. La corriente se mide con disparo continuo (el botón de test del panel, pulsos de 1-2 s). Durante un trabajo, la aguja solo sirve para vigilar que no pasas de 18 mA.

El principio que nos cambió la forma de trabajar

La potencia mínima que atraviesa es la que mejor corta. No la que da margen. En metacrilato, más potencia corta peor: el material fundido vuelve a caer en la ranura, aparece llamita (hollín y canto quemado) y el tubo, empujado cerca de su límite, ensancha el punto. Lo comprobamos en una sola tarde con metacrilato de 3 mm (23/09/2026):

Momento Panel mA Pasadas Velocidad Plancha de 17 piezas
Por la mañana (espejos sin fijar) 70 % 15 2 5 mm/s ~29 min
Al final del día 20 % ~4 1 3 mm/s ~24 min

Menos corriente, menos pasadas, más rápido y mejor canto, las cuatro a la vez. (Lo de los espejos sin fijar tiene su historia: está al final.) El método para cualquier material nuevo sale solo: empieza bajo y sube hasta que atraviese justo. Nunca al revés.

La Prueba de parámetros: la plantilla y cómo leerla

MeerK40t trae una herramienta que hace exactamente lo que necesitas para calibrar un material: una matriz en la que cada casilla se quema con una combinación distinta de dos parámetros (normalmente velocidad y PPI). La quemas, miras cuál ha quedado como querías y ya tienes los números. Está en Herramientas → Herramientas-Láser → Prueba de parámetros.

Menú Herramientas, Herramientas-Láser, Prueba de parámetros en MeerK40t
Dónde está: Herramientas → Herramientas-Láser → Prueba de parámetros.

Cómo se rellena

1. La operación a probar. El desplegable ofrece Cortar, Grabar, Ráster, Imagen, Trama y Oscilación. Aquí es donde se cae en el fallo de antes: para un relleno es Ráster (o Imagen), no Grabar.
2. Los dos ejes. En el eje X y en el eje Y eliges el parámetro (nosotros casi siempre: Velocidad en X y Potencia en Y, que en la M2 Nano son PPI, como ves en las unidades), cuántos valores (Cantidad), el Mínimo y el Máximo. El tamaño de cada casilla (Ancho / Altura) y el hueco entre casillas (Delta) van aparte.
3. Las propiedades comunes. En la pestaña Propiedades se ponen los ajustes que comparten todas las casillas. Para ráster, lo de siempre: unidireccional y sobrebarrido de 3 mm.
4. Crear patrón. Con «Etiquetas» y «Valores» marcados, la matriz sale rotulada con sus números, que es lo que te permite leerla luego sobre la pieza. Si eliges la operación Imagen, el botón «Crear patrón» no se activa hasta que eliges una imagen.
5. Panel fijo y a quemar. El panel no se toca durante la matriz: es el mismo para todas las casillas. Apunta a qué % lo tenías, porque sin ese dato la matriz no vale para nada.
Ventana Prueba de parámetros con el desplegable de operación abierto: Cortar, Grabar, Ráster, Imagen, Trama, Oscilación
El generador, con el desplegable de operaciones abierto.
Pestaña Propiedades de la Prueba de parámetros: unidireccional y sobrebarrido 3 mm
Pestaña Propiedades: unidireccional y sobrebarrido de 3 mm.
Patrón de prueba de 4 por 4 casillas generado por MeerK40t, con 16 operaciones de imagen en el Árbol, una por casilla
Lo que genera: una matriz de 4 × 4 rotulada (velocidad arriba, PPI a la izquierda) y, en el Árbol, una operación por casilla. Esto es lo que no tenía la matriz de colores de antes.

Cómo se lee

Buscas la casilla que da el resultado que quieres a la mayor velocidad posible (en piezas grandes el tiempo pesa). Unos ejemplos de cómo las hemos leído nosotros:

  • Metacrilato negro (02/10): 250 PPI casi no marca, 300-350 sale a rayas (se notan los pulsos sueltos) y 400-450 da un gris escarchado uniforme. La buena está donde el gris deja de tener rayas.
  • Melamina (30/09): todas las casillas levantaban la melamina; la escala iba de gris-marrón poco hondo a negro derretido con llama. Las de los extremos se descartan solas.
  • Goma (01/10): antes de valorar, lava la goma con agua y un trapo: el polvo blanco que deja el láser tapa el fondo y engaña.

Si ninguna casilla te convence, no fuerces: haz una segunda matriz más fina alrededor de la mejor. Así lo hicimos con la madera y con el metacrilato negro.

Nuestras plantillas (los rangos con los que arrancamos)

Cada matriz se puede guardar con nombre en la pestaña Plantillas, para repetirla con materiales parecidos. Estos son los rangos de arranque que tenemos guardados (30/09-02/10/2026). No son resultados: son desde dónde empezar a buscar.

Plantilla Operación Eje X Eje Y Casilla / hueco Panel Qué buscamos
MADERA_foto Imagen (escala de grises 33 × 12 mm) 100-300 mm/s 250-1000 ppi — 22,5 % Ver el caso de la foto en madera, más abajo
MELAMINA_raster Ráster (no Grabar) 40-100 mm/s (3) 125-500 ppi (4) 5 × 5 / 3 mm 16 % Marrón liso sin levantar la melamina; sobrebarrido 3 mm, unidireccional
METACRILATO_NEGRO_raster Ráster unidireccional, trama 254, sin escala de grises 60-100 mm/s (3) 250-1000 ppi (4) 5 × 5 / 2 mm 15 % Sin film, foco 9 mm; blanco/escarchado sin hundir
GOMA_raster Ráster 40-100 mm/s (3) 1-4 pasadas (4) (si no marca: 500-1000 ppi) 5 × 5 / 2 mm ~35 % ~1 mm de fondo sin carbonizar
GOMA_corte Cortar 4-16 mm/s (4) 1-3 pasadas (3) 5 × 5 / 3 mm ~35 % Que atraviese goma y adhesivo sin quemar el canto
Generador de la Prueba de parámetros para goma: Ráster, velocidad 70 a 100 mm/s en 3 pasos, potencia 500 a 1000 ppi en 3 pasos, casilla de 5 mm y delta de 2 mm
Ejemplo de generador relleno: matriz de goma en Ráster, 70-100 mm/s × 500-1000 ppi, casillas de 5 mm con 2 mm de hueco.

Para el corte: barrido de velocidad con C3

Para buscar el corte de un material y grosor también vale la Prueba de parámetros (operación Cortar), pero así lo hacíamos a mano, en cinco minutos:

  1. Pulsa C3 en la barra de abajo tantas veces como velocidades quieras probar (cada clic añade un corte al Árbol).
  2. En cada corte del Árbol: Potencia 1000 y la velocidad que toque.
  3. Arrastra cada figura de prueba encima de su corte (o dales colores distintos con «Mantener color» activo).
  4. Panel fijo. Corta. El más rápido que atraviesa limpio es el número de ese material y grosor.
  5. Guárdalo en la Biblioteca de materiales: Añadir nuevo → título → Obtener actual → Usar para la barra de estado.

Casos reales: melamina, goma naranja frente a gris, metacrilato negro, foto en madera

Melamina blanca sobre HDF de 3 mm (30/09/2026)

Tres intentos el mismo día, panel al 16 %:

  1. Con «Grabar» por error (10-40 mm/s × 250-1000 ppi): salieron contornos, no rellenos. Línea marrón oscura y limpia a 10 mm/s con cualquier PPI; a 250 ppi y desde 20 mm/s, punteada. Y a partir de 20 mm/s, las líneas onduladas (lo vemos en el último apartado).
  2. Ráster a 10 mm/s, 250-1000 ppi: excesivo. Negro carbonizado y hundido en todas, y con llama a 1000.
  3. Ráster, matriz 10-40 mm/s × 250-1000 ppi: todas quitan la melamina y hunden en el HDF con textura granulada. El negro más uniforme sin pasarse, entre 30-40 mm/s y 750-1000 ppi: es nuestro candidato para QR y alto contraste. Las de 10 mm/s a 750 y 1000 ppi, pasadas.
Matriz de 16 casillas en ráster sobre melamina blanca: de gris claro poco hondo a negro derretido
La matriz buena de melamina: velocidad de 10 a 40 mm/s (filas, de arriba abajo) y de 1000 a 250 ppi (columnas, de izquierda a derecha). Arriba a la izquierda, las pasadas.
En revisión: lo completamos en cuanto lo tengamos probado.

Goma de sellos: naranja frente a gris (01/10/2026)

Esto lo contamos con detalle en el tutorial de sellos de esta serie; aquí, lo que toca a la calibración. Las dos gomas se calibraron igual, en Ráster con el panel al 30 %:

  • Gris de 2 mm: graba limpio en todo el rango, paredes rectas y sin bordes fundidos; a 40 mm/s sale textura de malla. Candidata: 70 mm/s · 1000 ppi.
  • Naranja de 3 mm (con adhesivo): el fondo sale más rugoso a 70 mm/s y se alisa al subir: a 100 mm/s, el más liso.
  • Estampadas una al lado de la otra, la naranja sella mejor: es más dura y se aplasta menos, así que estampa más limpio. Con ella sale entera hasta una línea de 0,3 mm que en la gris se cortaba.
  • El corte de la goma lo dejamos a propósito sin atravesar: el láser marca un surco de guía y se remata con bisturí. Así no se quema ni el adhesivo ni el canto.

Metacrilato negro de 3 mm: grabado (02/10/2026)

Este es de los que más enseña, porque fallamos varias veces antes de dar con él.

  • Primera pata de prueba (100 mm/s · 1000 ppi · trama 254 · panel 20 %): «bastante guarra». Letras de 2,4 mm empastadas y hundidas, y el grabado brillante, no blanco. Para la siguiente quitamos el film de arriba.
  • Primera matriz (70-150 mm/s × 200-800 ppi, panel 16 %, sin film): 200 ppi casi no marca, 800 hunde con rizo, y 500 ppi a 150 mm/s da un gris claro, liso y uniforme. Pero 150 mm/s está por encima de lo que aguanta nuestro puente (ver el último apartado).
  • Matriz fina (80-120 mm/s × 250-450 ppi, panel 16 %): 400-450 ppi, gris escarchado uniforme. Candidato: 100 mm/s · 450 ppi.
  • La pata al 16 % no cortó y grabó flojo: la lección del mando único que te hemos contado antes. Al 20 %, grabado bien: texto de 2,4 mm legible y logo con detalle.
MeerK40t con la matriz fina de metacrilato negro: 80 a 120 mm/s por 250 a 450 ppi
La matriz fina en MeerK40t: 3 velocidades × 5 PPI.
Metacrilato negro con la matriz grabada: las casillas de pocos PPI salen a rayas y las de más PPI en gris uniforme
Y sobre la pieza: arriba y a la izquierda, rayas de pulsos sueltos; abajo a la derecha, gris uniforme.
Metacrilato negro con la primera matriz de grabado: casillas de gris claro liso a gris hundido con rizo
La primera matriz (70-150 mm/s × 200-800 ppi, panel 16 %, sin film), la que nos llevó a afinar.
El grabado bueno en este negro: 100 mm/s · 400 ppi · trama 500 · unidireccional, en el mismo trabajo que el corte (3 mm/s, 1 pasada) y con el panel puesto para cortar.
El blanco no es del láser. Teníamos en la cabeza unos llaveros de metacrilato negro con el grabado en blanco y queríamos sacar ese blanco con el láser. No sale: en ese negro el láser solo da un gris brillante. Aquellos llaveros llevaban pintura blanca de relleno en el grabado: no era láser. El método que nos funciona: panel al 20 %, grabar con el film puesto (100 mm/s · 400 ppi · trama 500 · unidireccional), pintar de blanco por encima del film, dejar secar, despegar el film (la pintura se queda solo en el grabado) y cortar al final.

Stand de reseñas con QR en metacrilato negro (02/10/2026)

Con todo lo anterior aprendido, terminamos un producto de casa: un stand de reseñas con QR en metacrilato negro de 3 mm, con un frontal que lleva el QR invertido y una pata que encaja por detrás. Todo al 22 % de panel, grabado y corte en el mismo trabajo (grabado a 100 mm/s · 400 ppi · trama 500 · unidireccional).

El QR invertido se lee con el móvil tal cual, sin pintura. La cara buena sale de lujo: QR, textos y logo.
Frontal de metacrilato negro con logo, texto y código QR grabados en gris claro
El frontal terminado: QR invertido, textos y logo, sin pintar.
Cara trasera de la pieza de metacrilato negro con puntos marcados a intervalos junto al borde
La pega, por detrás: puntos a intervalos donde apoyaba en la rejilla.
Canto inferior de la pieza de metacrilato negro con rebaba fundida
Y rebaba fundida en el canto de abajo.
La rejilla marca la cara de atrás. Aun con el film de abajo puesto, la cara trasera sale con rebaba en el canto inferior y puntos a intervalos: son los apoyos y el reflejo del metal desplegado de la cama cuando el haz atraviesa. Nuestra solución: levantar la pieza sobre pinchos imantados impresos, para que lo que atraviesa no rebote cerca. Ojo: subir la pieza es cambiar el foco, así que toca reenfocar con la altura de los pinchos. Y nunca cartón debajo: arde.
En MeerK40t, un fichero por pieza. Antes te contábamos que conviene meter todo el grabado de una pieza en una sola operación ráster. Con varias piezas en la misma hoja se vuelve en contra: MeerK40t mete todos los rellenos en una única operación ráster y el cabezal barre también los huecos que hay entre las piezas. Resultado: una hora de máquina. Desde entonces, cada pieza va en su propio fichero.

Foto en madera de pino (29/09/2026)

Prueba de parámetros con la operación Imagen, usando como imagen una escala de grises de 11 pasos reducida a 33 × 12 mm, tramado Floyd-Steinberg a 254 ppp, unidireccional y sobrebarrido de 3 mm. Matriz de 4 × 4.

  • Primera matriz (100-300 mm/s × 250-1000 ppi, panel ~15 %): falta potencia. La mejor casilla, 1000 ppi a 100 mm/s, es la única con el degradado casi completo, y aun así no llega a marrón oscuro. La veta del pino raya el tramado.
  • Segunda matriz (150-300 mm/s × 500-1000 ppi, panel 22,5 %): 1000 ppi a 200 mm/s da marrón oscuro con el degradado completo y sin carbonizar (también vale 833 ppi a 150-200 mm/s). 250 mm/s todavía vale; 300 se queda flojo.
Tabla de pino con la segunda matriz de grabado de foto: 16 degradados de 150 a 300 mm/s y de 500 a 1000 ppi
La segunda matriz en pino: velocidad de 150 a 300 mm/s (columnas) y de 500 a 1000 ppi (filas).
Ojo con esa velocidad. Esta matriz es del 29/09. Al día siguiente vimos que con nuestro puente actual el ráster por encima de ~120 mm/s vibra una barbaridad y afloja los tornillos de los espejos (lo tienes justo abajo). Así que el 200 mm/s de la madera funcionó, pero no lo repetiríamos tal cual con este puente.
En revisión: lo completamos en cuanto lo tengamos probado.

Velocidad, vibración y canto que no sale perpendicular

La velocidad tiene techo, y no lo pone el láser

  • Ráster: máximo ~120 mm/s con nuestro puente actual. El 30/09, entre 150 y 400 mm/s la máquina vibraba una barbaridad y se aflojaron los tornillos de los espejos. Las casillas pequeñas lo empeoran, por los frenazos.
  • Vector: hasta 10-15 mm/s. En la matriz de melamina, desde 20 mm/s las líneas salían onduladas, y a 40 muy marcado. Es vibración o resonancia mecánica del puente (correas, carro), no del láser.
  • Bidireccional = líneas desplazadas, que parecen vibración. Unidireccional y a correr.
  • Sobrebarrido de 2-3 mm, para que el cabezal entre en la pieza ya lanzado.

Tener más velocidad es uno de los motivos del puente nuevo que estamos montando; lo contaremos en el tutorial del upgrade.

Los espejos se movían con la vibración (23/09/2026)

Este es el hallazgo más gordo de todas nuestras pruebas. Al apretar las tuercas de fijación de los espejos, la máquina pasó a cortar con una quinta parte de la corriente:

Con los espejos sin fijar Con los espejos fijados
Metacrilato de 3 mm, 2 pasadas a 5 mm/s 15 mA (panel al 70 %) ~3 mA (panel al 15 %)

Ningún material explica eso: los espejos se desplazaban durante el propio corte y cada pasada acababa desviada. Y como la corriente es lo que desgasta el tubo, trabajar a 3 mA en vez de 15 le cambia la vida por completo. Por eso todo lo que medimos antes del 23/09 lo damos por pesimista y no lo usamos de referencia.

Apretar las tuercas de los espejos (antes de cada tirada). Apretar mueve el espejo, así que: (1) sujeta el tornillo de reglaje con una llave mientras aprietas la tuerca, porque si el tornillo gira acabas de desalinear; (2) las tres tuercas alternando y en pasos pequeños, como las ruedas de un coche; (3) repite la prueba de las 4 esquinas después, que es la única forma de saber si se ha movido algo. La alineación completa la tienes en el tutorial 2 de esta serie.
Si un material que cortaba deja de cortar, sospecha de la máquina. El 02/10 la misma plancha negra que el 23/09 cortaba a 3 mm/s, panel 20 % y 1 pasada, se quedó en «casi» con 2 pasadas. Antes de compensar subiendo pasadas, revisa: espejos aflojados por la vibración, lente sucia, foco.
Resuelto: era la óptica sucia. No era la plancha ni los parámetros: el polvo y el humo de los sellos de goma se habían pegado en la lente y en los espejos. Con lente y espejos limpios y el punto recentrado, esa misma plancha volvió a cortar a 3 mm/s, panel al 22 % y 1 pasada, limpio. Cómo limpiar, en el tutorial de alineación y limpieza. Rutina desde entonces: soplar y limpiar la lente después de cada tanda de goma.

El canto no sale perpendicular

En los cortes de metacrilato vimos el canto ligeramente inclinado. Muy poco, no nos para la producción, pero se diagnostica por la forma:

  • Una «V» simétrica (más ancho arriba que abajo, o al revés): es el foco.
  • Inclinado hacia un lado: el haz no baja vertical. Era nuestro caso.
La trampa: que el punto salga por el centro de la boquilla no garantiza que baje vertical. Puede entrar por un lado y salir por el centro, inclinado. El centro de la boquilla te dice la posición, no el ángulo.
El test, en vertical. (1) Cinta de carrocero en la cama y un pulso. (2) Un taco de 40-50 mm con cinta encima, en el mismo sitio, y otro pulso. (3) Si el haz baja vertical, las dos marcas caen en el mismo punto visto desde arriba. Si se desplazan, hay inclinación: se corrige con el tercer espejo (el del cabezal) y luego se comprueba que el punto sigue saliendo por la boquilla.
En revisión: lo completamos en cuanto lo tengamos probado.

Resumen: parámetros de partida en nuestra K40

Esto es lo que ha funcionado de verdad en nuestra K40 (fuente Cloudray MYJG-40W, controladora M2 Nano, espejos ya fijados), con la fecha de cada prueba. Son puntos de partida, no recetas: cada tubo, cada plancha y cada alineación son distintos. Pasa una Prueba de parámetros alrededor de estos números con tu material antes de fiarte. Recuerda: el software va en PPI, la corriente la pone el panel, y el panel es uno para todo el trabajo.

Material Qué Operación Velocidad PPI / trama Panel (mA) Pasadas Resultado (fecha)
Metacrilato 3 mm (azul opaco) Corte Cortar 3 mm/s 1000 20 % (≈4) 1 Limpio y sin llama; foco 9 mm, con film (23/09/2026)
Metacrilato negro 3 mm Corte Cortar 3 mm/s 1000 22 % (~4-5) 1 Muy limpio con óptica limpia; con film, mejor (02/10/2026)
Metacrilato 4 mm Corte Cortar 4 mm/s 1000 20 % (4) 3 Corta muy fino; probablemente sobra con 2 (01/10/2026)
Metacrilato negro 3 mm Grabado + relleno de pintura Ráster unidireccional 100 mm/s 400 ppi · trama 500 20-22 % (lo que pida el corte) 1 Con film, para pintar y despegar; en el stand QR, al 22 % y sin pintar (02/10/2026)
Metacrilato negro 3 mm Grabado gris escarchado Ráster unidireccional, sin film 100 mm/s 450 ppi · trama 254 16 % en la matriz (insuficiente si va con corte: no corta y graba flojo); 20-22 % si va con corte 1 Candidato de la matriz fina; al 20 %, texto de 2,4 mm legible (02/10/2026)
Melamina sobre HDF 3 mm Grabado negro (QR, alto contraste) Ráster 30-40 mm/s 750-1000 ppi 16 % 1 Candidato de la matriz (30/09/2026)
Melamina sobre HDF 3 mm Línea Grabar (vector) 10 mm/s cualquiera 16 % 1 Marrón oscuro y limpia (30/09/2026)
Pino Foto tramada Imagen, Floyd-Steinberg 254 ppp, unidireccional 200 mm/s (por encima del límite actual del puente) 1000 ppi 22,5 % 1 Degradado completo sin carbonizar (29/09/2026)
Goma naranja 3 mm Sello Ráster 100 mm/s 1000 ppi 30 % 2 La que mejor sella (01/10/2026)
Goma gris 2 mm Sello Ráster 70 mm/s 1000 ppi 30 % 2 Funciona; la línea de 0,3 mm se corta, mínimo de diseño 0,5 mm (01/10/2026)
En revisión: lo completamos en cuanto lo tengamos probado.

Créditos y descargas

MeerK40t es software libre, hecho por su comunidad de desarrolladores: el mérito del programa es suyo. Las capturas son de la versión 0.9.8100 en castellano, tal como la usamos.
Todas las pruebas, fotos y números de esta guía son de nuestra K40 (Amonstar HQ3020) en el taller de Totalmente Personalizado, entre septiembre y octubre de 2026, para El Rincón del Manco. Nada sale de tablas de internet: si un dato no lo hemos medido, lo pone. Si en tu máquina te sale distinto, cuéntanoslo y lo comparamos.

En revisión: lo completamos en cuanto lo tengamos probado.
Alinear los espejos del K40 sin volverte loco

Alinear los espejos del K40 sin volverte loco

Guía en proceso (octubre 2026). La vamos completando según avanzamos con nuestra K40.

Alinear los espejos de una K40 tiene fama de volver loco a cualquiera, y con razón: tocas un tornillo, el punto se va a otro sitio y al rato no sabes ni qué has movido. Nosotros perdimos un día entero, el 22/09/2026, peleándonos con los tornillos de los espejos de nuestra K40 para nada: el problema no estaba en la óptica, estaba en el pórtico, que entraba en diagonal 4 mm. Aquí va el método que nos funcionó (una variable cada vez y mirar solo la separación entre marcas) y la prueba de dos minutos que te dice si lo tuyo es óptica o es mecánica antes de tocar un solo tornillo.

⚠️ En la máquina de estas fotos el interlock de seguridad (G1-P) está PUENTEADO mientras montamos el sensor de flujo y el microrruptor de la tapa. Eso quiere decir que el láser dispara sin agua y con la tapa abierta. No es lo normal ni lo recomendable: si tu K40 lo tiene puenteado, no la uses así. En el tutorial de seguridad contamos cómo dejarlo bien. (en revisión)
Alinear es disparar con la tapa abierta. Aquí la seguridad importa más que nunca, y en la nuestra, con el interlock puenteado, no hay nada que corte el disparo por ti. El protocolo que seguimos, sin excepciones:

  1. Gafas para CO2 de 10,6 µm puestas antes de abrir la tapa (las nuestras son unas DIN CERTCO DI LB3). El haz es invisible. Las gafas de un láser de diodo no valen.
  2. Chiller en marcha y agua vista cayendo por el retorno, con los ojos, no de oído. Y el extractor encendido.
  3. Potencia mínima que marque la cinta: en la nuestra, alrededor del 20 % del panel, justo por encima de donde empieza a marcar. Nunca se alinea a potencia alta: quemas espejos y te llevas un rebote.
  4. Pulsos únicos y cortos con el Laser test switch. Pulsar y soltar; nada de mantener.
  5. Nunca la cabeza ni la mano en la trayectoria, y ojo con los rebotes: un espejo mal puesto manda el haz a cualquier parte.
  6. Si tienes un multímetro midiendo corriente, quítalo del circuito o no lo toques mientras la máquina pueda disparar.

La regla que nos costó un dedo, dos veces: el 22/09 nos quemamos un dedo dos veces por mover el pórtico a mano mientras disparábamos. Dos quemaduras quieren decir que la mano estaba justo donde estaba el haz. Un dedo se cura; a la altura de la cara, no. Mueves el pórtico → sacas la mano → disparas. Nunca a la vez. La mano que mueve no es la que pulsa, y mejor aún si mueves con los botones y no a mano.

Lo general de seguridad (alta tensión, fuego, humos, materiales prohibidos) está en Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño; aquí solo va lo que toca a la alineación.

Cómo viaja el haz: tubo, espejo 1, 2, 3 y lente

El camino del haz es siempre el mismo: tubo → M1 → M2 → M3 → lente → pieza. Qué es cada pieza y dónde está te lo contamos en Tu K40 por dentro: qué es cada cosa y cómo no hacerte daño. Para alinear basta con saber quién se mueve y con qué eje:

  • M1 está fijo, al fondo, justo delante del extremo del tubo.
  • M2 va en el extremo izquierdo del pórtico y viaja en Y con él.
  • M3 va en el cabezal, a 45° sobre la lente, y viaja en X.
Esquema en planta de la K40: el tubo al fondo dispara hacia M1, M1 manda el haz hacia delante a M2 en el extremo izquierdo del pórtico, y M2 lo manda a la derecha hasta M3 en el cabezal, que lo baja a la lente

Toca el esquema para verlo a tamaño completo
El recorrido del haz visto desde arriba. M2 sube y baja con el pórtico (Y); M3 va y viene con el cabezal (X). Esquema sin escala.
Soporte de espejo de aluminio azul en el extremo izquierdo del pórtico, junto a la polea y la correa de Y
M2 en el extremo del pórtico. Fíjate en lo que tiene al lado: la polea y la correa de Y. Saldrán más abajo, en la parte de mecánica.
Cabezal de aluminio azul con el espejo 3 y sus tornillos de ajuste, sobre una placa impresa amarilla
M3 en el cabezal, con sus tornillos de ajuste arriba y el tubo de la lente debajo. Los soportes de espejo son de aluminio, del kit; la placa amarilla impresa solo sostiene el cabezal.

Las dos ideas que lo ordenan todo

1 · Siempre se ajusta el espejo ANTERIOR al que estás marcando. Si el punto se mueve sobre M2, tocas M1. Si se mueve sobre M3, tocas M2.

2 · El test es «cerca y lejos». Disparas con el espejo que recibe en su posición más cercana y luego en la más lejana, sobre la misma cinta. Los dos puntos tienen que caer encima. Si caen en sitios distintos, el haz no va paralelo al eje y el espejo anterior está torcido. Coincidir importa más que estar centrado: centrar es lo último, y es lo fácil.

Antes de tocar un espejo: que la máquina se mueva bien

Esto es lo que todo el mundo se salta, y es justo lo que nos hizo perder el día. Cada vez que mueves el pórtico para alinear estás midiendo sobre la mecánica: si la mecánica se mueve mal, la alineación no converge nunca. Antes de disparar:

  • Pórtico a escuadra. Mide las dos diagonales del recorrido: tienen que dar lo mismo. Si no, los cortes salen romboidales y eso no lo arregla ningún software.
  • Movimiento libre a mano, pórtico y cabezal de tope a tope: suave y sin puntos duros. Si agarra en un sitio, es guía, rueda o excéntrica.
  • Correas tensas, pero sin cantar. Si al pulsarla suena a cuerda de guitarra, está pasada. En la nuestra, el 09/09, la correa de X estaba tan dura que el motor vibraba en el sitio sin llegar al final de carrera; aflojada, perfecto. La m2Nano lleva la corriente de los drivers fija, así que no hay margen para cargas extra.
  • Homing limpio: al encender, la m2Nano va sola a los finales de carrera. Tiene que llegar sin golpear ni vibrar.

Si algo de esto no está fino, no pases a los espejos. Más abajo te contamos lo que nos pasó por no mirarlo bien.

Lo que necesitas en la mesa

  • Cinta de carrocero, y mucha: va una tira nueva en cada ronda.
  • Un rotulador fino para numerar los disparos (si no, te lías) y para pintar en la chapa.
  • Las llaves Allen de los soportes y una llave para sujetar los tornillos de reglaje.
  • Guantes de nitrilo: los espejos y la lente no se tocan con los dedos.
Alinea sin la lente. Toda la alineación, incluidas las cuatro esquinas, la hicimos con el portalentes vacío: la lente solo actúa en el último tramo, de M3 a la pieza, y no interviene en alinear. Así además no la expones a rebotes ni a salpicaduras de cinta quemada. El orden es: alinear sin lente → montar la lente → buscar el foco.

El método: una variable cada vez (cinta en M2 y en M3, cerca y lejos)

El atasco más típico, y en el que caímos nosotros: marcar el punto sobre el cabezal y mover X e Y a la vez. El resultado es exactamente el que te imaginas: «varía muchísimo, lo ajusto en un lado y falla en el otro, no acabo de entender la lógica».

No es que no lo entiendas. Es que medido así no tiene solución: estás mirando un punto que depende de dos espejos y tocando uno. El punto sobre el cabezal se mueve por dos causas independientes:

  • Si varía al mover Y (el pórtico), la culpa es de M1.
  • Si varía al mover X (el cabezal), la culpa es de M2.

Mezcladas, ajustas para X y se te va Y, ajustas para Y y se te va X, y así toda la tarde. Separadas, son dos problemas fáciles.

Dos esquemas: en la etapa 1 la cinta va en M2, el cabezal está aparcado, solo se mueve Y y se ajusta M1; en la etapa 2 la cinta va en M3, el pórtico está aparcado, solo se mueve X y se ajusta M2

Toca el esquema para verlo a tamaño completo
Las dos etapas. En cada una se mueve un solo eje y se toca un solo espejo.
Paso previo · Mapea tus tornillos (una vez en la vida). El 90 % del sufrimiento es no saber qué hace cada tornillo y tocar los tres a ciegas. Se arregla en diez minutos: (1) cinta nueva en el espejo siguiente, pórtico en LEJOS, un pulso → marca 0; (2) elige un tornillo, llámalo A, y dale 1/8 de vuelta apretando; (3) otro pulso en la misma cinta → marca A; (4) la flecha de 0 a A es la dirección en la que ese tornillo mueve el punto; (5) deshaz el 1/8 y repite con B y con C; (6) dibuja las tres flechas con rotulador en la chapa, al lado del espejo. Hazlo para M1 y para M2. A partir de ahí ya no hay prueba y error: miras dónde está el punto, dónde lo quieres, y sabes qué tornillo y en qué sentido.
Los tres tornillos se pelean entre ellos. Forman un triángulo: si aprietas mucho uno, el espejo se aleja y pierdes recorrido en los otros dos. Un solo tornillo cada vez y en pasos de 1/8 de vuelta. Si has dado más de una vuelta a un tornillo, afloja un poco los otros dos y vuelve a empezar, en vez de seguir apretando.
0 · Tubo → M1 (solo se comprueba). M1 es fijo y no se toca. Mira que el haz llegue razonablemente centrado a M1. Si está muy descentrado, el problema es el asiento del tubo (se calza), no el espejo.
1 · ETAPA 1: M1 → M2 (se ajusta M1). Aquí el cabezal no existe. Cinta en M2 (no en M3). Aparca el cabezal donde sea y no lo toques en toda la etapa: con la cinta en M2, lo que haga M3 da igual. Mueve solo Y: pórtico lo más cerca de M1 → pulso; pórtico lo más lejos → pulso en la misma cinta. ¿No coinciden? Tocas M1 y vuelves a empezar con cinta nueva.
2 · ETAPA 2: M2 → M3 (se ajusta M2). Cinta en M3. Aparca el pórtico y no lo muevas en toda la etapa. Mueve solo X: cabezal lo más cerca de M2 → pulso; lo más lejos → pulso. ¿No coinciden? Tocas M2. La etapa 1 se da por buena antes de empezar esta, y no se vuelve atrás.
3 · M3 → boquilla (se ajusta M3). El haz tiene que bajar por el centro de la boquilla. Con el portalentes vacío, cinta tapando la salida, y un pulso: el punto tiene que salir centrado. Se ajusta con M3. Ojo: el centro de la boquilla es posición, no ángulo; que salga por el centro no garantiza que baje vertical. La prueba para eso (y el canto que no sale perpendicular) la tienes en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros.
4 · El examen final: las cuatro esquinas. Cinta en la entrada del cabezal (M3) y un pulso con el cabezal en cada esquina del área de trabajo, numerando cada marca. Las cuatro marcas tienen que salir del mismo tamaño y en la misma posición. Si una sale más gorda o desplazada, vuelves a la etapa 1. Que el cerca/lejos salga bien en M2 y en M3 no basta: si las esquinas no cuadran, fallará en los bordes de la cama y no en el centro.
Croquis a mano de un rectángulo con las esquinas numeradas: 2 arriba a la izquierda, 1 arriba a la derecha, 3 abajo a la izquierda y 4 abajo a la derecha
Cómo numeramos las esquinas, visto desde arriba con el fondo de la máquina arriba: 1 arriba a la derecha, 2 arriba a la izquierda, 3 abajo a la izquierda, 4 abajo a la derecha. Apúntalo antes de disparar o no sabrás qué marca es cuál.
Cabezal antiguo de aluminio sin pintar visto desde arriba, con restos de cinta de carrocero quemada en la entrada del espejo 3
El cabezal que llevaba nuestra K40 antes del kit, con la cinta de una ronda de alineación todavía pegada en la entrada de M3. Cinta nueva en cada ronda: con cinco marcas viejas encima no sabes cuál es cuál.
Regla de parada: cuando las dos marcas (cerca y lejos) se solapan, fuera las manos de los tornillos. Ese espejo está hecho.
Si cambias los espejos por otros, mide con calibre el diámetro y el grosor de los viejos y de los nuevos. El grosor es el que nadie mira: si cambia, la cara del espejo queda a otra profundidad en el soporte y el haz se desplaza. Con el mismo grosor, basta un retoque de las cuatro esquinas; si es distinto, cuenta con repetir las etapas 1 y 2 y las esquinas. En la nuestra, los espejos de molibdeno del kit son el doble de gruesos que los viejos.

Leer las marcas: cuenta la separación, no la posición

Este es el otro punto donde se atasca todo el mundo: «si ajusto lejos se desvía cerca, y al revés». El error es estar mirando dos números cuando solo hay uno.

El único número que importa es la SEPARACIÓN entre las dos marcas. Que las dos se paseen por la cinta es normal, es lo esperado y da igual.

Por qué pasa: el tornillo hace pivotar el haz sobre la propia cara del espejo. La marca de cerca tiene poco brazo de palanca y se mueve poco; la de lejos tiene mucho brazo y se mueve mucho; y las dos se mueven hacia el mismo lado. Así que aunque las dos se desplacen, la separación entre ellas se cierra, y eso es lo único que persigues.

El bucle (ejemplo de la etapa 1: cinta en M2, tornillos de M1)

  1. Cinta nueva. Pórtico cerca → pulso → marca C.
  2. Pórtico lejos → pulso en la misma cinta → marca L.
  3. Mira solo la flecha de L a C: hacia dónde y cuántos milímetros.
  4. Gira el tornillo que mueve el punto en esa dirección, un poco más de lo que marca la separación (la marca de cerca también se va un pelín detrás, así que hay que pasarse un poco para cerrar del todo).
  5. Cinta nueva y vuelta al paso 1.
  6. La separación tiene que ser menor en cada ronda. Si crece, estabas girando al revés: deshaz y gira hacia el otro lado.
Persigue solo la marca lejana. La de cerca es tu referencia y no se persigue: los tornillos del espejo anterior mueven mucho la lejana y poquísimo la cercana, que es justo lo que necesitas. Dispara cerca (referencia), dispara lejos y lleva la lejana encima de la cercana. Y no intentes centrar hasta que coincidan.

Ángulo frente a posición

Si las dos marcas ya coinciden pero el punto queda descentrado en el espejo, no se arregla con los tornillos. Los tornillos dan ángulo; el descentrado es posición, y se corrige moviendo físicamente el conjunto: calzando o desplazando el tubo, o el propio soporte del espejo. Si intentas centrar con los tornillos, descuadras justo lo que acababas de cuadrar. Ahí se va la tarde.

Diagnóstico en cinco segundos: la forma de la marca

  • Marca redonda → normal, sigue.
  • Marca en media luna o en forma de D → no es alineación: el haz está recortando contra el borde de un espejo o contra la salida del tubo. Arregla eso primero o no convergerás nunca.
¿Y un puntero rojo de alineación? Si montas uno, no hace falta meterlo en el hueco del tubo: va por fuera, al lado, apuntando a M1. Solo sirve si va en la misma línea que el CO2: se ajusta para que caiga sobre la quemadura del CO2 en M1 y se comprueba también en M2, cerca y lejos. Su ventaja es que ves el punto caminar en directo y disparas mucho menos con la tapa abierta; su soporte no puede flexar, o te mentirá sin avisar. Pero el rojo acerca y la cinta confirma: nunca des un espejo por cerrado sin un pulso de CO2 de verificación.
En revisión: lo completamos en cuanto lo tengamos probado.

Si el ajuste es bueno en un sitio y malo en otro: es MECÁNICA (pórtico descuadrado)

Esta es la historia de por qué este tutorial se llama como se llama. El 22/09/2026, recién montados el cabezal y los soportes de espejo nuevos, nos pasamos un día entero peleando con los tornillos de los espejos. Hacíamos coincidir unas marcas y se separaban otras. La causa no era óptica.

Los síntomas (para que lo reconozcas)

Prueba de las cuatro esquinas sobre M3, con la cinta medida con regla. Las cuatro marcas salieron en 0 / 4,4 / 7,4 / 9,0 mm: 9 mm entre la primera y la última.

Tira de cinta de carrocero con cuatro marcas quemadas en fila junto a una regla, entre las marcas de 10 y 11 cm
La cinta de M3 del 22/09 junto a la regla: cuatro marcas en fila que ocupan unos 9 mm. Con la máquina bien, tendrían que caer todas en el mismo sitio.

Puestas en una tabla según dónde estaban el pórtico (Y) y el cabezal (X) en cada disparo (posición de cada marca sobre la cinta, en mm):

Cabezal (X) cerca de M2 Cabezal (X) lejos de M2
Pórtico (Y) cerca de M1 4,4 (esquina 2) 0,0 (esquina 1)
Pórtico (Y) lejos de M1 7,4 (esquina 3) 9,0 (esquina 4)
  • Lo que se movía el punto al recorrer Y dependía de dónde estuviera el cabezal: 3,0 mm con el cabezal cerca de M2 y 9,0 mm con el cabezal lejos.
  • Y la prueba definitiva: cuando conseguimos que 1 y 2 coincidieran (con el pórtico cerca, mover X ya no movía el punto), 3 y 4 se separaron todavía más (con el pórtico lejos, peor que antes).
Dos tiras de cinta de carrocero superpuestas con varias marcas quemadas redondas
Dos rondas en cinta: al conseguir juntar 1 y 2, 3 y 4 se separaban más. Eso no lo hace un espejo torcido.
Cinta de carrocero sobre el cabezal con cuatro marcas casi en línea, dos de ellas solapadas a la derecha, y la placa amarilla del cabezal debajo
Otra ronda de esquinas sobre el cabezal: cuatro marcas casi en línea, dos solapadas a la derecha.

El razonamiento que lo caza

No hace falta saber de óptica para seguirlo; basta con esto:

  1. Con una máquina rígida y espejos planos, la posición del punto depende de X y de Y de forma afín: posición = a + b·X + c·Y. Lo que mueve X y lo que mueve Y se suman y son independientes. No puede haber interacción entre ellos.
  2. Si el efecto de X cambia según dónde esté Y (como en la tabla), es que la geometría de la máquina cambia al moverse. Eso es mecánica, no óptica.
  3. Y si lo que se mueve el punto al recorrer Y crece con la distancia de M2 a M3 (3 mm cerca, 9 mm lejos), no es un desplazamiento paralelo: es un cambio de ángulo de M2. O sea, el pórtico gira un poco («guiña») mientras recorre Y.

La medida que lo confirma: 2 minutos y sin disparar

Con una regla o un calibre, mide del frontal del bastidor al pórtico, por el lado izquierdo y por el derecho. Hazlo con el pórtico cerca y otra vez con el pórtico lejos. Si la diferencia entre izquierda y derecha no es la misma en las dos posiciones, el pórtico entra en diagonal.

Esquema: el pórtico en dos posiciones, recto cerca del fondo y torcido lejos, con cotas desde el frontal del bastidor por la izquierda y por la derecha

Toca el esquema para verlo a tamaño completo
Dónde se mide. El torcido del dibujo está muy exagerado: en la nuestra eran milímetros.
Resultado real en nuestra K40: 4 mm de descuadre entre los dos lados. Corregido el pórtico, todo coincidió y el punto salió por la punta de la boquilla. Un día de tornillos, resuelto con una regla.
En revisión: lo completamos en cuanto lo tengamos probado.
LA REGLA QUE SE QUEDA: si el ajuste es bueno en una posición y malo en otra, NO es óptica. Es mecánica.
Antes de tocar un solo tornillo de espejo, revisa:

  • Escuadra del pórtico (las diagonales y la medida de arriba).
  • Los prisioneros de las poleas de Y: apretados y sobre la cara plana del eje, no sobre la parte redonda. Si uno patina, ese lado se queda atrás. En la nuestra, el motor de Y es de doble eje: un eje pasante mueve los dos lados del pórtico.
  • La misma tensión en las dos correas de Y. Si no, el pórtico se atraviesa. Una comprobación rápida: empújalo a mano contra el tope delantero; tiene que asentar plano por los dos lados a la vez.
  • Ningún punto duro en todo el recorrido, a mano y de tope a tope.

Un detalle para descartar sospechosos: en la nuestra los soportes de los espejos son de aluminio (del kit), no impresos. La placa amarilla impresa solo sostiene el cabezal y viaja en X, así que no puede causar errores que dependan de Y.

La lente: la barriga mira al tubo

La lente es plano-convexa: una cara abombada y otra plana. La cara abombada va hacia ARRIBA, hacia el tubo (por donde entra el haz), y la plana hacia abajo, hacia la pieza. Para acordarte: la barriga mira al láser.

Del revés corta la mitad y no se nota. Es un fallo silencioso: la máquina parece que va, pero pierdes muchísimo corte. Vale lo mismo para las lentes de menisco: la cara que abomba, arriba.

Cómo saber cuál es cada cara

  • Con la lente en la mano (por el canto y con guantes), mira el reflejo: la cara que te devuelve la imagen pequeña y del derecho es la convexa → arriba. La que te la devuelve del revés o deformada es la cóncava → abajo.
  • Si es plano-convexa, apoyada en la mesa se queda quieta sobre la cara plana.

Al montarla

  • Solo por el canto y con guantes: es de seleniuro de zinc (ZnSe), que es tóxico. Ni se lija ni se calienta, y te lavas las manos al acabar.
  • El aro de apriete, justo, no forzado: el ZnSe se raja.
  • Mírala a contraluz por las dos caras antes de cerrar. Una película de humo que casi no se ve ya te come potencia, y además la calienta.
  • Apunta en qué posición queda, para el día de la limpieza.

En la nuestra, la lente del kit nuevo no es la misma que la vieja: la vieja es más pequeña y no encaja en el cabezal nuevo.

Y después de la lente, el foco

Con la óptica nueva, el foco viejo ya no vale: otro cabezal y otra lente son otra distancia. Y el número no se busca en internet, porque depende de tu lente y de cómo se asienta en tu portalentes. Se mide con una rampa:

1 · Un retal (cartón, contrachapado fino o metacrilato con el film puesto) en rampa: un extremo en la cama y el otro calzado 20-30 mm más alto.
2 · Una línea recta a lo largo de la rampa, a potencia baja y velocidad media: quieres marcar, no atravesar.
3 · Donde la línea sale más fina y más nítida, ahí está el foco. Mide la altura del material en ese punto: esa es tu distancia de la boquilla a la pieza. Si cuesta verlo, repite la rampa más tumbada.
4 · Imprime un calibre de foco de esa altura, con el número grabado en la propia pieza, y se acabó el ojo.
Lo que medimos en la nuestra (23/09/2026, lente ZnSe del kit, de unas 2″, 50,8 mm de focal): 10 mm de la boquilla a la pieza. Usamos dos calibres: 10 mm para grabar (foco en la superficie) y 9 mm para cortar metacrilato de 3 mm. Para cortar grueso, el foco va un poco dentro del material, más o menos a un tercio de su espesor: el canto sale más recto y con menos «V».

Apretar las tuercas de fijación antes de cada tirada

Alinear bien no sirve de nada si los espejos se mueven solos. A nosotros nos pasó: el 23/09/2026 descubrimos que los espejos se movían con la vibración durante el propio corte. Al apretar las tuercas de fijación, la máquina pasó a cortar el mismo metacrilato de 3 mm con una quinta parte de la corriente (de 15 mA a unos 3 mA). La historia completa, con los números, está en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros. Desde entonces, apretarlas entra en el ritual.

1 · Sujeta el tornillo de reglaje con una llave mientras aprietas su tuerca. Apretar mueve el espejo: si el tornillo gira, acabas de desalinear.
2 · Las tres tuercas alternando y en pasos pequeños, como las ruedas de un coche.
3 · Repite la prueba de las cuatro esquinas después. Es la única forma de saber si se ha movido algo.
La vibración también afloja. El 30/09, grabando ráster entre 150 y 400 mm/s, la máquina vibró una barbaridad y se aflojaron los tornillos de los espejos. Con nuestro pórtico actual no pasamos de unos 120 mm/s en ráster (más detalle en Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros). Y si un material que cortaba bien deja de cortar, antes de subir pasadas, sospecha de la máquina: espejos aflojados, lente sucia, foco.

Limpieza de la óptica

La óptica sucia se come la potencia sin avisar. Se limpia con la máquina desenchufada (y, si vas a meter la mano cerca de la fuente, esperando 5 minutos: guarda carga).

Al limpiar, NO toques los tornillos de ajuste de los espejos. Los espejos se limpian en su sitio, sin desmontarlos. Si mueves un tornillo, te toca volver a alinear.

Lo que hace falta

  • Alcohol isopropílico de 99 % o más. Nunca acetona (se come el recubrimiento), nunca alcohol de quemar (lleva aditivos).
  • Bastoncillos de algodón (de los de bebé, sin pegamento) o papel de lentes. Nunca papel de cocina ni trapo: rayan.
  • Una perilla de soplar, para el polvo suelto.
  • Guantes de nitrilo: la grasa de un dedo en la lente se cuece con el haz y quema el recubrimiento.

Los espejos (orden: 1 → 2 → 3)

1 · Sopla primero el polvo suelto con la perilla. Frotar polvo seco es rayar.
2 · Bastoncillo empapado en alcohol, que gotee un poco. Apóyalo y espera unos segundos a que se ablande la porquería.
3 · Arrastra desde el centro hacia fuera, en espiral, solo con el peso del bastoncillo. Cero presión.
4 · Bastoncillo nuevo en cada pasada, hasta que salga limpio. Termina con uno con poco alcohol para que no queden cercos.

Si un espejo está picado, opaco o con manchas que no salen, está quemado: no insistas, se cambia.

La lente

  1. Marca la orientación en el borde del portalentes con rotulador y haz una foto antes de desmontar.
  2. Saca el portalentes y la lente, y límpiala por las dos caras con el mismo método, siempre cogida por el canto.
  3. Al montarla, la barriga hacia arriba, hacia el tubo (lo tienes en la sección de la lente).
  4. Aprovecha para limpiar el interior del cabezal y la boquilla por dentro.
Lo que nos pasó el 02/10: después de unas tandas de sellos de goma, una plancha de metacrilato negro de 3 mm que cortábamos sin problema a 3 mm/s y 1 pasada dejó de atravesar y se quedó en «casi». Era la misma plancha de siempre, así que no era el material ni los parámetros: era el polvo y el humo de la goma, pegados en la lente y en los espejos. Limpiamos lente y espejos y recentramos el punto (centrado y redondo).
Resultado después de limpiar: ese mismo metacrilato negro de 3 mm volvió a cortar a 3 mm/s, panel al 22 % y 1 pasada, limpio (con el film puesto, mejor: sin film el borde de arriba se arruga un poco). Antes de compensar con más pasadas o más corriente, limpia. Y desde entonces, rutina fija: soplar y limpiar la lente después de cada tanda de goma.
Frontal de metacrilato negro de 3 mm grabado y cortado tras limpiar la óptica
Con la óptica ya limpia: el frontal del stand de reseñas, grabado y cortado en el mismo metacrilato negro de 3 mm que antes no atravesaba. El QR se lee con el móvil.
En revisión: lo completamos en cuanto lo tengamos probado.

Créditos y descargas

Todo lo que cuenta esta guía, incluidos los errores y el dedo quemado, sale de nuestra K40 (Amonstar HQ3020) en el taller de Totalmente Personalizado, entre septiembre y octubre de 2026, para El Rincón del Manco. Las fotos y las medidas son de nuestra máquina; los esquemas son dibujos sin escala hechos para esta guía. Si en la tuya algo no cuadra, cuéntanoslo y lo miramos.
Esto no sustituye al manual de tu máquina: alinear es trabajar con la tapa abierta y un haz que no se ve. Gafas puestas y la mano fuera.

En revisión: lo completamos en cuanto lo tengamos probado.

AVISO DE RESPONSABILIDAD (DISCLAIMER)

El Rincón del Manco ofrece firmwares y modificaciones bajo la modalidad "AS IS" (Tal cual). El uso de estos archivos es responsabilidad exclusiva del usuario. No nos hacemos responsables de daños en hardware (impresoras brickeadas, placas quemadas) derivados de una mala instalación o incompatibilidad.
Hardware modificado = Garantía anulada por el fabricante.

Titular: Jesús Ángel Bobadilla Morán | NIF: 12780837J | Aviso Legal