
Calibrar cualquier material en el K40 con MeerK40t: la Prueba de parámetros
Tu K40 con placa M2 Nano no se maneja con LightBurn: se maneja con MeerK40t. Aquí va cómo lo tenemos configurado, qué operación usar para cada cosa y cómo calibrar cualquier material con su herramienta de Prueba de parámetros. Y, sobre todo, los fallos en los que caímos: «Grabar» frente a «Ráster», el grabado que sale empastado desde el SVG, la escala de grises, el mando del panel que es uno para todo, y una vibración que nos estaba robando cuatro quintas partes de la potencia. Todo medido en nuestra K40, con fecha, sin tablas de internet.
Instalar MeerK40t y que reconozca la placa (CH341 y Zadig)
Lo primero es saber qué placa lleva tu K40, porque eso decide qué programa puedes usar. La nuestra lleva una M2 Nano de Lihuiyu (en la placa pone 6C6879-LASER-M2, firmware de 2019.01.12). Con esa placa hay dos programas que hablan con ella: MeerK40t y K40 Whisperer. Nosotros usamos MeerK40t, y las capturas de este tutorial son de la versión 0.9.8100.
El driver: CH341 y Zadig
La M2 Nano se conecta por USB a través de un chip CH341. En nuestro Windows 11, recién enchufada, el administrador de dispositivos la enseñaba como dispositivo desconocido con el código 28, que quiere decir que Windows no tiene driver para ella. Para ponerle uno usamos Zadig (la versión 2.9).
La configuración del dispositivo
Una vez que MeerK40t ve la placa, en la configuración de Lihuiyu hay dos pestañas que importan. Te dejamos cómo la tenemos nosotros:
| Dónde | Ajuste | Nuestra K40 |
|---|---|---|
| Configuración | Nombre del dispositivo / Placa | M2-Nano / M2 |
| Configuración | Ancho × Altura | 310 × 210 mm: la cama útil real, comprobada el 24/09/2026 pasando el marco con una plantilla de ese tamaño. Entra justito, pero entra. Los 300 × 200 que se leen por ahí se nos quedaban cortos. |
| Configuración | Punto de láser | Lo tenemos en 0.3mm (es lo que se ve en la captura). Ojo: en las pruebas de grabado hemos visto que el punto real ronda los 0,2 mm. |
| Interfaz | Tipo | USB |
| Interfaz | Versión CH341 / Índice del dispositivo | -1 / -1: es el apartado de «Restringir múltiples láseres», y con una sola máquina no hay nada que restringir |
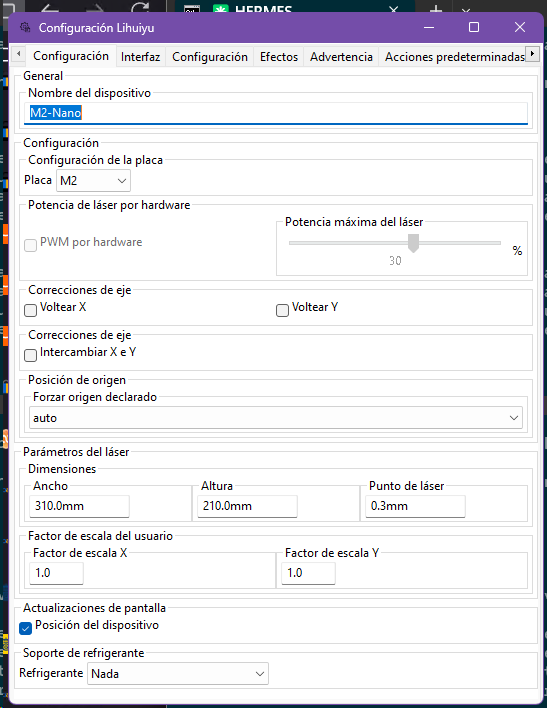
M2-Nano, placa M2 y la cama de 310 × 210 mm.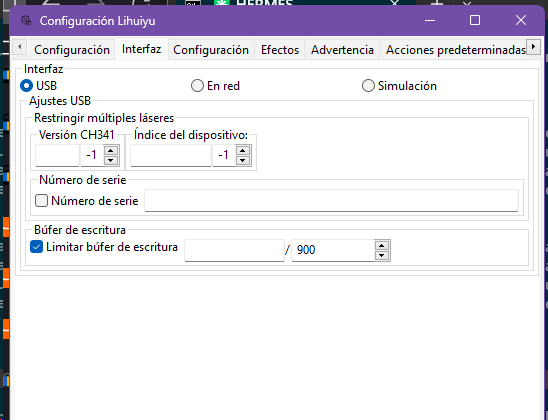
USB, CH341 e índice en -1.Qué operación para qué: Cortar, Grabar (vector), Ráster, Imagen
En la barra de abajo de MeerK40t tienes las operaciones ya hechas, por colores: C1-C3 son de corte, E1-E9 de grabado vectorial (la E viene de Engrave, que en el programa en castellano sale como «Grabar»), R1-R5 de ráster e I1 de imagen. Pinchas un elemento del dibujo, le das a la operación y el elemento pasa a esa operación del Árbol.
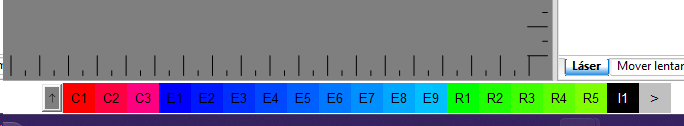
Esto es lo que hemos aprendido a base de piezas (23/09/2026) sobre cuál usar para cada cosa:
| Qué quieres hacer | Operación | Por qué |
|---|---|---|
| Grabar texto o un dibujo relleno | Imagen (I) desde un PNG, o Ráster | Barre la superficie línea a línea. Del SVG, cuidado: lo explicamos en el apartado siguiente |
| Marcar líneas (perforaciones, marcas, contornos) | Grabar (E), vectorial | Una línea no tiene relleno: el cabezal la recorre y ya |
| Cortar | Cortar (C), vectorial | Igual que grabar una línea, pero con la velocidad y las pasadas que atraviesan |
El fallo típico: «Grabar» no es «Ráster»
Suena a lo mismo y no lo es. Grabar es vectorial: sigue el borde del dibujo. Ráster rellena. Nos pasó con la melamina el 30/09: montamos la matriz de prueba con la operación Grabar creyendo que iba a quemar cuadrados rellenos, y lo que salió fueron 16 cuadraditos de contorno. La prueba no fue a la basura (nos enseñó otra cosa, la vibración, que verás más abajo), pero no era lo que buscábamos. Si quieres un relleno, Ráster.
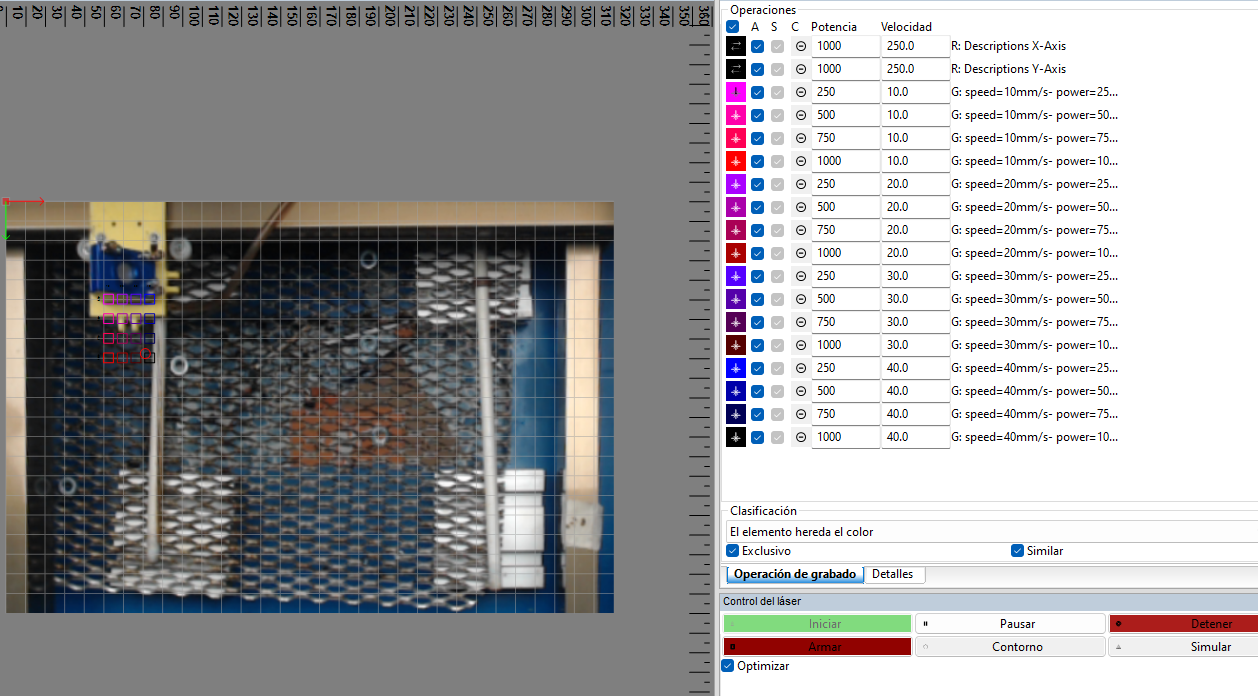
G:, de Grabar. Con eso solo sale el contorno.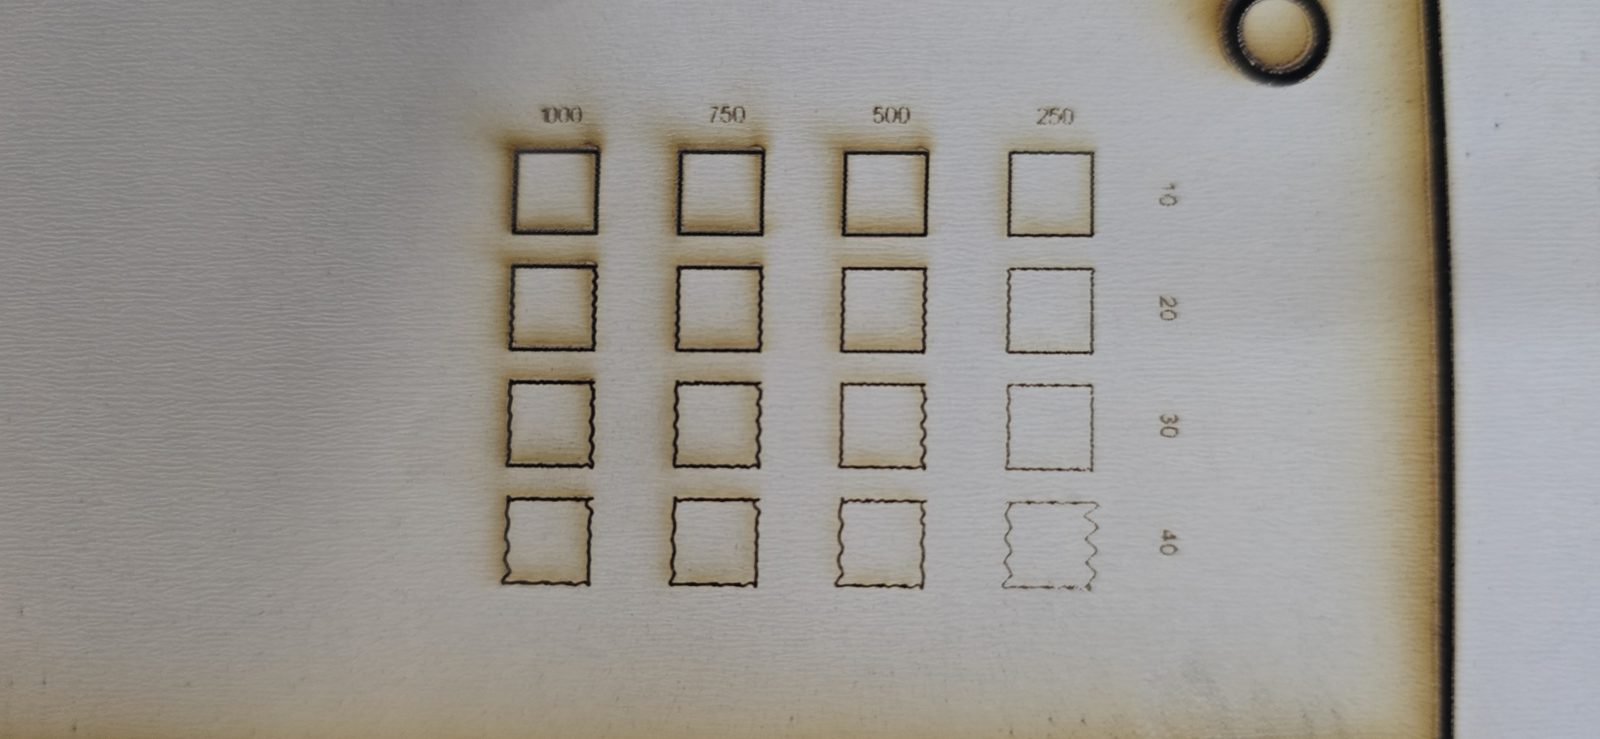
Por qué el grabado no sale del SVG (y cómo meterlo en UNA operación ráster)
Este nos costó un rato. Para un encargo de llaveros de metacrilato convertimos el texto a curvas en el SVG, lo metimos en MeerK40t y en la vista previa el número 17/17 salía perfecto… y el resto del texto salía como una mancha negra.
La explicación: MeerK40t no respetó la regla de relleno (fill-rule) de los trazados de texto convertido a curvas, y rellenó las contras de las letras, esos huecos cerrados que tienen la O, la A o la B. El 1 y el 7 no tienen huecos cerrados, por eso salían bien. El síntoma se ve en la propia vista previa, antes de quemar nada.
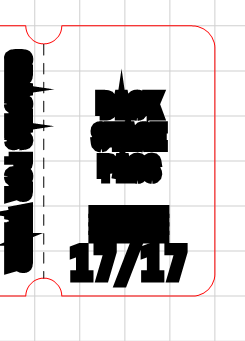
17/17 limpio y las letras de encima empastadas, sin huecos.Si trabajas desde SVG, la regla es sencilla: mira la vista previa antes de lanzar, y comprueba que las contras (la O, la A…) no salen rellenas. Si salen rellenas, pasa a PNG.
Todo el grabado, en una sola operación ráster
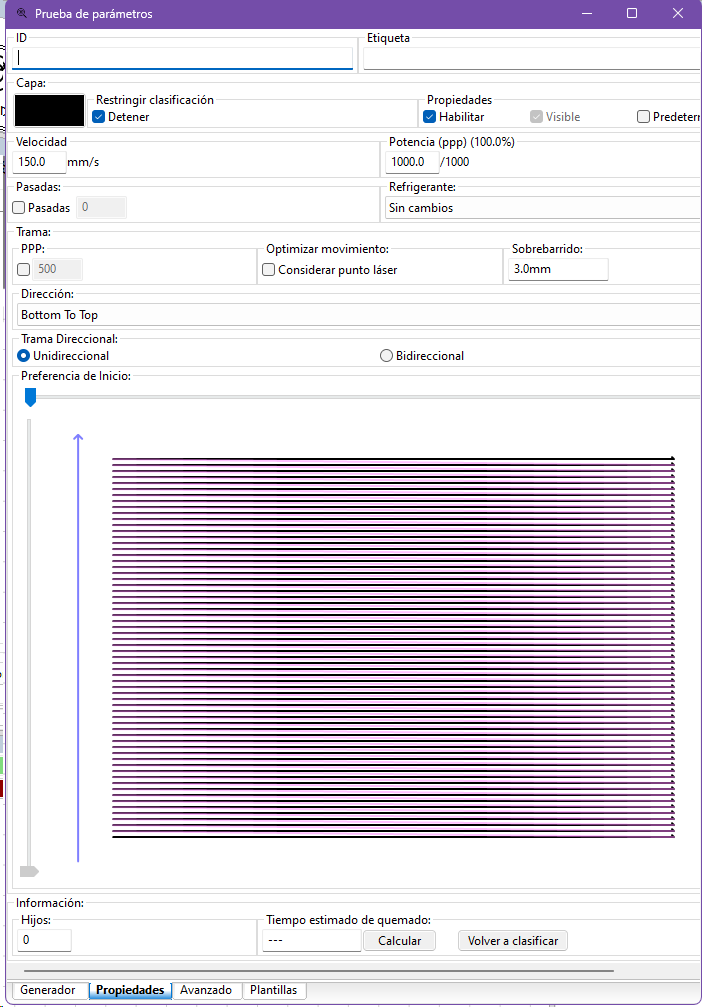
Cuando grabas una pieza de verdad, lo que quieres es que todo lo que se rellena vaya junto en una operación ráster, para que el cabezal barra la pieza de una vez. En las capturas de aquel día se ve: la operación R1 lleva dentro 30 elementos («Hijos: 30»). En la segunda captura ya habíamos dejado marcado solo «Relleno» en «Restringir clasificación» (con «Trazo» desmarcado) y subido a 1000 ppp.
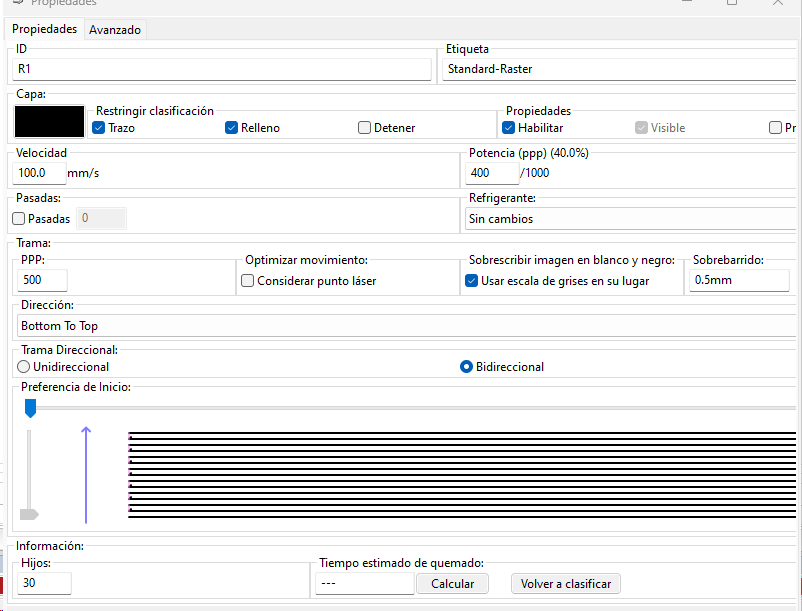
R1: Trazo y Relleno marcados, bidireccional y sobrebarrido de 0,5 mm (las dos cosas nos dieron guerra, ver más abajo).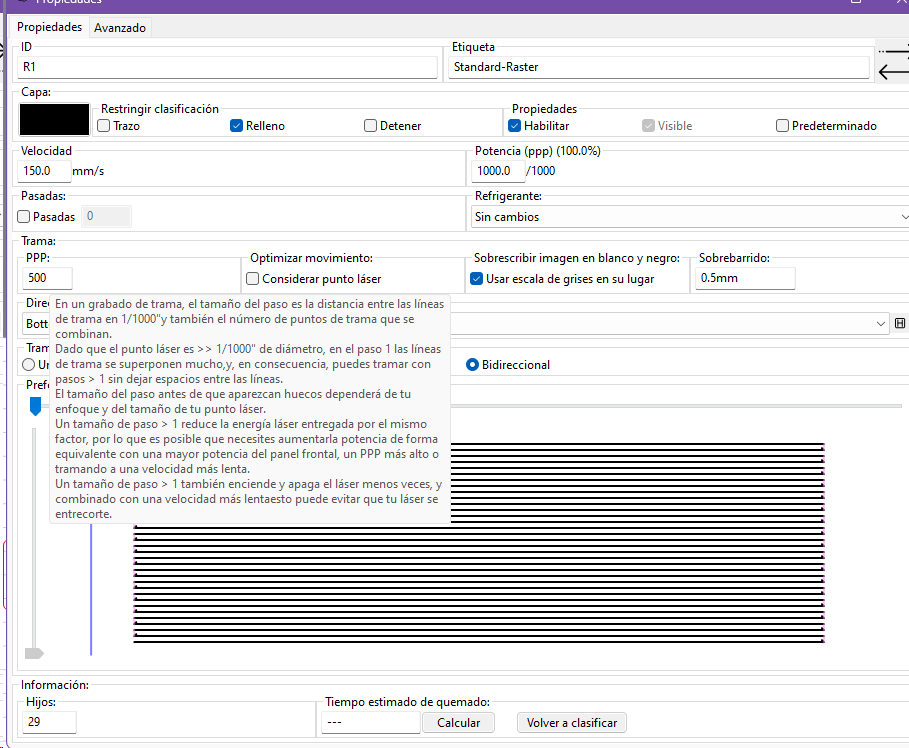
R: Standard-Raster a 150 mm/s): las 16 casillas se habrían quemado exactamente igual, y la prueba no habría servido de nada. La herramienta Prueba de parámetros, que viene ahora, te monta una operación por casilla ella sola.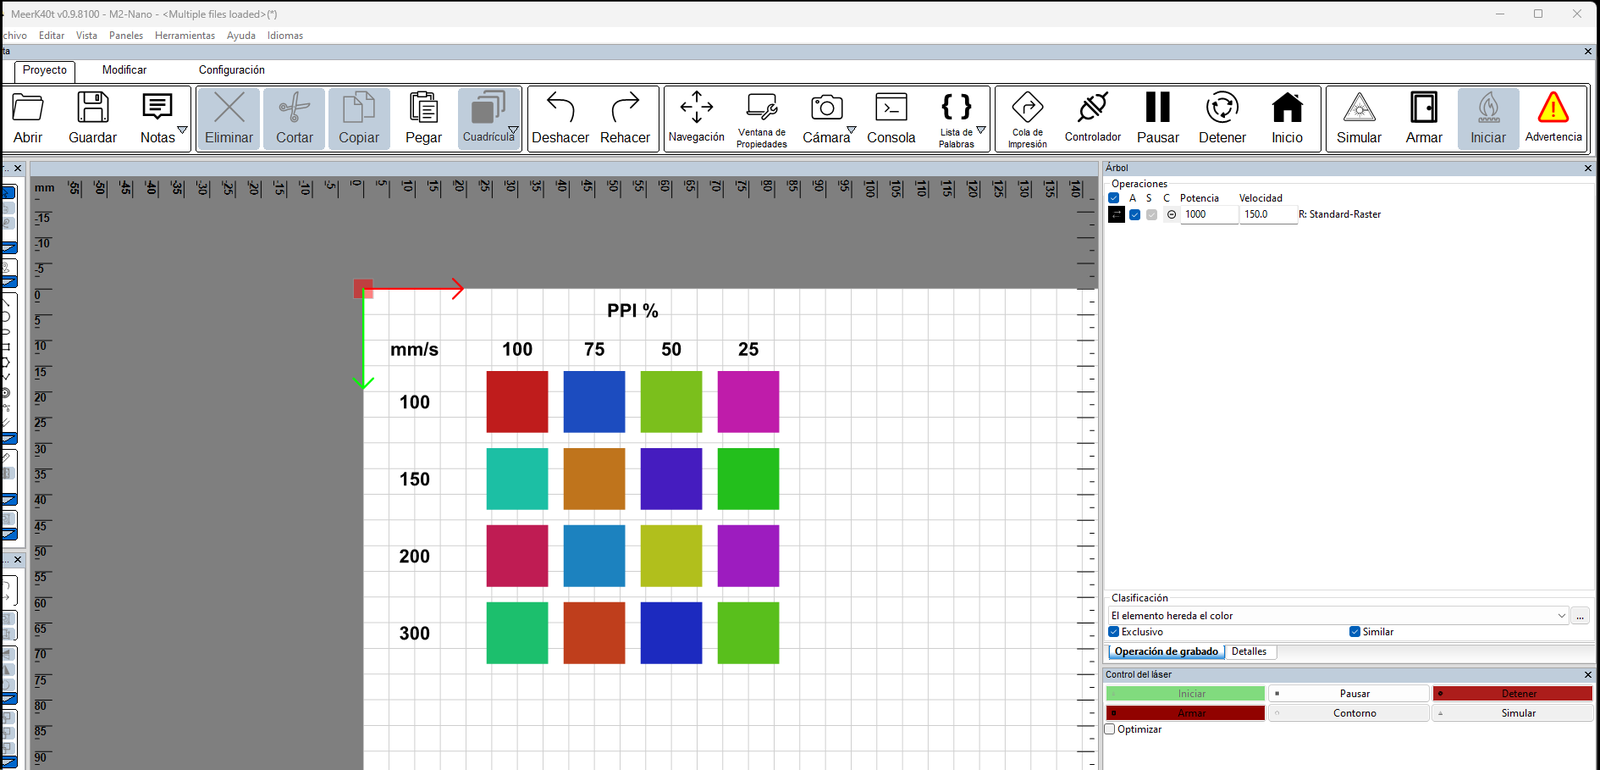
Los cuatro ajustes de la operación de Imagen (escala de grises, ppi…)
Con todo el grabado en la operación de Imagen (o de ráster), estos son los cuatro ajustes que de verdad cambian el resultado. Los aprendimos el 23/09/2026 grabando los llaveros:
| Ajuste | Ponlo en | Por qué |
|---|---|---|
| Trama direccional | Unidireccional | En bidireccional las líneas alternas quedan desplazadas, y se ve como si hubiera «vibración». Unidireccional tarda el doble, pero sale recto |
| Sobrebarrido | 2-3 mm | A 100 mm/s el cabezal todavía no ha cogido velocidad cuando entra en la pieza, y los bordes salen más quemados que el centro. 0,5 mm se queda corto |
| Escala de grises | Desmarcada (si el diseño es negro puro) | Un logo o un texto no tiene medios tonos. Con la casilla marcada, MeerK40t lo trama |
| Paso de grabado | ~0,1 mm | El punto del láser ronda los 0,2 mm: bajar de 0,1 es multiplicar el tiempo sin ganar nada que se vea |
¿Y si es una foto?
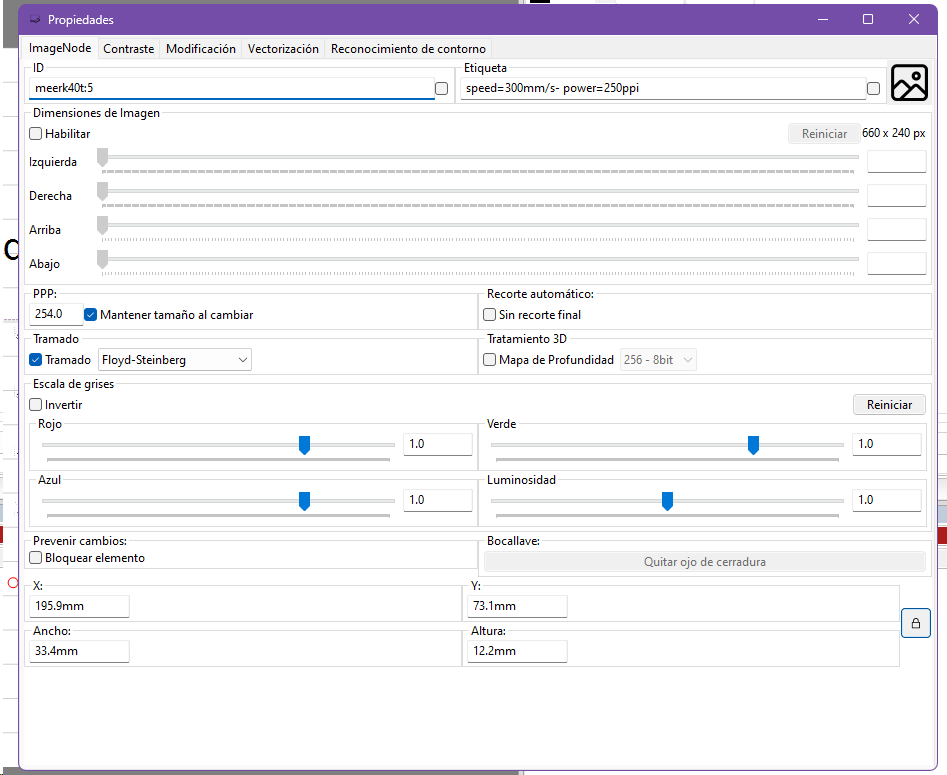
Una foto sí tiene medios tonos, y ahí la cosa cambia: se trama. En la prueba de foto sobre madera (29/09/2026) usamos en las propiedades de la imagen el tramado Floyd-Steinberg a 254 ppp, con la operación en unidireccional y sobrebarrido de 3 mm. El resultado lo tienes en los casos reales.
El mando del panel es uno para todo el trabajo
Esto es lo que más confunde al llegar a una K40 con M2 Nano, y conviene tenerlo muy claro:
1000 (100 %), la corriente con el panel, y lo que se busca es la velocidad.Y de ahí sale la consecuencia que nos costó una pieza: no puedes poner una corriente para el corte y otra para el grabado, porque es el mismo potenciómetro. La diferencia entre operaciones sale del software (los PPI) y de la velocidad, no del panel. El 02/10/2026 grabamos y cortamos una pata de metacrilato negro con el panel al 16 % porque era lo mejor para el grabado… y ni cortó ni grabó bien. Con el panel al 20 %, que es lo que pide el corte, el grabado salió bien. Manda el corte (en ese metacrilato de 3 mm, panel al 20-22 %): pon el panel para cortar y ajusta el grabado con PPI y velocidad. A 16 % el grabado sale flojo y el corte no pasa.
Qué corriente da cada posición del panel (nuestra K40)
Le pusimos un amperímetro en el panel y medimos. Estos son los puntos medidos con él (los de un multímetro provisional anterior leían bajo y no los ponemos):
| Panel | Corriente | Fecha |
|---|---|---|
| 12 % | ~3 mA | 13/09/2026 |
| 20 % | ≈4 mA (leído en la aguja durante un corte, no con disparo continuo) | 01/10/2026 |
| 50 % | 11 mA | 01/10/2026 |
| 60 % | 14 mA | 23/09/2026 |
| 65 % | 15 mA | 13/09/2026 |
| 70 % | 15 mA | 23/09/2026 |
| 80 % | 16 mA | 23/09/2026 |
| 100 % | ~17-18 mA (extrapolado, sin medir) | — |
Tres cosas que se leen ahí:
- Por abajo no es lineal. El tubo tiene un umbral de arranque: por debajo, el disparo es irregular o no sale. Por eso en nuestra máquina el grabado suave se controla con la velocidad (y con pasadas), no bajando el panel por debajo del umbral.
- Por arriba se satura. Del 60 al 80 % solo se ganan 2 mA. Subir el mando no convierte un «casi corta» en un corte: la palanca de esta máquina es la velocidad, no la potencia.
- El techo de trabajo del tubo son 18 mA. Con este panel, al 80 % estás en 16 y la curva casi no sube.
El principio que nos cambió la forma de trabajar
La potencia mínima que atraviesa es la que mejor corta. No la que da margen. En metacrilato, más potencia corta peor: el material fundido vuelve a caer en la ranura, aparece llamita (hollín y canto quemado) y el tubo, empujado cerca de su límite, ensancha el punto. Lo comprobamos en una sola tarde con metacrilato de 3 mm (23/09/2026):
| Momento | Panel | mA | Pasadas | Velocidad | Plancha de 17 piezas |
|---|---|---|---|---|---|
| Por la mañana (espejos sin fijar) | 70 % | 15 | 2 | 5 mm/s | ~29 min |
| Al final del día | 20 % | ~4 | 1 | 3 mm/s | ~24 min |
Menos corriente, menos pasadas, más rápido y mejor canto, las cuatro a la vez. (Lo de los espejos sin fijar tiene su historia: está al final.) El método para cualquier material nuevo sale solo: empieza bajo y sube hasta que atraviese justo. Nunca al revés.
La Prueba de parámetros: la plantilla y cómo leerla
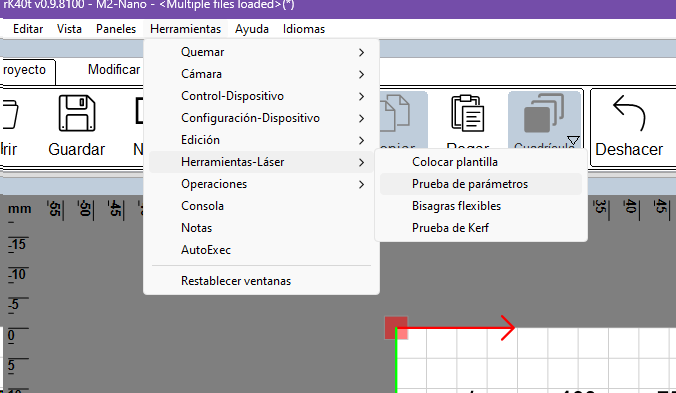
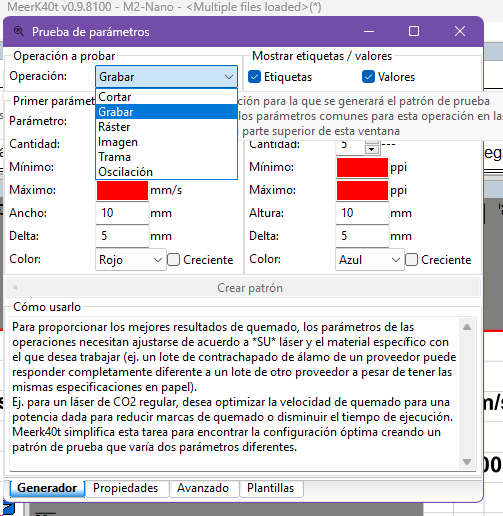
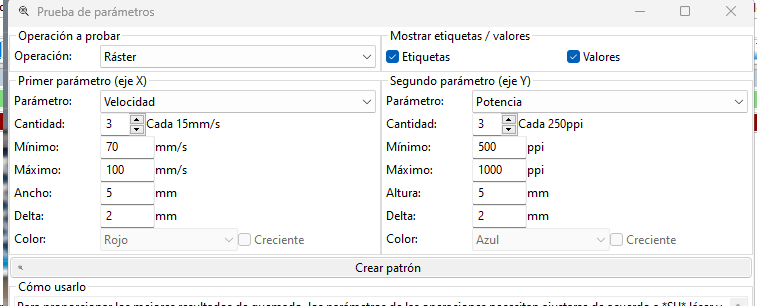
MeerK40t trae una herramienta que hace exactamente lo que necesitas para calibrar un material: una matriz en la que cada casilla se quema con una combinación distinta de dos parámetros (normalmente velocidad y PPI). La quemas, miras cuál ha quedado como querías y ya tienes los números. Está en Herramientas → Herramientas-Láser → Prueba de parámetros.
Cómo se rellena
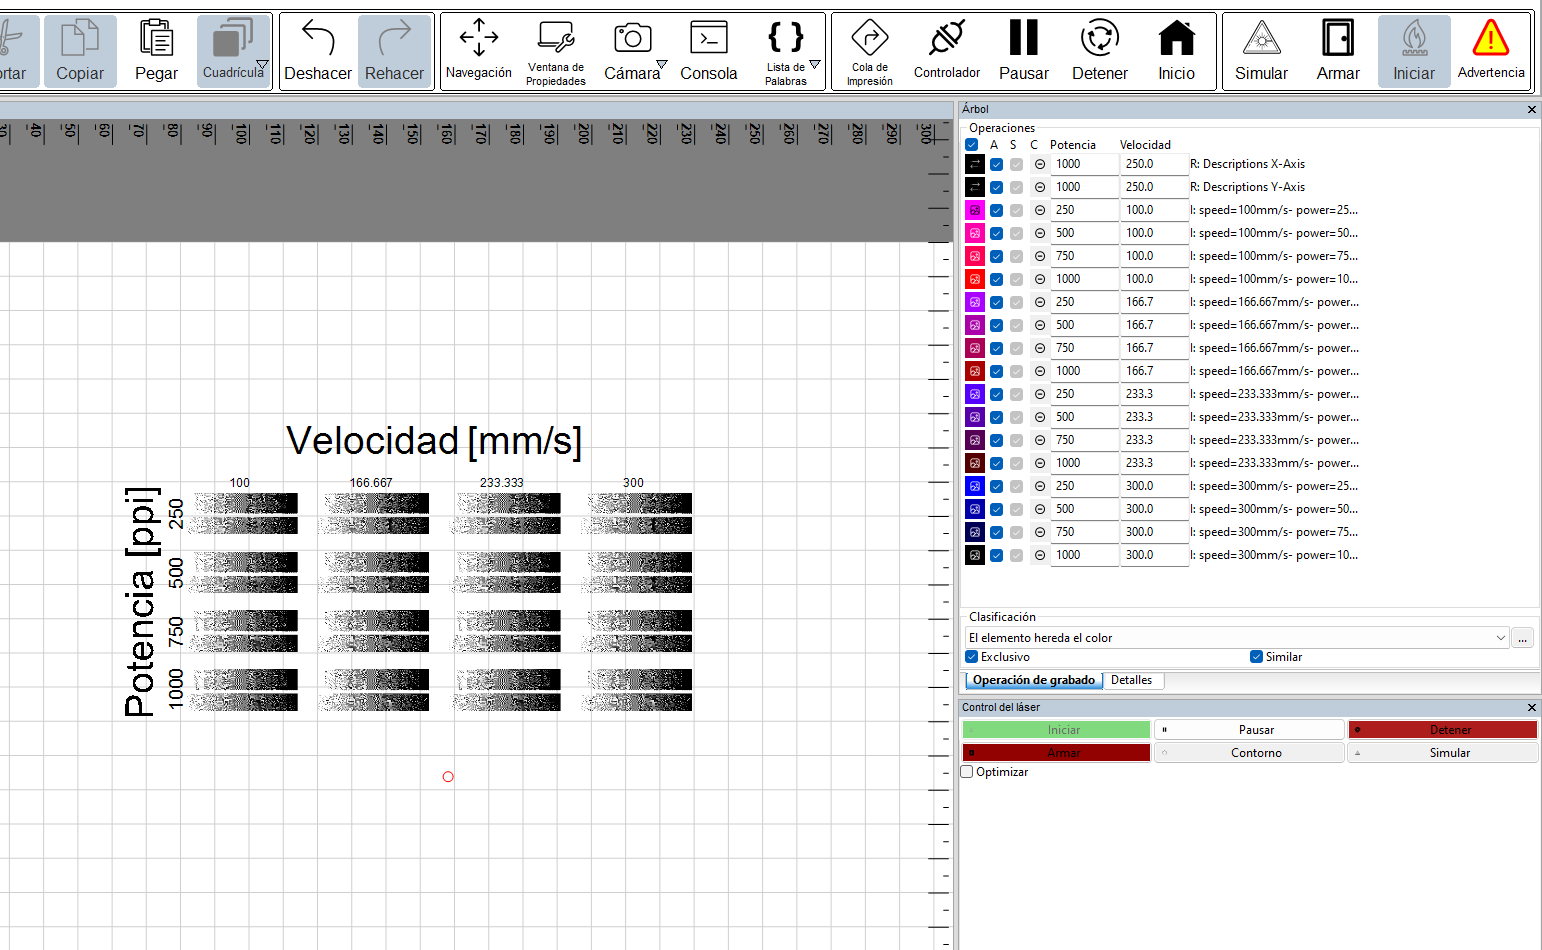
Cómo se lee
Buscas la casilla que da el resultado que quieres a la mayor velocidad posible (en piezas grandes el tiempo pesa). Unos ejemplos de cómo las hemos leído nosotros:
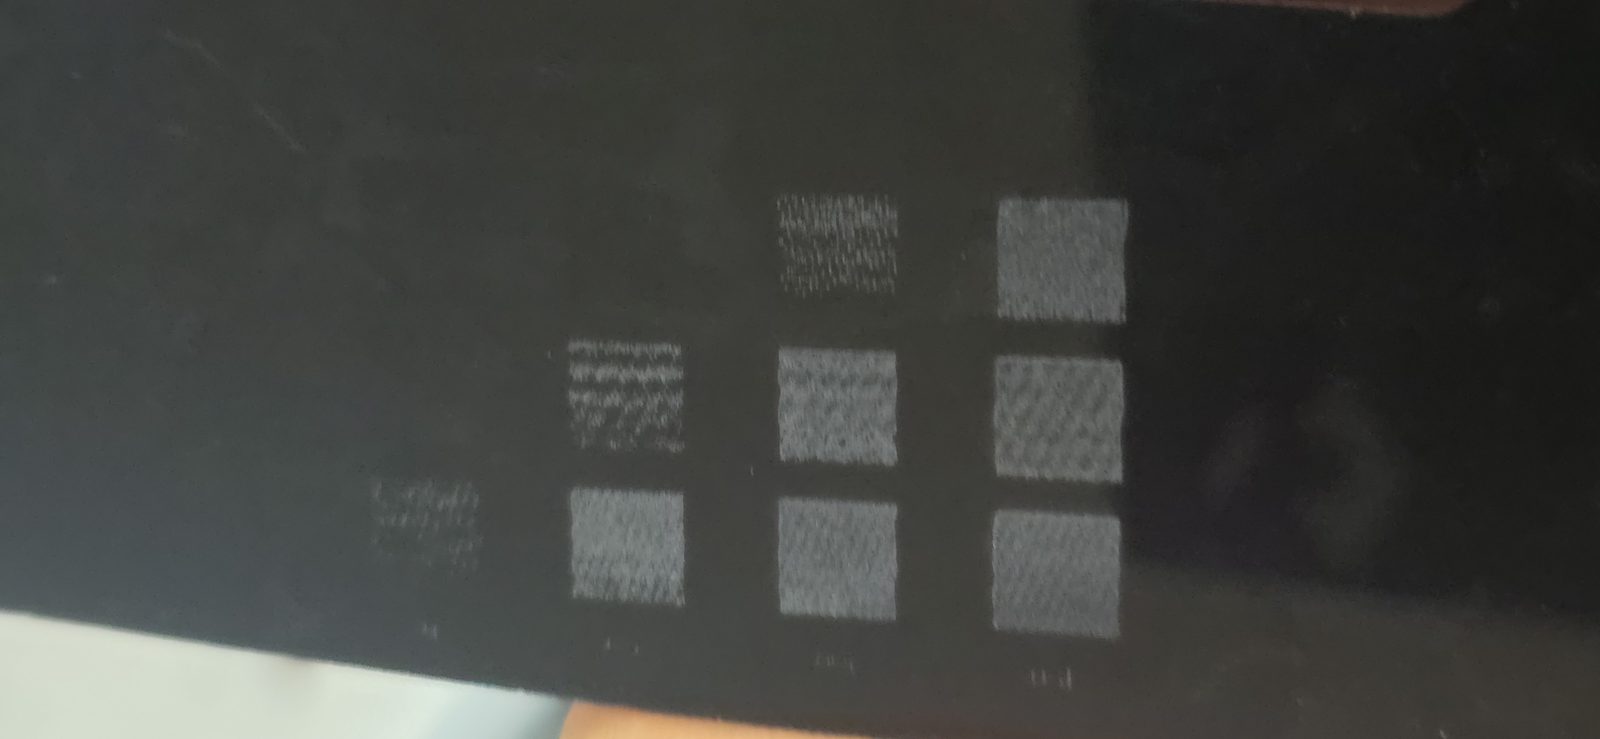
- Metacrilato negro (02/10): 250 PPI casi no marca, 300-350 sale a rayas (se notan los pulsos sueltos) y 400-450 da un gris escarchado uniforme. La buena está donde el gris deja de tener rayas.
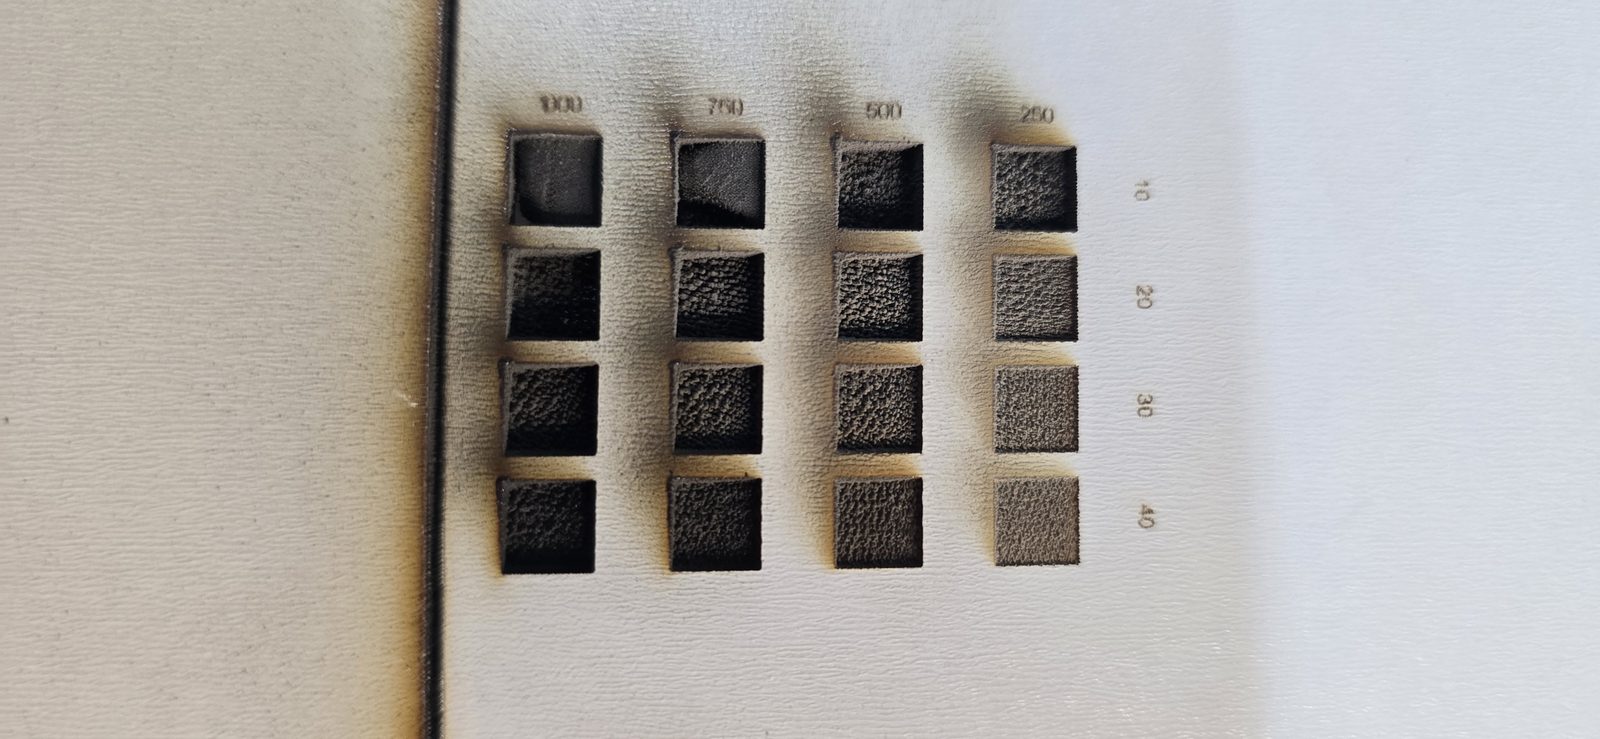
- Melamina (30/09): todas las casillas levantaban la melamina; la escala iba de gris-marrón poco hondo a negro derretido con llama. Las de los extremos se descartan solas.
- Goma (01/10): antes de valorar, lava la goma con agua y un trapo: el polvo blanco que deja el láser tapa el fondo y engaña.
Si ninguna casilla te convence, no fuerces: haz una segunda matriz más fina alrededor de la mejor. Así lo hicimos con la madera y con el metacrilato negro.
Nuestras plantillas (los rangos con los que arrancamos)
Cada matriz se puede guardar con nombre en la pestaña Plantillas, para repetirla con materiales parecidos. Estos son los rangos de arranque que tenemos guardados (30/09-02/10/2026). No son resultados: son desde dónde empezar a buscar.
| Plantilla | Operación | Eje X | Eje Y | Casilla / hueco | Panel | Qué buscamos |
|---|---|---|---|---|---|---|
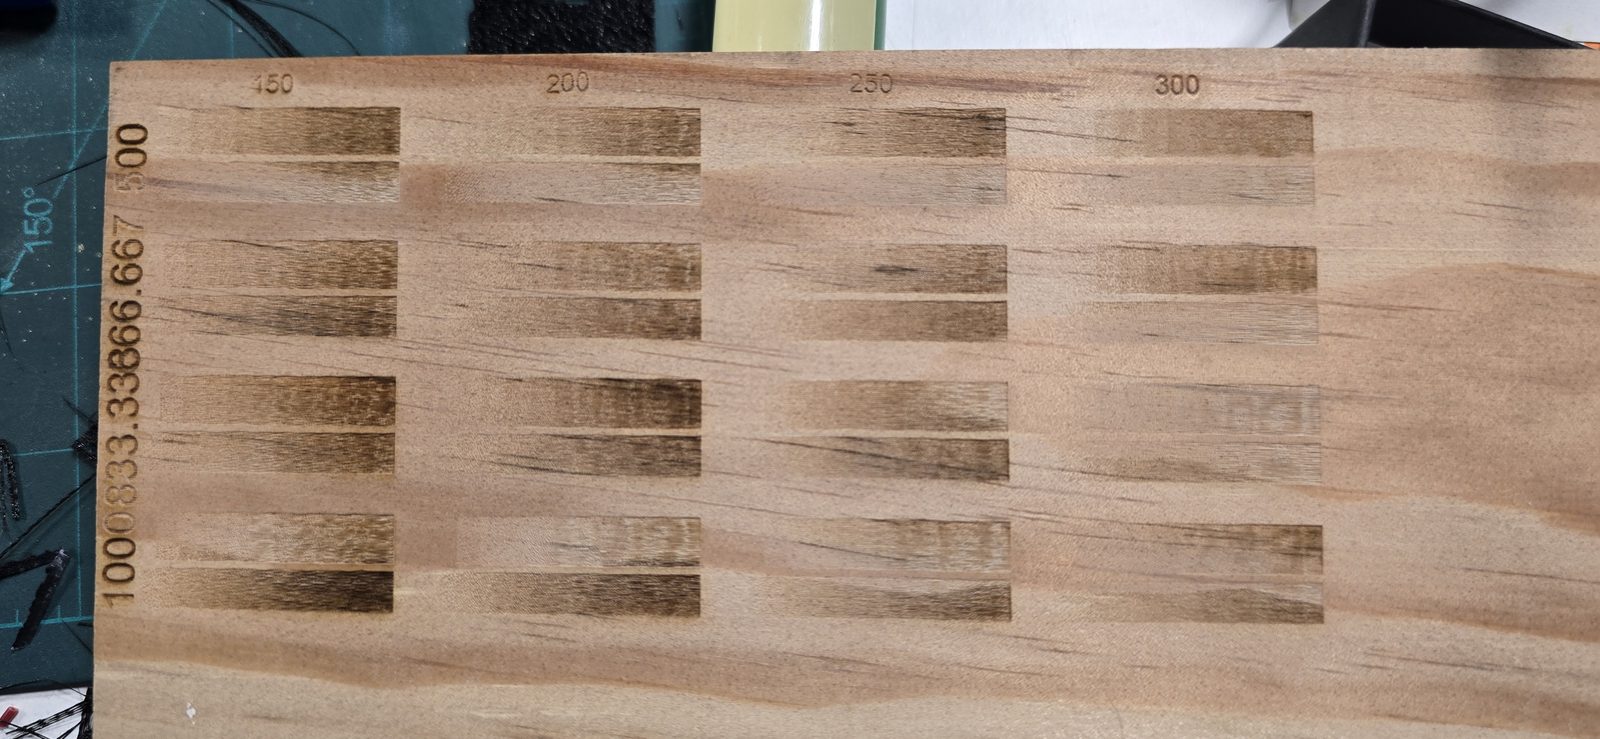
MADERA_foto | Imagen (escala de grises 33 × 12 mm) | 100-300 mm/s | 250-1000 ppi | — | 22,5 % | Ver el caso de la foto en madera, más abajo |
MELAMINA_raster | Ráster (no Grabar) | 40-100 mm/s (3) | 125-500 ppi (4) | 5 × 5 / 3 mm | 16 % | Marrón liso sin levantar la melamina; sobrebarrido 3 mm, unidireccional |
METACRILATO_NEGRO_raster | Ráster unidireccional, trama 254, sin escala de grises | 60-100 mm/s (3) | 250-1000 ppi (4) | 5 × 5 / 2 mm | 15 % | Sin film, foco 9 mm; blanco/escarchado sin hundir |
GOMA_raster | Ráster | 40-100 mm/s (3) | 1-4 pasadas (4) (si no marca: 500-1000 ppi) | 5 × 5 / 2 mm | ~35 % | ~1 mm de fondo sin carbonizar |
GOMA_corte | Cortar | 4-16 mm/s (4) | 1-3 pasadas (3) | 5 × 5 / 3 mm | ~35 % | Que atraviese goma y adhesivo sin quemar el canto |
Para el corte: barrido de velocidad con C3
Para buscar el corte de un material y grosor también vale la Prueba de parámetros (operación Cortar), pero así lo hacíamos a mano, en cinco minutos:
- Pulsa
C3en la barra de abajo tantas veces como velocidades quieras probar (cada clic añade un corte al Árbol). - En cada corte del Árbol: Potencia
1000y la velocidad que toque. - Arrastra cada figura de prueba encima de su corte (o dales colores distintos con «Mantener color» activo).
- Panel fijo. Corta. El más rápido que atraviesa limpio es el número de ese material y grosor.
- Guárdalo en la Biblioteca de materiales: Añadir nuevo → título → Obtener actual → Usar para la barra de estado.
Casos reales: melamina, goma naranja frente a gris, metacrilato negro, foto en madera
Melamina blanca sobre HDF de 3 mm (30/09/2026)
Tres intentos el mismo día, panel al 16 %:
- Con «Grabar» por error (10-40 mm/s × 250-1000 ppi): salieron contornos, no rellenos. Línea marrón oscura y limpia a 10 mm/s con cualquier PPI; a 250 ppi y desde 20 mm/s, punteada. Y a partir de 20 mm/s, las líneas onduladas (lo vemos en el último apartado).
- Ráster a 10 mm/s, 250-1000 ppi: excesivo. Negro carbonizado y hundido en todas, y con llama a 1000.
- Ráster, matriz 10-40 mm/s × 250-1000 ppi: todas quitan la melamina y hunden en el HDF con textura granulada. El negro más uniforme sin pasarse, entre 30-40 mm/s y 750-1000 ppi: es nuestro candidato para QR y alto contraste. Las de 10 mm/s a 750 y 1000 ppi, pasadas.
Goma de sellos: naranja frente a gris (01/10/2026)
Esto lo contamos con detalle en el tutorial de sellos de esta serie; aquí, lo que toca a la calibración. Las dos gomas se calibraron igual, en Ráster con el panel al 30 %:
- Gris de 2 mm: graba limpio en todo el rango, paredes rectas y sin bordes fundidos; a 40 mm/s sale textura de malla. Candidata: 70 mm/s · 1000 ppi.
- Naranja de 3 mm (con adhesivo): el fondo sale más rugoso a 70 mm/s y se alisa al subir: a 100 mm/s, el más liso.
- Estampadas una al lado de la otra, la naranja sella mejor: es más dura y se aplasta menos, así que estampa más limpio. Con ella sale entera hasta una línea de 0,3 mm que en la gris se cortaba.
- El corte de la goma lo dejamos a propósito sin atravesar: el láser marca un surco de guía y se remata con bisturí. Así no se quema ni el adhesivo ni el canto.
Metacrilato negro de 3 mm: grabado (02/10/2026)
Este es de los que más enseña, porque fallamos varias veces antes de dar con él.
- Primera pata de prueba (100 mm/s · 1000 ppi · trama 254 · panel 20 %): «bastante guarra». Letras de 2,4 mm empastadas y hundidas, y el grabado brillante, no blanco. Para la siguiente quitamos el film de arriba.
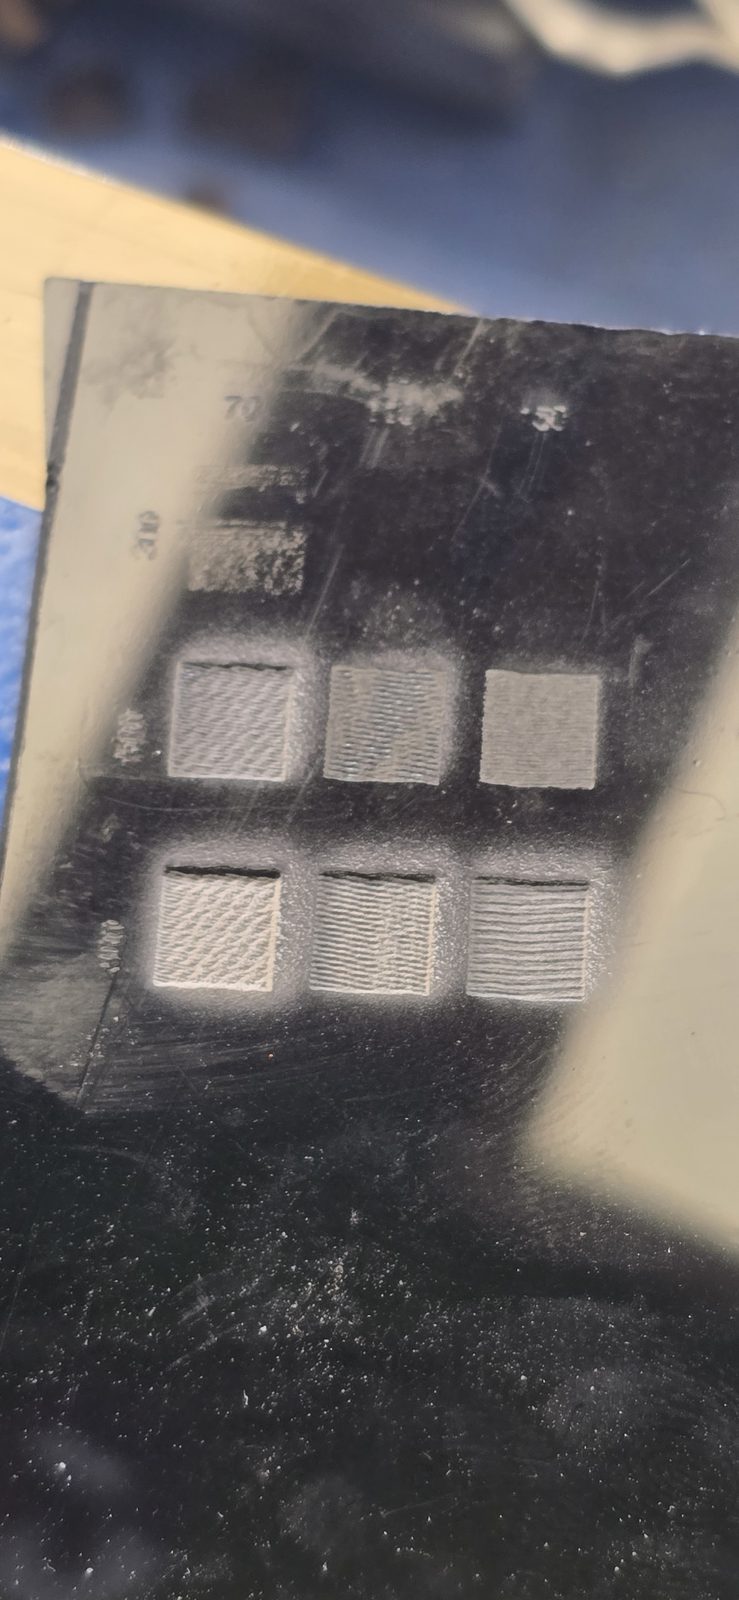
- Primera matriz (70-150 mm/s × 200-800 ppi, panel 16 %, sin film): 200 ppi casi no marca, 800 hunde con rizo, y 500 ppi a 150 mm/s da un gris claro, liso y uniforme. Pero 150 mm/s está por encima de lo que aguanta nuestro puente (ver el último apartado).
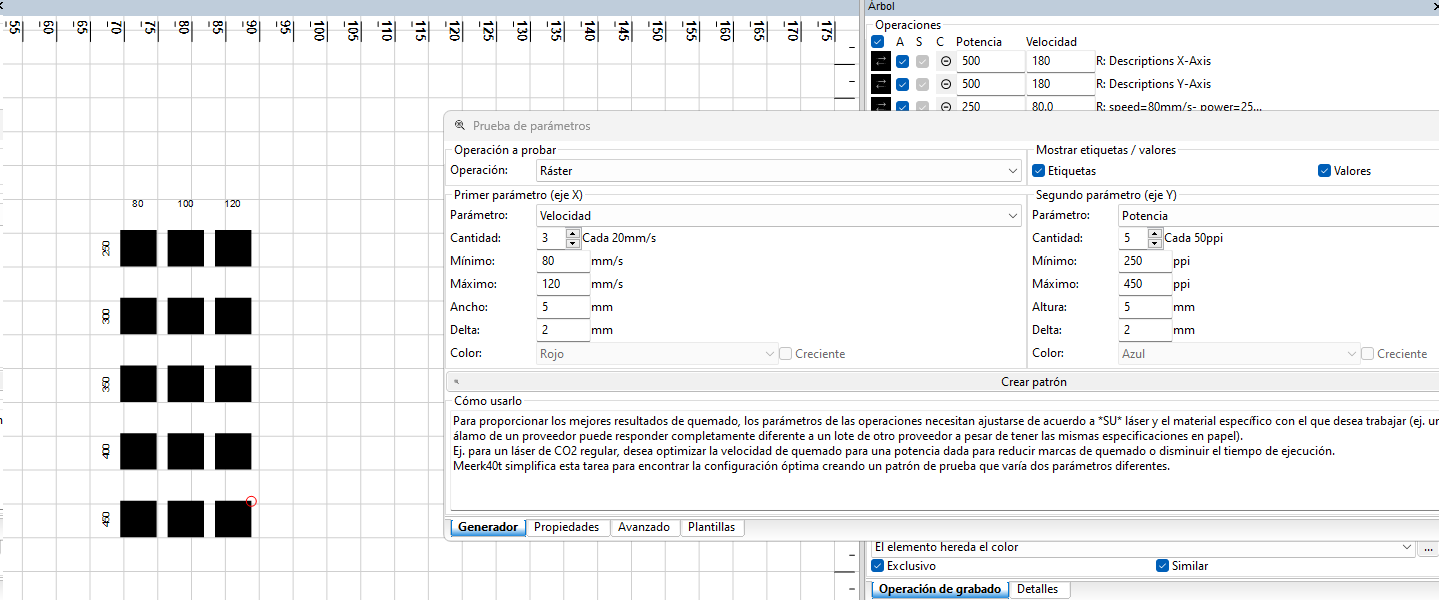
- Matriz fina (80-120 mm/s × 250-450 ppi, panel 16 %): 400-450 ppi, gris escarchado uniforme. Candidato: 100 mm/s · 450 ppi.
- La pata al 16 % no cortó y grabó flojo: la lección del mando único que te hemos contado antes. Al 20 %, grabado bien: texto de 2,4 mm legible y logo con detalle.
Stand de reseñas con QR en metacrilato negro (02/10/2026)
Con todo lo anterior aprendido, terminamos un producto de casa: un stand de reseñas con QR en metacrilato negro de 3 mm, con un frontal que lleva el QR invertido y una pata que encaja por detrás. Todo al 22 % de panel, grabado y corte en el mismo trabajo (grabado a 100 mm/s · 400 ppi · trama 500 · unidireccional).
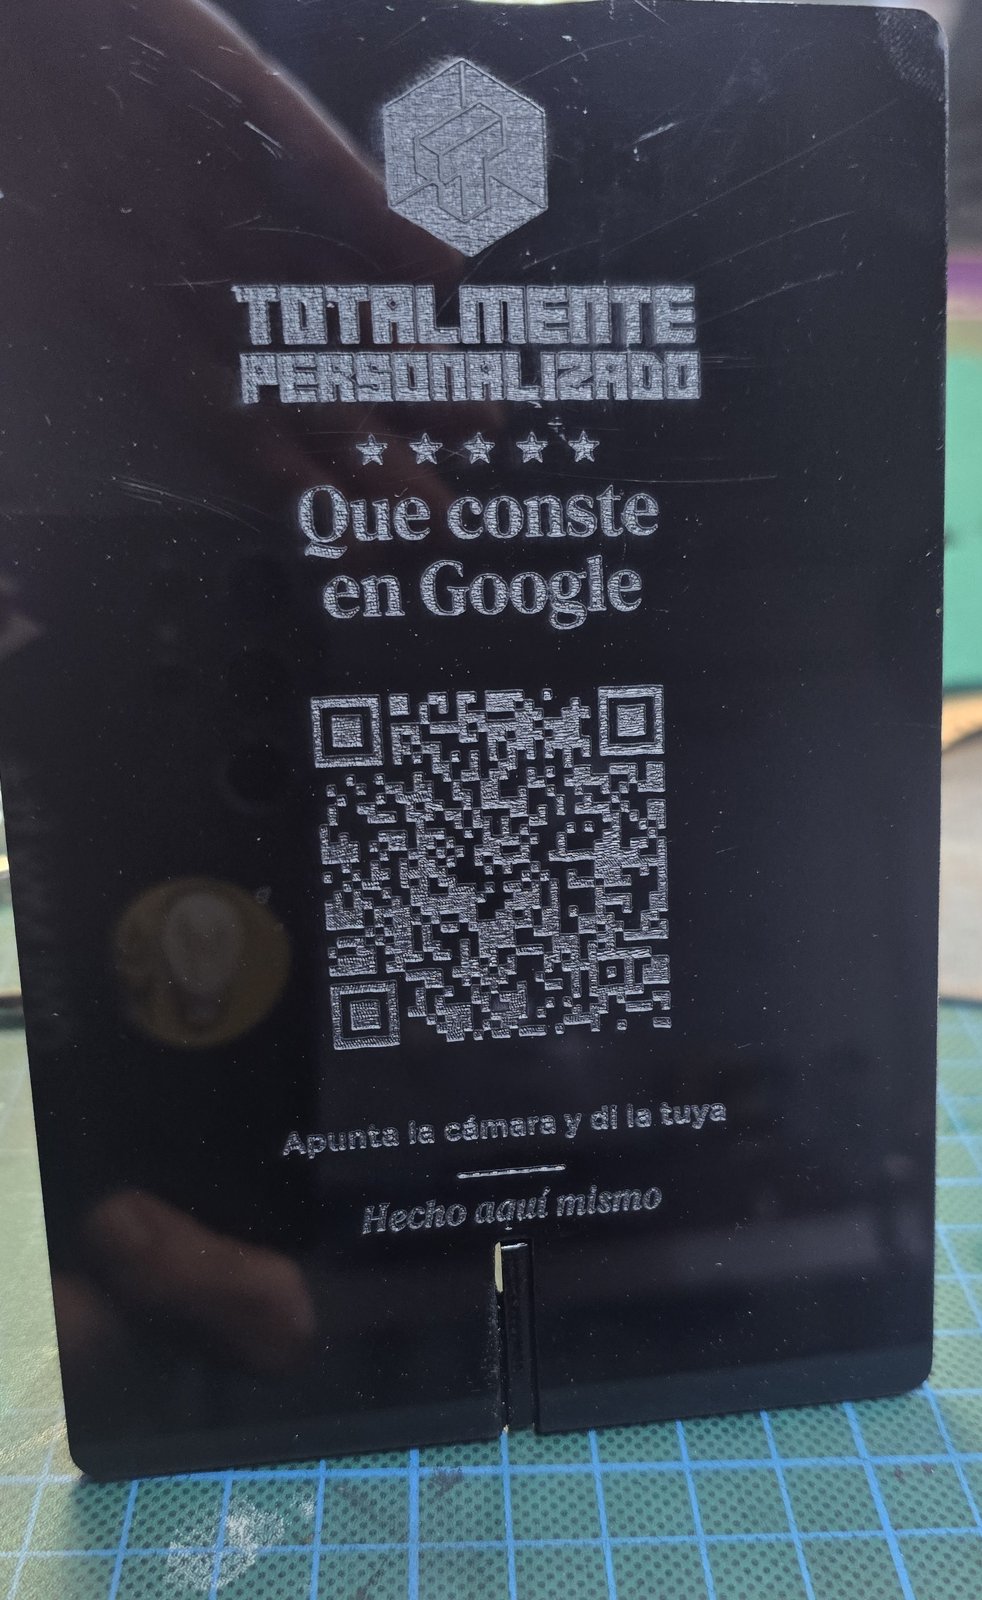
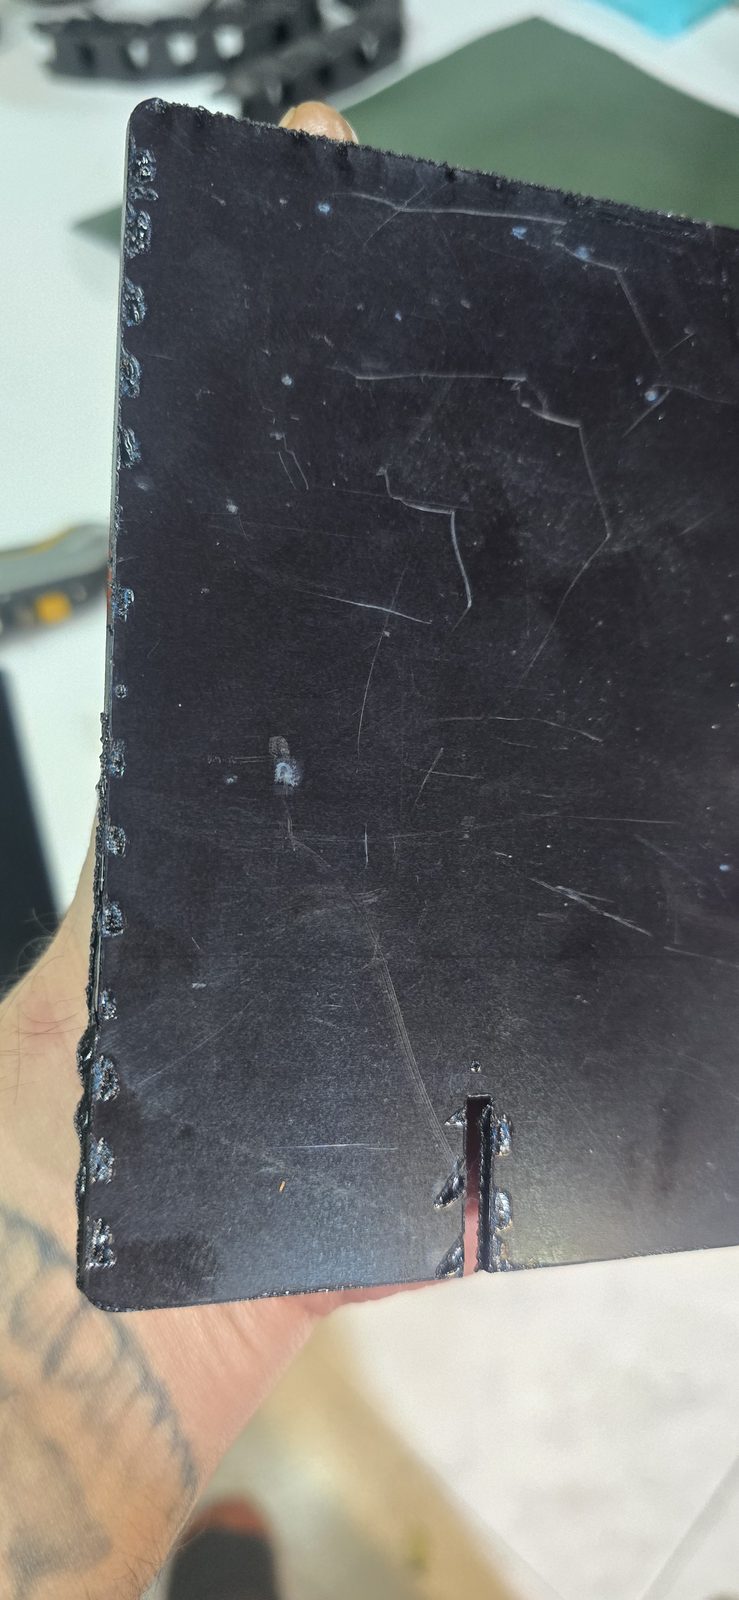
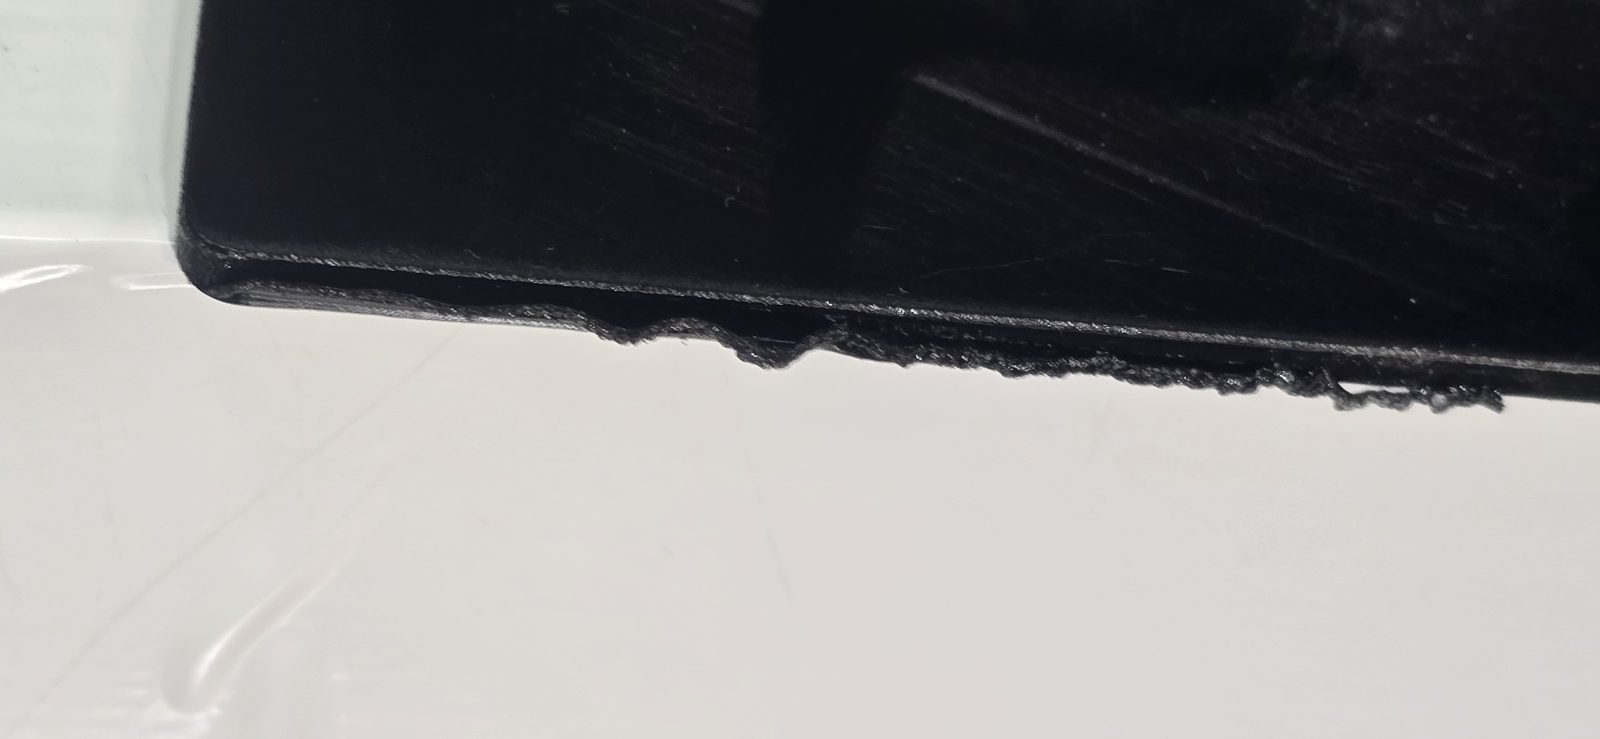
Foto en madera de pino (29/09/2026)
Prueba de parámetros con la operación Imagen, usando como imagen una escala de grises de 11 pasos reducida a 33 × 12 mm, tramado Floyd-Steinberg a 254 ppp, unidireccional y sobrebarrido de 3 mm. Matriz de 4 × 4.
- Primera matriz (100-300 mm/s × 250-1000 ppi, panel ~15 %): falta potencia. La mejor casilla, 1000 ppi a 100 mm/s, es la única con el degradado casi completo, y aun así no llega a marrón oscuro. La veta del pino raya el tramado.
- Segunda matriz (150-300 mm/s × 500-1000 ppi, panel 22,5 %): 1000 ppi a 200 mm/s da marrón oscuro con el degradado completo y sin carbonizar (también vale 833 ppi a 150-200 mm/s). 250 mm/s todavía vale; 300 se queda flojo.
Velocidad, vibración y canto que no sale perpendicular
La velocidad tiene techo, y no lo pone el láser
- Ráster: máximo ~120 mm/s con nuestro puente actual. El 30/09, entre 150 y 400 mm/s la máquina vibraba una barbaridad y se aflojaron los tornillos de los espejos. Las casillas pequeñas lo empeoran, por los frenazos.
- Vector: hasta 10-15 mm/s. En la matriz de melamina, desde 20 mm/s las líneas salían onduladas, y a 40 muy marcado. Es vibración o resonancia mecánica del puente (correas, carro), no del láser.
- Bidireccional = líneas desplazadas, que parecen vibración. Unidireccional y a correr.
- Sobrebarrido de 2-3 mm, para que el cabezal entre en la pieza ya lanzado.
Tener más velocidad es uno de los motivos del puente nuevo que estamos montando; lo contaremos en el tutorial del upgrade.
Los espejos se movían con la vibración (23/09/2026)
Este es el hallazgo más gordo de todas nuestras pruebas. Al apretar las tuercas de fijación de los espejos, la máquina pasó a cortar con una quinta parte de la corriente:
| Con los espejos sin fijar | Con los espejos fijados | |
|---|---|---|
| Metacrilato de 3 mm, 2 pasadas a 5 mm/s | 15 mA (panel al 70 %) | ~3 mA (panel al 15 %) |
Ningún material explica eso: los espejos se desplazaban durante el propio corte y cada pasada acababa desviada. Y como la corriente es lo que desgasta el tubo, trabajar a 3 mA en vez de 15 le cambia la vida por completo. Por eso todo lo que medimos antes del 23/09 lo damos por pesimista y no lo usamos de referencia.
El canto no sale perpendicular
En los cortes de metacrilato vimos el canto ligeramente inclinado. Muy poco, no nos para la producción, pero se diagnostica por la forma:
- Una «V» simétrica (más ancho arriba que abajo, o al revés): es el foco.
- Inclinado hacia un lado: el haz no baja vertical. Era nuestro caso.
Resumen: parámetros de partida en nuestra K40
Esto es lo que ha funcionado de verdad en nuestra K40 (fuente Cloudray MYJG-40W, controladora M2 Nano, espejos ya fijados), con la fecha de cada prueba. Son puntos de partida, no recetas: cada tubo, cada plancha y cada alineación son distintos. Pasa una Prueba de parámetros alrededor de estos números con tu material antes de fiarte. Recuerda: el software va en PPI, la corriente la pone el panel, y el panel es uno para todo el trabajo.
| Material | Qué | Operación | Velocidad | PPI / trama | Panel (mA) | Pasadas | Resultado (fecha) |
|---|---|---|---|---|---|---|---|
| Metacrilato 3 mm (azul opaco) | Corte | Cortar | 3 mm/s | 1000 | 20 % (≈4) | 1 | Limpio y sin llama; foco 9 mm, con film (23/09/2026) |
| Metacrilato negro 3 mm | Corte | Cortar | 3 mm/s | 1000 | 22 % (~4-5) | 1 | Muy limpio con óptica limpia; con film, mejor (02/10/2026) |
| Metacrilato 4 mm | Corte | Cortar | 4 mm/s | 1000 | 20 % (4) | 3 | Corta muy fino; probablemente sobra con 2 (01/10/2026) |
| Metacrilato negro 3 mm | Grabado + relleno de pintura | Ráster unidireccional | 100 mm/s | 400 ppi · trama 500 | 20-22 % (lo que pida el corte) | 1 | Con film, para pintar y despegar; en el stand QR, al 22 % y sin pintar (02/10/2026) |
| Metacrilato negro 3 mm | Grabado gris escarchado | Ráster unidireccional, sin film | 100 mm/s | 450 ppi · trama 254 | 16 % en la matriz (insuficiente si va con corte: no corta y graba flojo); 20-22 % si va con corte | 1 | Candidato de la matriz fina; al 20 %, texto de 2,4 mm legible (02/10/2026) |
| Melamina sobre HDF 3 mm | Grabado negro (QR, alto contraste) | Ráster | 30-40 mm/s | 750-1000 ppi | 16 % | 1 | Candidato de la matriz (30/09/2026) |
| Melamina sobre HDF 3 mm | Línea | Grabar (vector) | 10 mm/s | cualquiera | 16 % | 1 | Marrón oscuro y limpia (30/09/2026) |
| Pino | Foto tramada | Imagen, Floyd-Steinberg 254 ppp, unidireccional | 200 mm/s (por encima del límite actual del puente) | 1000 ppi | 22,5 % | 1 | Degradado completo sin carbonizar (29/09/2026) |
| Goma naranja 3 mm | Sello | Ráster | 100 mm/s | 1000 ppi | 30 % | 2 | La que mejor sella (01/10/2026) |
| Goma gris 2 mm | Sello | Ráster | 70 mm/s | 1000 ppi | 30 % | 2 | Funciona; la línea de 0,3 mm se corta, mínimo de diseño 0,5 mm (01/10/2026) |
Créditos y descargas
MeerK40t es software libre, hecho por su comunidad de desarrolladores: el mérito del programa es suyo. Las capturas son de la versión 0.9.8100 en castellano, tal como la usamos.
Todas las pruebas, fotos y números de esta guía son de nuestra K40 (Amonstar HQ3020) en el taller de Totalmente Personalizado, entre septiembre y octubre de 2026, para El Rincón del Manco. Nada sale de tablas de internet: si un dato no lo hemos medido, lo pone. Si en tu máquina te sale distinto, cuéntanoslo y lo comparamos.